- tel:+86-13222111178
- email:info@ntjugao.com


Estructura principal y principio de funcionamiento de las curvadoras de perfiles
Estructura principal y principio de funcionamiento de las curvadoras de perfiles
Las curvadoras de perfiles son equipos esenciales para el conformado de metales y están diseñadas para procesar perfiles de formas irregulares. Resuelven una limitación de los equipos tradicionales de cilindrado y plegado de chapa, que no pueden procesar perfiles que no sean planos. Se utilizan ampliamente en la construcción, la fabricación industrial y los trabajos de reparación. Su evolución tecnológica se ha centrado constantemente en tres aspectos clave: adaptabilidad, precisión y eficiencia.
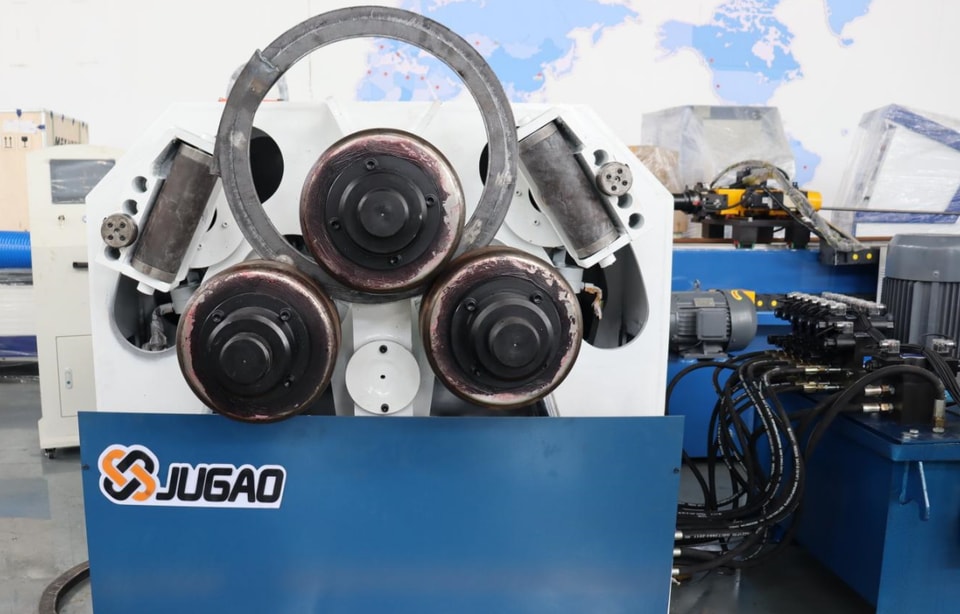
Características básicas y tipos de curvadoras de perfiles:
1. Aplicación industrial y valor esencial
Como equipos especializados de conformado, su función principal es curvar perfiles de distintas secciones transversales —como ángulos, perfiles en U y en I, tubos cuadrados y rectangulares, tubos de formas especiales, perfiles de aluminio y perfiles de acero inoxidable— para obtener arcos y formas irregulares. Permiten realizar tanto curvado en frío como en caliente, desde operaciones sencillas de cilindrado en arco hasta el conformado complejo de formas irregulares con múltiples ángulos y radios de curvatura. Son equipos esenciales para procesar componentes metálicos de formas especiales.
2. Funciones y ámbito de aplicación
El equipo abarca todo el proceso, desde el mecanizado inicial hasta el conformado de precisión. Además de las funciones básicas de curvado, puede incorporar funciones auxiliares como nivelado, cizallado y punzonado para realizar el conformado en una sola operación. Es adecuado tanto para la producción en serie de alta eficiencia en fábricas como para trabajos no estandarizados, pedidos personalizados de lotes pequeños y piezas únicas. Puede procesar la mayoría de los metales dúctiles, como acero al carbono, acero inoxidable, aleaciones de aluminio y aleaciones de cobre.
3. Clasificación de los tipos más comunes
Actualmente, las curvadoras de perfiles más comunes del mercado se clasifican según tres criterios: el sistema de accionamiento (mecánico, hidráulico o CNC con servomotor), la configuración (línea de producción fija o equipo móvil para trabajos en obra) y el proceso de conformado (curvado por rodillos, por presión o por tracción). Cada tipo responde a distintos escenarios de trabajo, requisitos de precisión y presupuestos. 4. Diferencias respecto a equipos similares
A diferencia de las cilindradoras de chapa, aptas únicamente para conformar material plano y que no pueden procesar perfiles con cavidades cerradas o alas abiertas; de las plegadoras convencionales, que solo realizan pliegues rectos y no pueden curvar de forma continua; y de las curvadoras de tubos, diseñadas exclusivamente para tubos huecos y no para perfiles macizos o abiertos de formas irregulares, las curvadoras de perfiles ofrecen un rango de aplicación mucho más amplio.
Estructura principal y principio de funcionamiento:
1. Sistema de transmisión de potencia
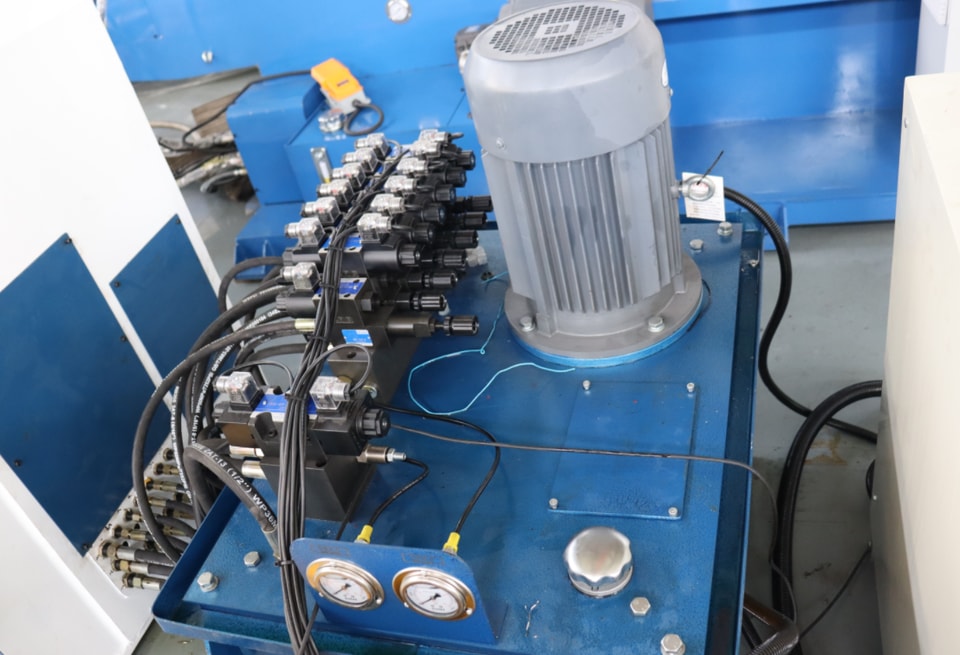
Como núcleo de la potencia de la máquina, el sistema de transmisión se adapta a distintas aplicaciones según su tipo. Los sistemas mecánicos transmiten la potencia mediante un motor, un reductor y un mecanismo de piñón y cremallera. Son compactos, requieren poco mantenimiento y resultan adecuados para perfiles ligeros y medianos. Los sistemas hidráulicos accionan cilindros mediante la presión estable de una unidad hidráulica; ofrecen gran resistencia a las sobrecargas y una fuerza constante, por lo que son idóneos para perfiles de pared gruesa y alta dureza. Los sistemas CNC con servomotor accionan directamente el actuador mediante un servomotor de respuesta rápida, lo que proporciona mayor precisión de control y menor consumo energético, ideal para trabajos de alta precisión.
2. Mecanismo de sujeción y alimentación del perfil
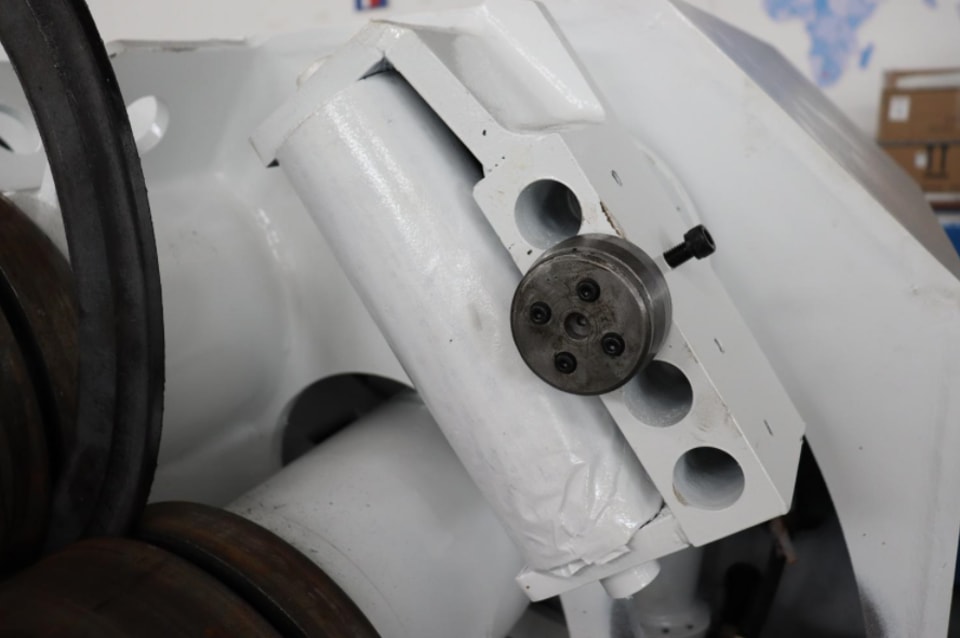
Este mecanismo se encarga de posicionar y sujetar el perfil con precisión y de alimentarlo según sea necesario. Suele incorporar módulos de sujeción con separación ajustable para adaptarse a perfiles con distintas anchuras de ala y alturas de sección. Algunos modelos también cuentan con rodillos antideslizantes, topes de posicionamiento y dispositivos de medición angular para evitar deslizamientos y desplazamientos durante el proceso, y garantizar así la estabilidad de las dimensiones de curvado desde la sujeción.
3. Mecanismo de accionamiento del curvado
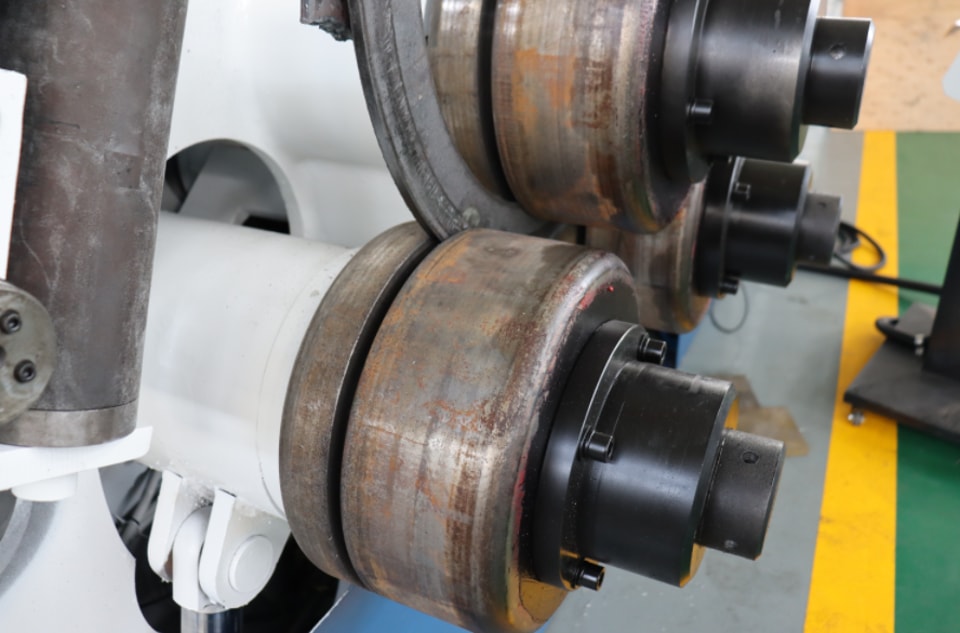
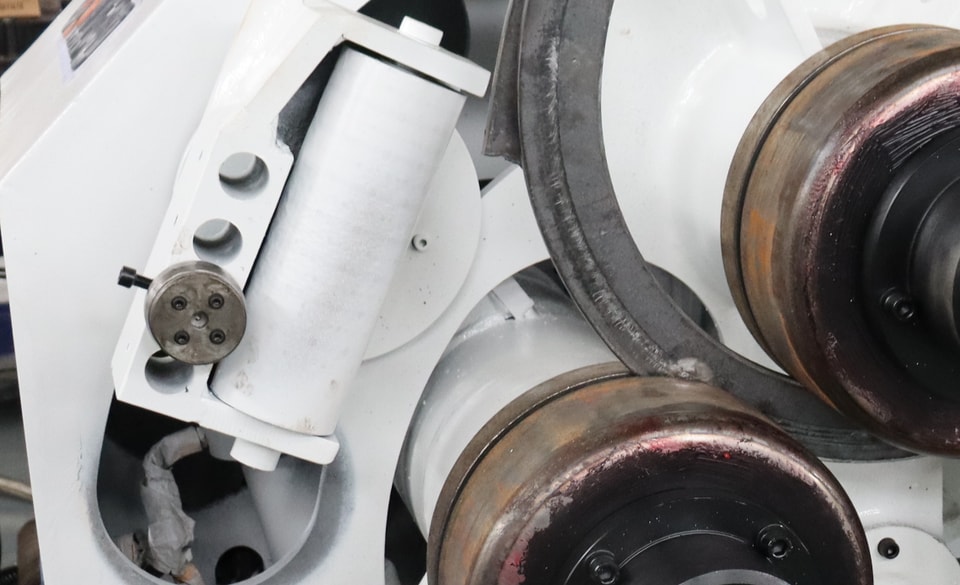
Este es el componente principal que conforma directamente el perfil. Cada método responde a distintas necesidades: el curvado por rodillos utiliza varios juegos de rodillos con ángulo ajustable que giran para curvar gradualmente el perfil, logrando una deformación uniforme y siendo adecuado para arcos de gran radio; el curvado por presión comprime el perfil entre matrices superior e inferior, ofrece gran precisión y es ideal para ángulos y arcos de radio pequeño que requieren alta precisión; el curvado por tracción aplica tensión en ambos extremos del perfil sujeto mientras un cabezal de presión lo curva, evitando las arrugas interiores que pueden aparecer al curvar perfiles largos y resultando adecuado para componentes largos con grandes curvaturas.
4. Sistemas auxiliares
Estos sistemas se dividen en dos categorías: módulos de seguridad y módulos de apoyo al proceso. Los módulos de seguridad suelen incluir protección contra sobrecargas, freno de emergencia y resguardos antipinzamiento para evitar accidentes durante el manejo. Los módulos de apoyo al proceso, según las necesidades, pueden incluir dispositivos de control de temperatura para el curvado en caliente, almohadillas antirrayaduras para la superficie de los perfiles y mecanismos de evacuación de residuos. Así, se adaptan a los requisitos específicos del proceso y mejoran el rendimiento de piezas conformes.
Adaptación del proceso y lógica de funcionamiento de las curvadoras de perfiles:
1. Adaptación del proceso a distintos materiales de perfil
En perfiles metálicos dúctiles, como los de acero al carbono y acero inoxidable, el curvado en frío se consigue ajustando la velocidad de curvado y la fuerza de sujeción, sin necesidad de calentamiento adicional y con mayor eficiencia. En materiales muy dúctiles, como las aleaciones de aluminio y cobre, se debe controlar la velocidad de curvado para evitar grietas por tracción en la superficie. En perfiles de acero aleado de alta dureza y de pared gruesa, normalmente se requiere precalentamiento o curvado en caliente para reducir la resistencia del material a la deformación y evitar grietas durante el conformado.
2. Puntos clave para controlar el curvado
Antes del procesamiento, hay que preparar el perfil eliminando las rebabas y el aceite de la superficie para evitar deslizamientos o daños durante la sujeción. Durante el curvado, la velocidad debe ajustarse al material y a las dimensiones de la sección transversal del perfil: una velocidad excesiva puede provocar grietas, mientras que una demasiado baja reduce la eficiencia de producción. En piezas con varios segmentos curvados, es fundamental controlar con precisión el posicionamiento de cada segmento para garantizar un montaje correcto posterior.
3. Cómo evitar defectos de conformado habituales
Si aparecen grietas en la parte exterior del perfil, suele deberse a que la deformación por curvado supera el límite de elongación del material. Puede corregirse ajustando el radio de curvado, reduciendo la velocidad y aplicando un precalentamiento adecuado. Si aparecen arrugas en la parte interior, a menudo se deben a una tensión de compresión excesiva durante el curvado; para reducirlas, se puede ajustar la separación de la matriz y aumentar la fuerza de tracción. Si el efecto de recuperación elástica desvía el ángulo de conformado, puede compensarse ajustando el ángulo y aumentando el tiempo de mantenimiento de la presión.
4. Funciones avanzadas de control digital
Al introducir los parámetros de la sección transversal del perfil, las propiedades del material y los planos de conformado, las máquinas CNC pueden seleccionar automáticamente la trayectoria de curvado adecuada, sin necesidad de ajustes manuales repetidos. El equipo puede guardar una biblioteca de procesos de conformado habituales y recuperar directamente los parámetros al procesar piezas similares, lo que reduce considerablemente la dificultad de manejo. Algunos modelos también supervisan el proceso en tiempo real y emiten una alarma inmediata si detectan una fuerza de curvado anormal o una desviación de posicionamiento, evitando así la producción de lotes defectuosos.
Contáctenos