- tel:+86-13222111178
- email:info@ntjugao.com


¿Cómo puede mejorar la lubricación la precisión de una curvadora de tubos?
¿Cómo puede mejorar la lubricación la precisión de una curvadora de tubos?
Cuando surgen problemas de precisión en el curvado, la mayoría de las personas’tiene como primera reacción revisar las herramientas, ajustar los parámetros o recalibrar la máquina. Aunque estos pasos son válidos, a menudo se pasa por alto un factor: la lubricación.
He conocido muchos talleres en los que, pese a utilizar herramientas nuevas, ajustar los parámetros y calibrar el equipo, la calidad de los tubos curvados seguía siendo irregular. Al final, la causa era una lubricación insuficiente. Cuando falta lubricación, aumenta la fricción y el material fluye de forma irregular,—lo que afecta negativamente tanto al ángulo de curvado como al acabado superficial de la pieza.
I. Por qué la lubricación afecta directamente a la precisión
Durante el curvado de tubos, el tubo se desliza y se deforma dentro del utillaje. Una fricción excesiva provoca una distribución irregular de las tensiones y hace que la deformación sea difícil de controlar. Esto puede causar adelgazamiento en el radio exterior, arrugas en el radio interior y una recuperación elástica irregular. Materiales como el acero inoxidable, el aluminio y los tubos de pared delgada son especialmente sensibles a las variaciones de fricción.
Una lubricación adecuada reduce la fricción y permite que el material fluya con mayor suavidad. Así, el tubo sigue la trayectoria de curvado prevista, se obtienen ángulos uniformes y se protege la superficie contra arañazos y gripado.
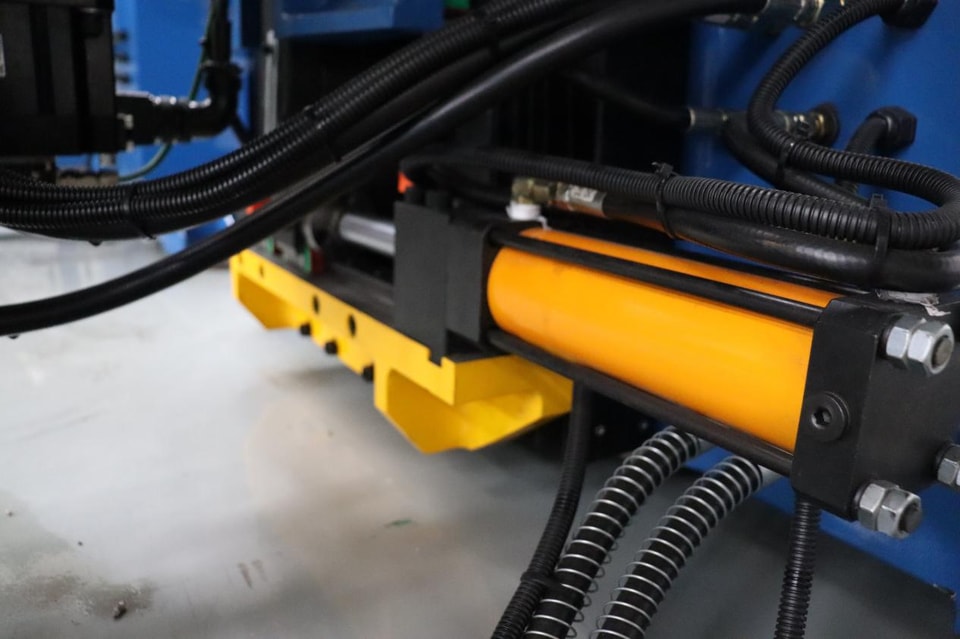
II. Puntos de lubricación clave: no deje ninguno sin revisar
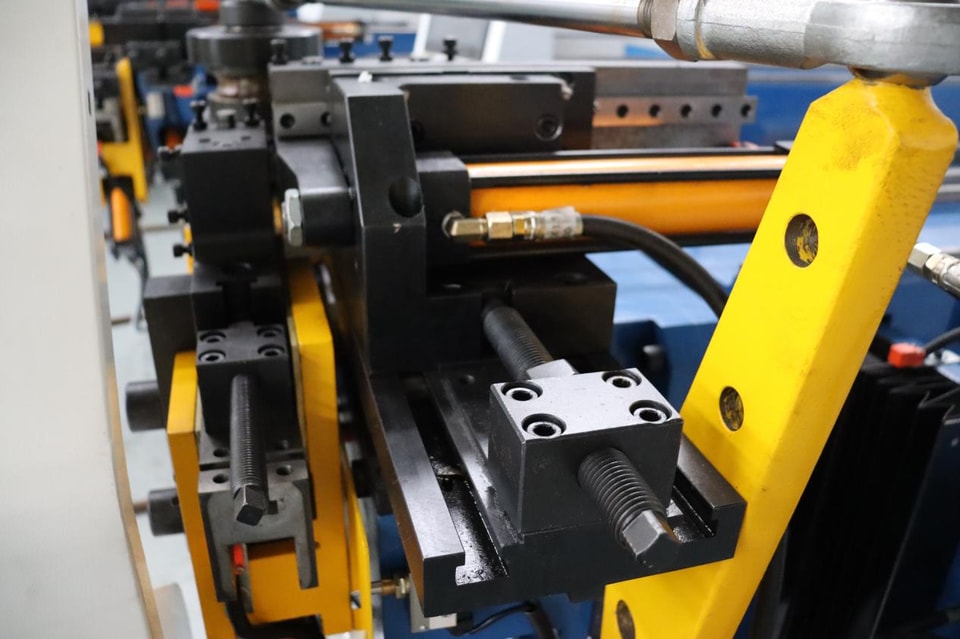
Mandril y varilla del mandril: el mandril brinda soporte interno al tubo y está sometido a altas presiones y temperaturas durante el funcionamiento. Una lubricación insuficiente acelera su desgaste, puede dañar la pared interior del tubo y compromete la estabilidad del radio de curvado. Esto es especialmente importante al curvar tubos de pared delgada o con radios pequeños.
Matriz de curvado y matriz de presión: las superficies de contacto entre el tubo y la matriz de curvado deben mantenerse lisas. Una película lubricante fina y uniforme reduce la resistencia superficial y evita arañazos y marcas de arrastre. En la producción en serie, esta película es clave para garantizar la uniformidad de todos los tubos curvados.
Matriz de sujeción y matriz limpiadora: la matriz de sujeción necesita una fuerza de agarre estable; la lubricación debe ajustarse con precisión—tanto la falta como el exceso de lubricante pueden provocar deslizamientos. Lubricar la matriz limpiadora es esencial para evitar arrugas en el punto donde comienza el curvado.
III. Cómo elegir el lubricante adecuado
El acero inoxidable suele requerir lubricantes de alta presión debido a su elevada resistencia a la deformación. En los tubos de aluminio, conviene utilizar lubricantes que dejen pocos residuos para evitar contaminar la superficie. Un lubricante inadecuado puede reducir el rendimiento o, peor aún, dejar residuos que corroan las herramientas.
Además, aplicar más no siempre es mejor. Un exceso de lubricante puede atrapar polvo y partículas metálicas, formando una pasta abrasiva que acelera el desgaste. Es mucho más eficaz controlar la cantidad aplicada y retirar el exceso de grasa con regularidad que simplemente añadir más lubricante.
IV. La técnica de aplicación adecuada es fundamental
Antes de aplicar el lubricante, asegúrese de limpiar a fondo las superficies de la matriz, el mandril y el tubo. El lubricante usado, mezclado con residuos, no solo dejará de lubricar, sino que aumentará la fricción.
El lubricante debe aplicarse de manera uniforme y constante. Tanto si se utiliza una brocha, un sistema de pulverización o una unidad de lubricación automática, el objetivo es mantener una lubricación homogénea en cada tubo y en todas las superficies de contacto. Durante la producción continua, realice inspecciones periódicas; si cambia la temperatura o el lote de material, quizá sea necesario ajustar ligeramente la cantidad de lubricante.
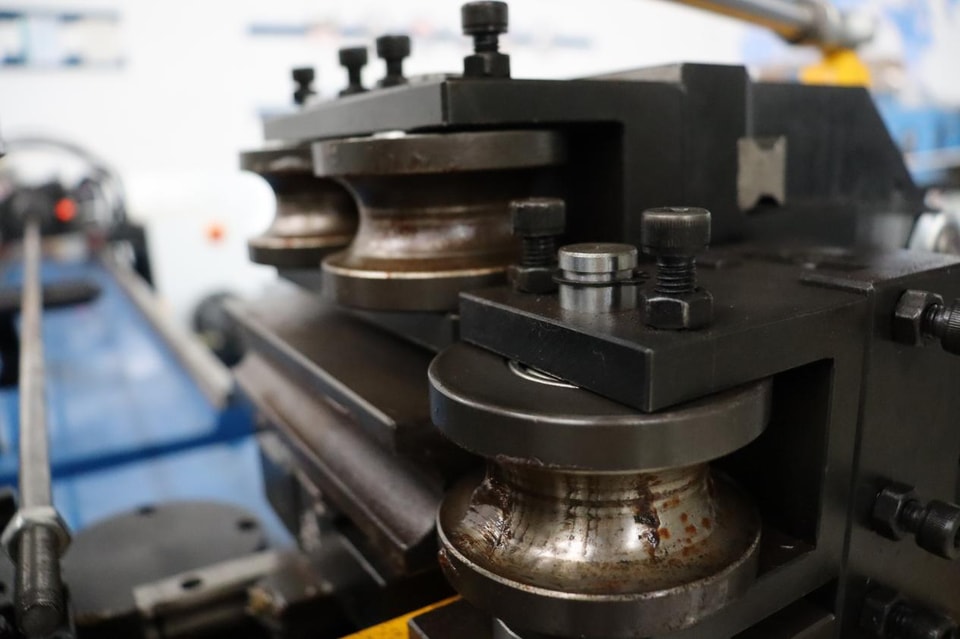
V. Dos errores comunes de lubricación
El exceso de lubricación provoca deslizamientos. Si hay demasiado lubricante en la zona de sujeción, el tubo no quedará bien fijado y puede deslizarse durante el curvado, lo que dará lugar a ángulos de curvado imprecisos. Controle la cantidad aplicada para garantizar un posicionamiento estable.
No seguir un programa de lubricación. Aplicar lubricante solo cuando uno se acuerda—o no aplicarlo en absoluto—provoca condiciones de fricción irregulares y, por consiguiente, una calidad de curvado inestable. Incorpore la lubricación al plan de mantenimiento rutinario y realícela en los momentos y lugares establecidos para obtener resultados uniformes y previsibles.
VI. Breve resumen
La lubricación es mucho más que una tarea rutinaria de mantenimiento: forma parte integral del control de precisión. Si elige el lubricante adecuado, lo aplica en las zonas correctas, controla la cantidad utilizada y mantiene un programa constante, mejorará notablemente tanto la uniformidad de los ángulos como la calidad superficial de los tubos curvados.
Contáctenos