- tel:+86-13222111178
- email:info@ntjugao.com


¿Cómo mejorar la precisión mediante la preparación y calibración de curvadoras de tubos?
¿Cómo mejorar la precisión mediante la preparación y calibración de curvadoras de tubos?
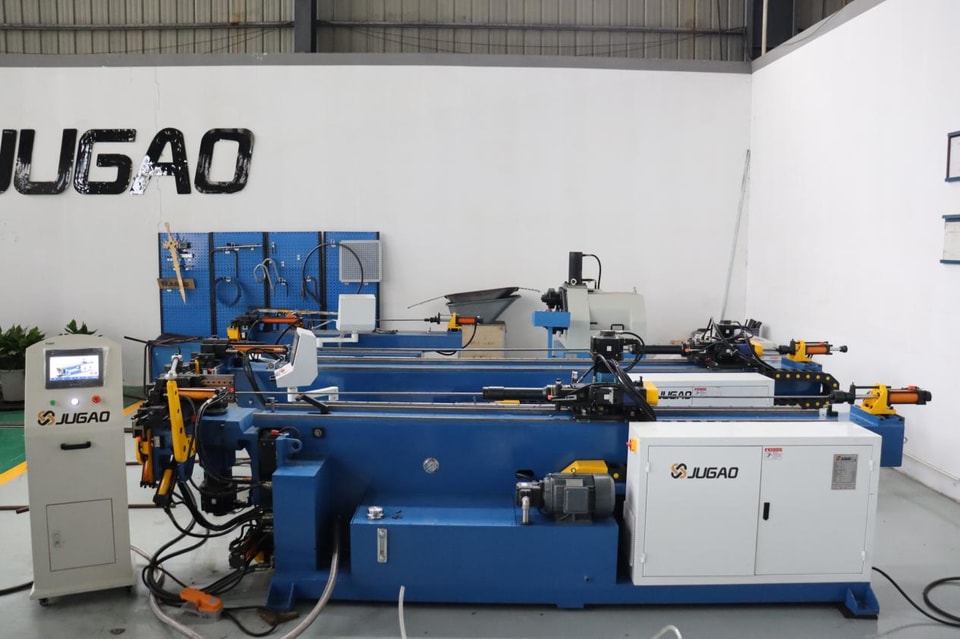
En definitiva, la precisión del curvado depende de dos factores: una correcta preparación y una calibración precisa. Si la preparación es incorrecta, los ajustes posteriores no servirán de nada; si la calibración no es adecuada, ni siquiera la mejor máquina podrá producir piezas que cumplan las especificaciones. He visto muchos talleres con equipos de alta calidad en los que los ángulos de curvado variaban de forma irregular. Al investigar, la causa solía estar en los procesos de preparación y calibración.
I. Preparativos previos a la configuración
Empiece por despejar y ordenar el área de trabajo. El desorden alrededor de la máquina aumenta el riesgo de golpes accidentales durante el funcionamiento y dificulta supervisar su estado. Compruebe que la máquina esté bien anclada y que los pernos de anclaje no estén flojos. Verifique la nivelación de la base con un nivel de precisión; incluso una pequeña irregularidad puede provocar ángulos de curvado inexactos.
II. La selección adecuada de las herramientas es fundamental
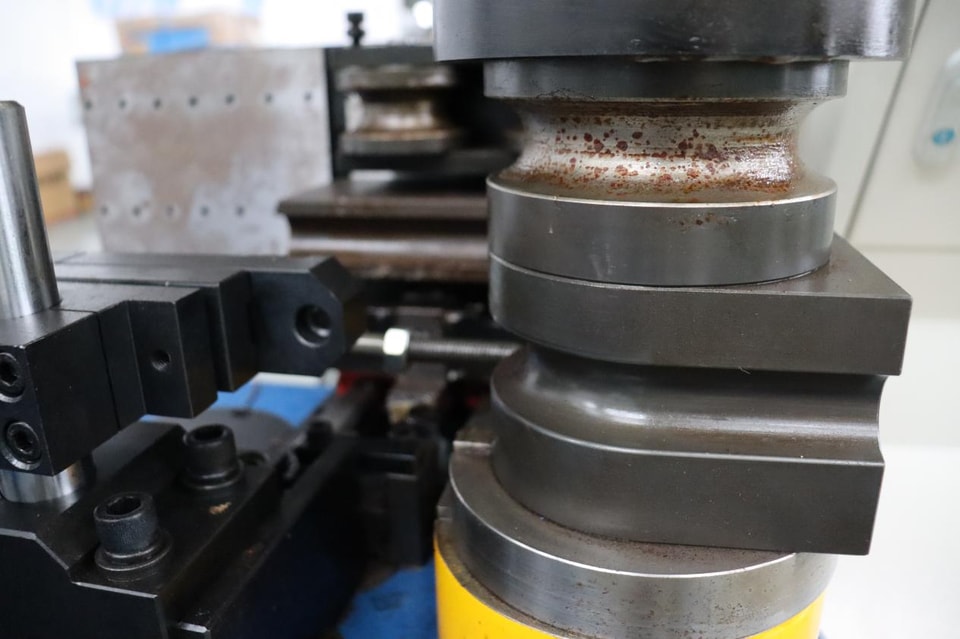
Los componentes, como la matriz de curvado, la matriz de sujeción, la matriz de presión, el mandril y la matriz de limpieza, deben seleccionarse según el material, el espesor de pared y el diámetro exterior del tubo. El acero inoxidable y el acero al carbono requieren herramientas distintas, al igual que los tubos de pared delgada y de pared gruesa. Una selección incorrecta de las herramientas es difícil de corregir posteriormente, por muchos ajustes que se hagan a los parámetros.
Instale cuidadosamente las herramientas seleccionadas. Asegúrese de que el mandril esté centrado, que la matriz de presión quede a ras de la matriz de curvado y que el sistema de sujeción esté firmemente fijado. Limpie a fondo las superficies de montaje para evitar que queden atrapadas virutas metálicas o residuos. Por último, aplique lubricante después de la instalación para reducir la fricción durante el curvado.
III. Configuración de los parámetros de la máquina
Acceda al sistema de control e introduzca parámetros como el ángulo y la velocidad de curvado, la presión de sujeción y la distancia de retroceso del mandril. Estos valores no son fijos: deben ajustarse según el material específico del tubo y el radio de curvado. Utilice velocidades de curvado más bajas con acero de alta resistencia para evitar grietas y controle con mayor precisión el curvado de tubos de aluminio para evitar deformaciones superficiales. Al procesar por primera vez un tamaño determinado, empiece con parámetros conservadores y optimícelos gradualmente después de realizar pruebas de curvado.
IV. Pasos de calibración
Paso 1: Poner a cero todos los ejes. Devuelva el eje de rotación, el brazo de curvado y el carro de alimentación a sus posiciones cero. Una puesta a cero precisa establece el punto de referencia para todas las operaciones posteriores. Esto es especialmente importante en piezas con varios curvados, ya que los errores se acumulan si la posición cero no es precisa.
Paso 2: Calibrar el ángulo de curvado. Curve una pieza de prueba, mida el ángulo real con un transportador digital y compárelo con el valor programado. Los metales presentan recuperación elástica, por lo que es necesario aplicar una compensación. Añada a la compensación la diferencia entre el ángulo medido y el preestablecido y, a continuación, pruebe otra pieza hasta que los ángulos coincidan.
Paso 3: Calibrar la longitud de alimentación. En las máquinas con alimentación automática, asegúrese de que el eje de alimentación se desplace hasta la posición correcta. Una desviación de apenas 0,5 mm puede provocar desalineaciones en los extremos tras varios curvados. Realice varias pruebas de alimentación, mida el desplazamiento real y ajuste con precisión los parámetros del servomotor.
Paso 4: Calibrar el eje de rotación. Las piezas complejas requieren una rotación en un ángulo específico entre curvados. Utilice un transportador o un medidor angular para comparar el ángulo de rotación real con el valor programado; si hay una desviación, ajuste el valor de calibración de rotación en el panel de control.
Paso 5: Realizar un curvado de prueba completo. Una vez calibrados todos los ejes, ejecute el programa completo e inspeccione la pieza según los planos de ingeniería. Compruebe la ovalización, la reducción del espesor de pared, el radio de curvado y la precisión angular. La máquina solo debe pasar a producción en serie cuando se cumplan todas las especificaciones.
V. ¿Qué problemas se pueden resolver con la preparación y la calibración?
El control de la recuperación elástica se vuelve más preciso y mejora la uniformidad de los ángulos. La alineación correcta de las matrices reduce el riesgo de arrugas y grietas en los tubos. La calibración precisa de los ejes de alimentación y rotación mejora la exactitud dimensional de las piezas con varios curvados. Al reducir la necesidad de retrabajos y ajustes, aumenta naturalmente la eficiencia de producción.
VI. Consejos prácticos
Compruebe la calibración después de cambiar herramientas importantes o cada 200–300 ciclos de curvado. Las piezas que requieren gran precisión necesitan comprobaciones más frecuentes.
Realice un curvado de prueba al cambiar de lote de material. Los tubos de distintos proveedores o lotes pueden presentar diferentes características de recuperación elástica, por lo que los valores de compensación existentes podrían no ser adecuados.
El acero inoxidable presenta una recuperación elástica considerable; asegúrese de que el mandril proporcione un soporte adecuado, reduzca la velocidad de curvado y aumente convenientemente el ángulo de compensación.
Una vez optimizados todos los parámetros, guárdelos y archívelos. Podrá recuperar directamente estos ajustes para futuras producciones con las mismas especificaciones y ahorrar el tiempo que supondrían nuevas pruebas y ajustes.
VII. Preguntas frecuentes
¿Con qué frecuencia se debe calibrar la curvadora de tubos? Es necesario calibrarla después de cambiar las matrices, antes de iniciar una producción de gran volumen o cuando observe que el ángulo de curvado empieza a desviarse. No existe una frecuencia fija: depende de la intensidad de uso.
¿Cómo se puede controlar la recuperación elástica de los tubos de acero inoxidable? Es necesario actuar simultáneamente en tres aspectos clave: utilizar un soporte de mandril adecuado, reducir la velocidad de curvado y compensar con precisión la recuperación elástica.
¿Es necesario realizar un curvado de prueba cada vez que cambia el material del tubo? Sí. Las propiedades del material varían según el tipo y el lote, por lo que una prueba de curvado es la forma más fiable de verificar la configuración.
Aunque la preparación y la calibración puedan parecer tareas tediosas, son la base de la precisión del curvado. Dedicar tiempo a realizarlas correctamente garantiza un proceso de producción fluido más adelante.
Contáctenos