- tel:+86-13222111178
- email:info@ntjugao.com


Cómo solucionar rápidamente los problemas de escoria en el corte por láser
Cómo solucionar rápidamente los problemas de escoria en el corte por láser
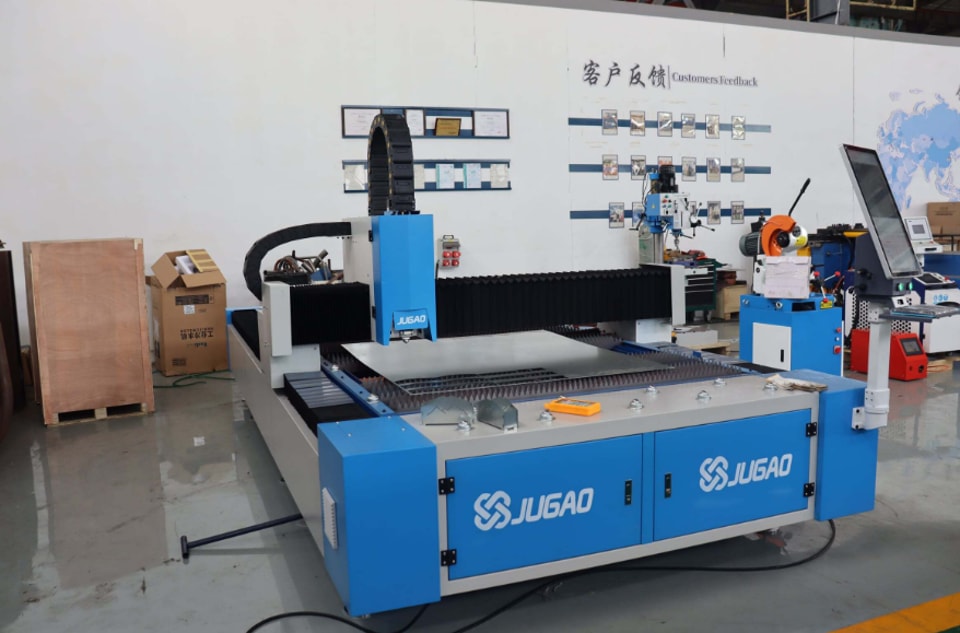
La acumulación de escoria en las piezas cortadas por láser es uno de los problemas de calidad más frecuentes en el corte por láser. Si observa mucha escoria adherida a la parte inferior de la pieza, bordes rugosos o más tiempo de limpieza después de cada trabajo, no es el único. Según mi experiencia, esta acumulación suele deberse a parámetros de corte mal ajustados, un gas auxiliar configurado incorrectamente, una boquilla en mal estado o componentes ópticos sucios. En esta guía explico las causas más comunes de la escoria en el corte por láser y propongo medidas prácticas para recuperar cortes limpios y precisos y aumentar la eficiencia de producción.
Cómo entender el problema de la escoria en el corte por láser
Qué es la escoria en el corte por láser
La escoria es el metal fundido que no se expulsa por completo de la ranura de corte mientras el haz realiza el corte. En lugar de ser arrastrado por el gas auxiliar, se enfría y se adhiere al borde inferior de la pieza.
Entre los indicios más habituales se encuentran:
Bordes inferiores rugosos
Acumulación abundante de escoria
Piezas difíciles de acabar
Menor calidad de las piezas
Analizar el tipo y el aspecto de la escoria ayuda a identificar la causa real con mayor rapidez.
Por qué es importante prestar atención a la acumulación de escoria
Ignorar este problema puede tener varias consecuencias:
Mayores costes de producción
Más tiempo dedicado al acabado
Pérdida de precisión dimensional
Clientes insatisfechos
Menor producción global
Resolverlo a tiempo permite mantener una calidad de corte constante.
Por qué se forma escoria: causas habituales
Velocidad de corte incorrecta
La velocidad de corte influye considerablemente en la cantidad de escoria que se forma.
Si la velocidad es demasiado baja:
El calor se acumula continuamente
Se genera más metal fundido
La escoria aumenta considerablemente
Si la velocidad es demasiado alta:
Es posible que el haz no atraviese por completo el material
El metal fundido no se expulsa correctamente
El corte queda incompleto y se forma escoria
La clave está en encontrar la velocidad adecuada.
Presión incorrecta del gas auxiliar
El gas auxiliar expulsa el metal fundido de la zona de corte.
Los problemas relacionados con el gas suelen deberse a:
Presión demasiado baja
Flujo de gas inestable
Gas contaminado
Elección de un gas inadecuado
Una presión de gas demasiado baja es una de las principales causas de acumulación de escoria.
Punto focal mal posicionado
El punto focal determina dónde se concentra la energía del haz.
Un ajuste incorrecto del enfoque puede provocar:
Fusión incompleta
Una ranura de corte más ancha
Exceso de rebaba
Menor eficiencia de corte
Calibrar el enfoque con regularidad ayuda a evitar estos problemas.
Boquilla dañada o sucia
La boquilla dirige el gas auxiliar hacia la zona de corte.
Una boquilla dañada puede provocar:
Distribución irregular del gas
Flujo de aire turbulento
Eliminación de escoria menos eficaz
Baja calidad del borde de corte
Incluso un defecto mínimo en la boquilla puede provocar problemas de corte importantes.
Lente protectora sucia
La suciedad en la lente reduce la cantidad de energía láser que la atraviesa.
Estos son algunos indicios que conviene revisar:
Disminución de la potencia de corte
Acumulación excesiva de escoria
Bordes ásperos
Acumulación adicional de calor
Limpiar la lente con regularidad es fundamental para mantener el rendimiento de corte.
Estado de la superficie del material
El óxido, el aceite, los recubrimientos y la oxidación pueden dificultar un corte limpio.
El material sucio suele provocar:
Exceso de escoria
Baja calidad del borde de corte
Corte inestable
Preparar el material antes del corte permite obtener mejores resultados.
Cómo solucionar el problema de la escoria paso a paso
Paso 1: Analice el aspecto de la escoria
Siempre empiezo examinando detenidamente la propia escoria.
Hágase estas preguntas:
¿La escoria es blanda o dura?
¿Se acumula en determinadas zonas?
¿Aparece de forma uniforme en toda la chapa?
El aspecto de la escoria suele ofrecer pistas útiles sobre el origen del problema.
Paso 2: Verifique los parámetros de corte
Abra el programa de corte y compare sus ajustes con los valores recomendados.
Revise estos parámetros:
Potencia del láser
Velocidad de corte
Posición del foco
Ajustes de frecuencia
Modifique los ajustes poco a poco y realice una prueba después de cada cambio.
Paso 3: Revise la presión y la pureza del gas auxiliar
Compruebe lo siguiente:
Tipo de gas
Nivel de presión
Estabilidad del caudal
Pureza del gas
En el corte de acero inoxidable, la pureza del nitrógeno es fundamental para lograr cortes limpios.
Paso 4: Examine la boquilla
Retire la boquilla y examínela con atención.
Compruebe si hay:
Daños
Acumulación de salpicaduras
Desalineación
Obstrucciones
Instale una boquilla nueva si observa algún problema.
Paso 5: Limpie la lente protectora
Examine la lente protectora con buena iluminación.
Compruebe si hay:
Polvo
Residuos de humo
Marcas de quemaduras
Arañazos
Una lente limpia permite que llegue la máxima energía láser al material.
Paso 6: Evalúe la calidad del material
Revise la chapa antes de empezar a cortar.
Compruebe si hay:
Óxido
Contaminación por aceite
Oxidación
Recubrimientos superficiales
Utilizar material limpio y plano mejora considerablemente la calidad del corte.
Mantenimiento preventivo para evitar la formación de escoria
Realice inspecciones diarias de la máquina
Antes de iniciar la producción, recomiendo comprobar lo siguiente:
Estado de la boquilla
Limpieza de la lente
Presión del gas
Funcionamiento del sistema de refrigeración
Las comprobaciones diarias ayudan a prevenir problemas de calidad imprevistos.
Mantenga en buen estado los componentes ópticos
Limpie periódicamente los componentes ópticos, incluidos:
Lentes protectoras
Lentes de enfoque
Ventanas láser
Unos componentes ópticos bien mantenidos aumentan la eficiencia de corte y reducen la escoria.
Revise el sistema de gas auxiliar
Inspeccione estos elementos con frecuencia:
Reguladores de gas
Mangueras
Conectores
Filtros
Un suministro de gas constante es clave para eliminar eficazmente la escoria.
Preguntas frecuentes
¿Cuál es la causa de la mayoría de los problemas de escoria en el corte por láser?
Las causas más habituales son una velocidad de corte mal ajustada, una presión insuficiente del gas auxiliar, una posición de enfoque incorrecta, una boquilla dañada y componentes ópticos sucios.
¿Una presión de gas baja puede generar mucha escoria?
Sí. Cuando la presión del gas auxiliar es demasiado baja, el metal fundido no se expulsa eficazmente y se acumula escoria en la parte inferior de la pieza.
¿Con qué frecuencia hay que revisar la boquilla?
En trabajos de gran volumen, recomiendo revisar la boquilla a diario y sustituirla de inmediato si presenta daños o contaminación.
Conclusión
Los problemas de escoria en el corte por láser suelen indicar que hay que corregir algún aspecto del proceso. Tanto si se deben a los parámetros de corte, la presión del gas auxiliar, la posición de enfoque, el estado de la boquilla, la suciedad de los componentes ópticos o la calidad del material, abordar el problema de forma sistemática permite encontrar rápidamente la causa raíz. Las inspecciones periódicas, la limpieza de los componentes ópticos, el ajuste de los parámetros de corte y un suministro de gas estable ayudan a reducir notablemente la escoria y a conseguir cortes más limpios y precisos. Si necesita más ayuda para optimizar el corte por láser o resolver problemas, no dude en contactar con el equipo técnico de JUGAO para recibir asistencia profesional y asesoramiento experto.
Contáctenos