- tel:+86-13222111178
- email:info@ntjugao.com


Cómo solucionar eficazmente los problemas de chispas en el corte por láser
Cómo solucionar eficazmente los problemas de chispas en el corte por láser
Los problemas relacionados con las chispas son algunos de los fallos más habituales durante el corte por láser. Las chispas son una parte normal del proceso, pero si su comportamiento cambia, suelen indicar que algo no funciona bien y puede afectar a la calidad del corte, ralentizar la producción y generar riesgos de seguridad. Si ha observado demasiadas chispas, chispas que salen disparadas en direcciones inusuales, colores extraños o resultados de corte irregulares, está en el lugar adecuado. En este artículo explicamos las causas más frecuentes de los problemas con las chispas durante el corte por láser y ofrecemos una guía paso a paso para solucionarlos y recuperar un rendimiento de corte óptimo y una producción constante.
Cómo entender los problemas con las chispas en el corte por láser
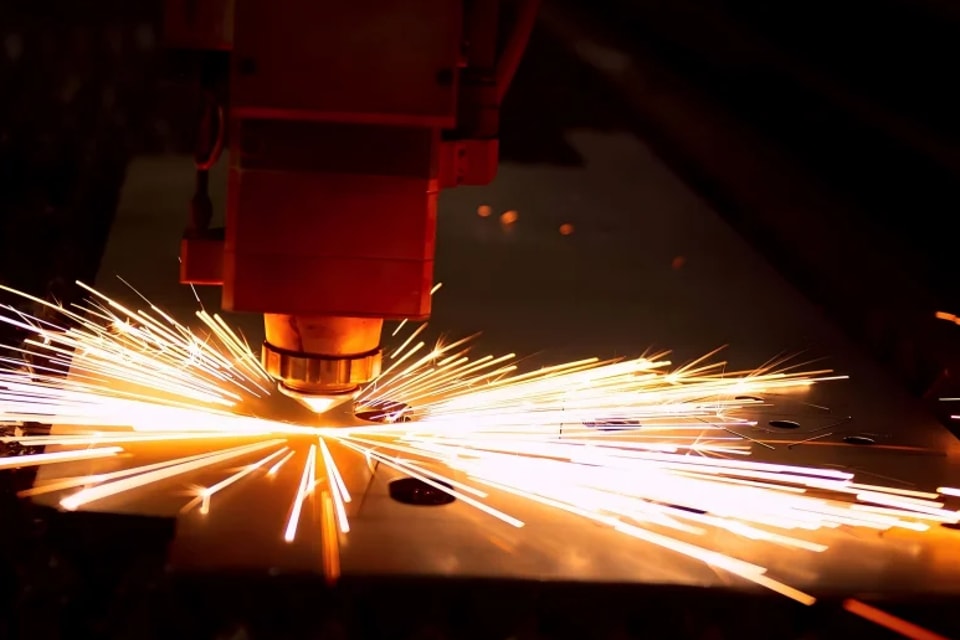
Aspecto normal de las chispas durante el corte por láser
Al cortar, el haz expulsa metal fundido a través de la ranura de corte, lo que genera las chispas. En condiciones adecuadas, estas deben ser uniformes y caer en línea recta a través del corte.
Las chispas normales se caracterizan por:
Una dirección constante
Una intensidad estable
Pocas salpicaduras
Bordes de corte limpios
Si el comportamiento de las chispas cambia considerablemente, suele indicar un problema en la máquina o en el proceso.
Señales de que las chispas no son normales
Los problemas con las chispas durante el corte por láser pueden manifestarse de varias formas:
Producción excesiva de chispas
Chispas que salen despedidas hacia los lados
Chispas intermitentes
Chispas brillantes que saltan
Acumulación abundante de escoria
Cortes que no atraviesan por completo el material
Detectar estas señales a tiempo ayuda a evitar problemas mayores en la producción.
Por qué se producen los problemas con las chispas: causas más comunes
Parámetros de corte incorrectos
Una configuración incorrecta del corte es una de las causas más comunes de las chispas anormales.
Los problemas de configuración pueden incluir:
Potencia del haz demasiado alta
Velocidad de corte excesiva
Posición de enfoque incorrecta
Frecuencia de pulso inadecuada
Ciclo de trabajo incorrecto
Si la configuración no se ajusta al grosor y al tipo de material, las chispas se vuelven inestables.
Boquilla sucia o dañada
La boquilla controla el flujo de gas auxiliar alrededor de la zona de corte.
Una boquilla dañada puede provocar:
Flujo de gas irregular
Chispas desviadas hacia los lados
Bordes de menor calidad
Más escoria
Las revisiones periódicas ayudan a mantener un corte uniforme.
Presión insuficiente del gas auxiliar
El gas auxiliar expulsa el material fundido de la ranura de corte.
Cuando la presión del gas es demasiado baja:
Aumenta la cantidad de chispas
La escoria empieza a acumularse
Los bordes de corte quedan ásperos
Disminuye la calidad del corte en profundidad
Compare siempre la presión del gas con la recomendada por el fabricante.
Lente protectora sucia
El polvo, los residuos de humo y la suciedad en la lente protectora reducen la transmisión del haz láser.
Entre los efectos más habituales se encuentran:
Disminución de la potencia de corte
Chispas más intensas
Sobrecalentamiento
Calidad de corte irregular
Una lente limpia es esencial para mantener una emisión láser estable.
Suciedad en la superficie del material
El óxido, el aceite, la pintura y otros contaminantes en la superficie pueden alterar el proceso de corte.
El material sucio puede provocar:
Chispas irregulares
Mucho humo
Corte inestable
Acabado deficiente de los bordes
Limpiar la chapa antes del corte suele ofrecer mejores resultados.
Cómo solucionar los problemas de chispas paso a paso
Paso 1: Observe la dirección y el comportamiento de las chispas
Antes de cambiar nada, observe atentamente las chispas mientras la máquina corta.
Pregúntese:
¿Las chispas se desplazan hacia abajo?
¿Salen disparadas hacia los lados?
¿Son inusualmente brillantes?
¿Aparecen y desaparecen?
El comportamiento de las chispas ofrece pistas útiles para identificar el problema.
Paso 2: Verifique los parámetros de corte
Revise el programa de corte y compare sus ajustes con los valores recomendados.
Compruebe:
Potencia del láser
Velocidad de corte
Altura de enfoque
Ajustes de frecuencia
Presión del gas auxiliar
Pequeños ajustes pueden hacer que el corte sea mucho más estable.
Paso 3: Examine la boquilla
Retire la boquilla y compruebe si presenta:
Daños
Deformaciones
Acumulación de salpicaduras
Desalineación
Sustituya de inmediato cualquier boquilla dañada para restablecer el flujo de gas adecuado.
Paso 4: Limpie la lente protectora
Examine la lente protectora con buena iluminación.
Compruebe si presenta:
Marcas de quemaduras
Acumulación de polvo
Residuos de aceite
Arañazos
Limpie o sustituya la lente cuando sea necesario, utilizando los materiales de limpieza autorizados.
Paso 5: Compruebe el suministro de gas auxiliar
Verifique:
Pureza del gas
Niveles de presión
Estabilidad del caudal
Estado de las mangueras
Las fugas o los cambios de presión suelen agravar los problemas de chispas durante el corte por láser.
Paso 6: Evalúe la calidad del material
Revise la chapa metálica para detectar:
Óxido
Recubrimientos superficiales
Contaminación por aceite
Oxidación excesiva
Utilizar material limpio ayuda a mantener estables las condiciones de corte.
Mantenimiento preventivo para evitar problemas de chispas
Establezca rutinas de inspección diaria
Antes de cada turno, recomiendo comprobar:
Estado de la boquilla
Limpieza de la lente
Presión del gas
Estado del sistema de refrigeración
Las comprobaciones periódicas reducen la probabilidad de fallos imprevistos durante el corte.
Cuide los componentes ópticos
Los componentes ópticos deben limpiarse periódicamente para que llegue la máxima energía láser posible a la pieza de trabajo.
Preste especial atención a:
Lentes protectoras
Lentes de enfoque
Ventanas láser
El cuidado de los componentes ópticos mejora directamente la calidad de corte.
Mantenga en buen estado el sistema de gas auxiliar
Revise periódicamente los siguientes componentes:
Reguladores
Mangueras de gas
Conectores
Filtros
Un suministro constante de gas mantiene uniformes el patrón de chispas y el rendimiento de corte.
Preguntas frecuentes
¿Es normal que se produzcan chispas durante el corte por láser?
Sí. Las chispas se generan de forma natural durante el proceso de corte. Sin embargo, si son excesivas, irregulares o salen disparadas hacia los lados, pueden indicar un problema que requiere atención.
¿Una lente sucia puede provocar chispas anómalas?
Por supuesto. Una lente protectora sucia reduce la cantidad de energía láser que la atraviesa, lo que provoca un corte inestable y chispas anómalas.
¿Por qué las chispas salen hacia los lados en lugar de caer en línea recta?
Las chispas laterales suelen deberse a una posición de enfoque incorrecta, una boquilla dañada, un flujo de gas insuficiente o parámetros de corte inadecuados.
Conclusión
Las chispas anómalas durante el corte por láser suelen ser una señal temprana de problemas con los parámetros de corte, el estado de la boquilla, la presión del gas auxiliar, la limpieza de los componentes ópticos o la calidad del material. Si aborda el problema de forma sistemática y realiza el mantenimiento periódico, podrá identificar el origen de las chispas anómalas y recuperar un corte eficiente. Las inspecciones regulares, el ajuste preciso de los parámetros y el mantenimiento preventivo son fundamentales para lograr una calidad de corte uniforme y reducir los tiempos de inactividad. Si necesita ayuda para diagnosticar problemas de corte por láser o mejorar el rendimiento de su máquina, póngase en contacto con el equipo técnico de JUGAO para recibir asistencia profesional y asesoramiento experto.
Contáctenos