- tel:+86-13222111178
- email:info@ntjugao.com


¿Qué aspectos clave deben tenerse en cuenta al instalar los componentes de una curvadora de tubos?
¿Qué aspectos clave deben tenerse en cuenta al instalar los componentes de una curvadora de tubos?
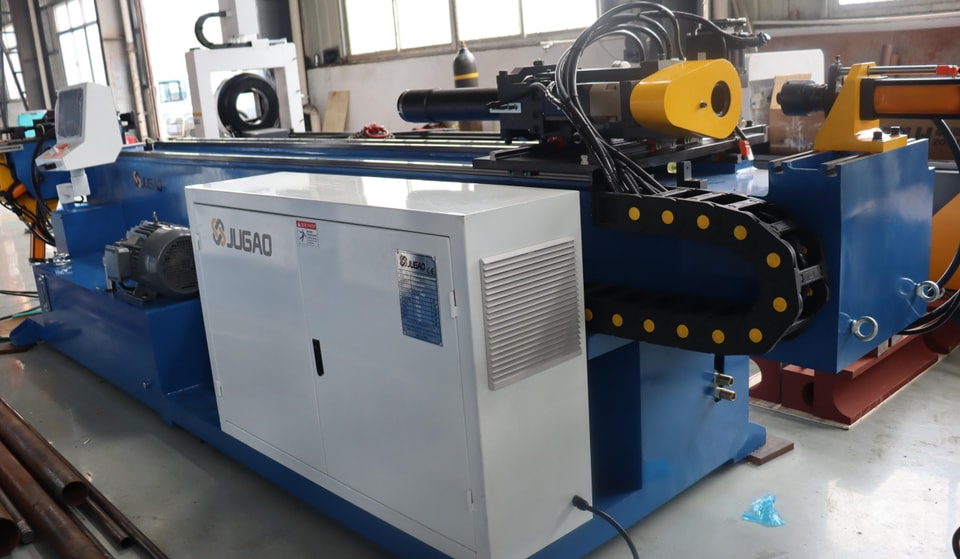
La industria de las curvadoras de tubos ofrece cada vez más apoyo técnico al sector manufacturero. Las estadísticas indican que, según la distribución de las ventas por sectores, la chapa metálica representa el 35 %, la automoción el 34 %, la industria aeroespacial el 12 % y otros sectores el 19 %. Los mandriles de alta calidad para curvadoras de tubos también pueden atraer a los usuarios. Para los compradores, los productos con una buena relación calidad-precio son siempre una prioridad. Además, los productos de calidad pueden mejorar la eficiencia de la empresa, reducir los costes de procesamiento y aumentar los beneficios económicos. Entonces, ¿qué aspectos clave deben tenerse en cuenta al instalar los componentes de una curvadora de tubos?
I. Control del retorno elástico en la curvadora de tubos– El retorno elástico es considerable cuando no se utiliza mandril. Hay que tenerlo en cuenta al seleccionar la matriz de curvado. Según el radio de curvatura, el tubo puede recuperar entre 2 y 10 grados y el radio también puede aumentar. Cuanto menor sea el radio de curvatura, menor será el retorno elástico. Este depende de la posición de la matriz y de la presión. Con este método, una misma matriz puede producir distintos radios. Además, la posición del mandril puede provocar un retorno elástico considerable, reducir el ángulo de curvado y aumentar potencialmente el radio. Si el radio aumenta, hay que empujar el mandril hacia delante, en dirección al punto de tangencia. No existe una fórmula establecida para ajustar la posición del mandril. Es evidente que, si el ángulo de retorno elástico supera los 3 grados, el mandril está demasiado retrasado y el radio de curvatura del tubo será mayor que el de la matriz.
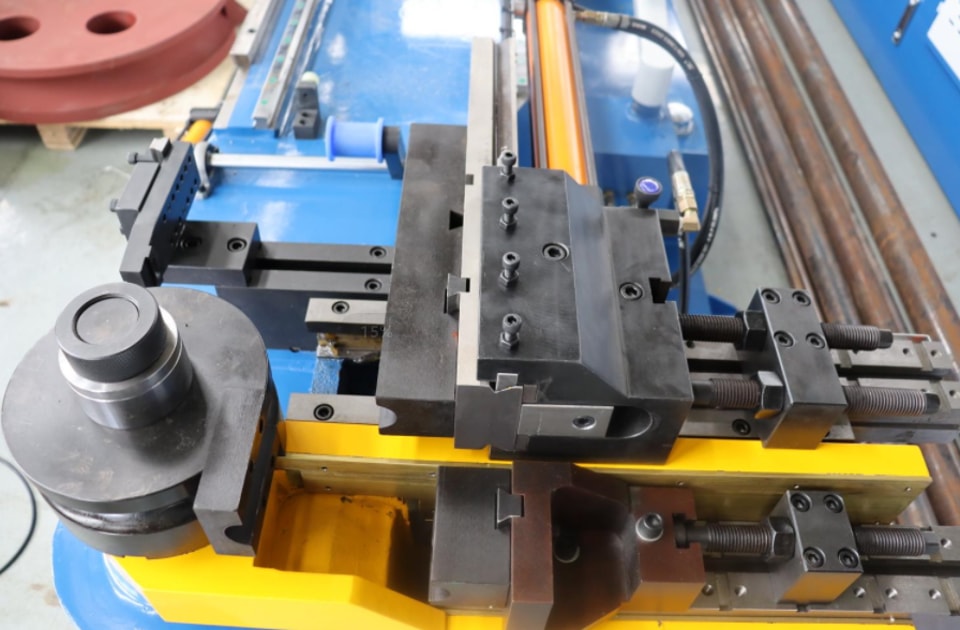
II. Mandril demasiado adelantado– Un mandril demasiado adelantado puede tener varias consecuencias. Se formará un abultamiento al final del punto de corte de la curva exterior y una hendidura al principio del punto de corte de la curva interior. Estas deformaciones se muestran en un solo tubo. Sin embargo, debido a las diferencias en la forma del mandril y en el radio de curvatura, no siempre aparecen a la vez. Al utilizar un mandril con insertos, la longitud de la matriz debe ser al menos tres veces el diámetro del tubo.
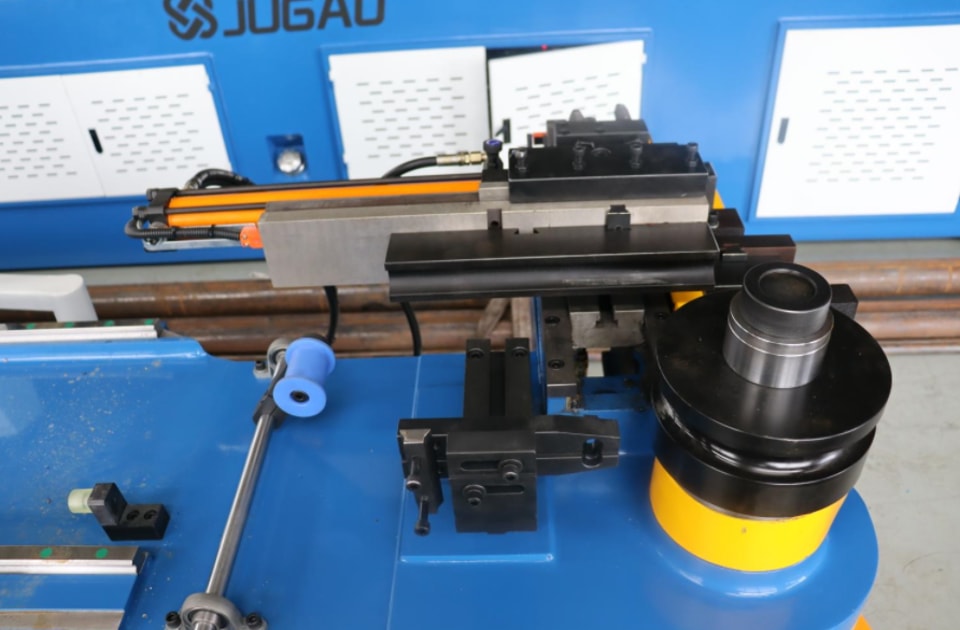
III. Mandril demasiado retrasado– El mandril está ligeramente adelantado: las arrugas no se forman en la parte delantera, sino que empiezan a aparecer detrás del punto de corte. El mandril aún no está lo bastante adelantado como para ejercer la presión necesaria en el interior y comprimir el material. Al retirar el tubo curvado de la matriz, se formará una arruga pronunciada. Por lo tanto, hay que empujar el mandril más hacia delante hasta que el material deje de quedar comprimido entre el mandril y la matriz de curvado.
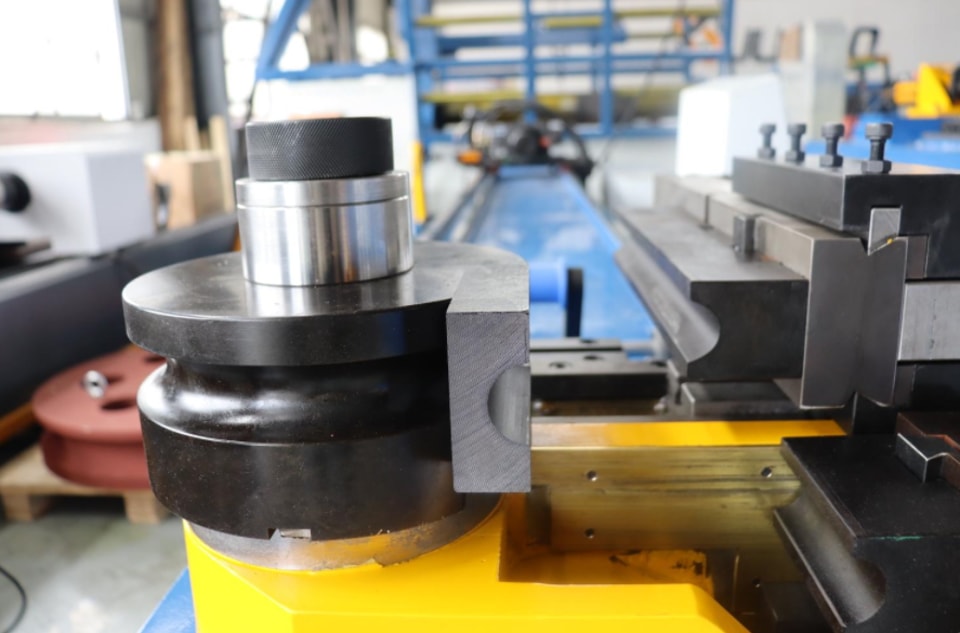
IV. El deslizamiento de la bomba, también denominado rebose o retorno de la bomba, suele deberse a que la bola de acero de la válvula de salida de aceite no vuelve a su posición normal. Extienda la varilla de accionamiento para presionar la bomba de émbolo y, a continuación, golpee varias veces el soporte de la palanca con un martillo para devolver la bola de la válvula a su sitio.
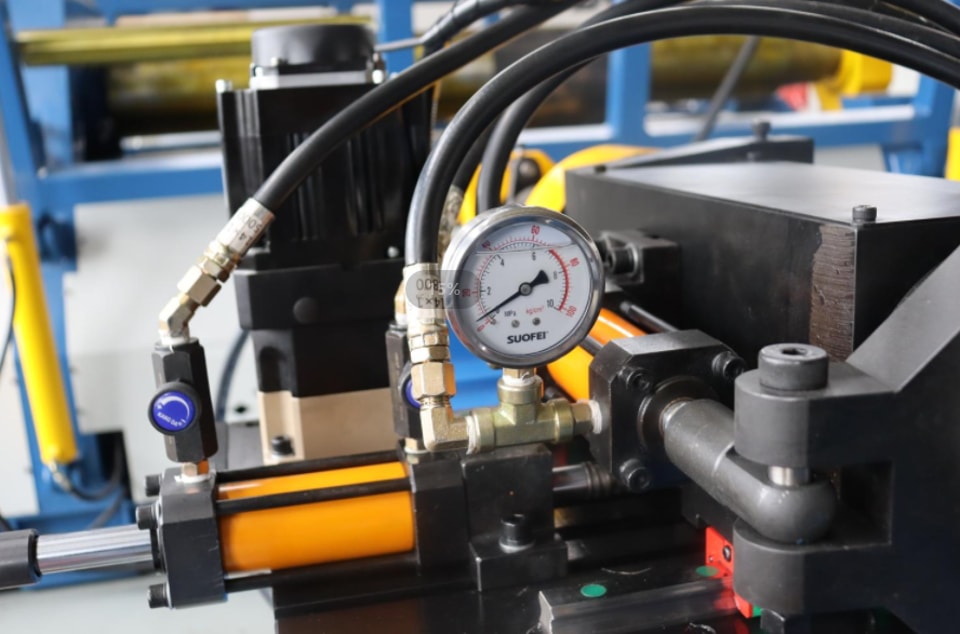
V. La aspiración insuficiente de aceite por parte de las bombas grande y pequeña se debe a la presencia de residuos o a la falta de aceite en el filtro. Desmonte los componentes de la matriz de curvado, limpie el filtro con gasolina y vuelva a llenar de aceite.
VI. Las fugas de aceite por la parte superior de la varilla eyectora suelen deberse a que la junta superior de la varilla del pistón está dañada. Sustituir la junta×tórica tipo O de 2,4 debería resolver el problema.
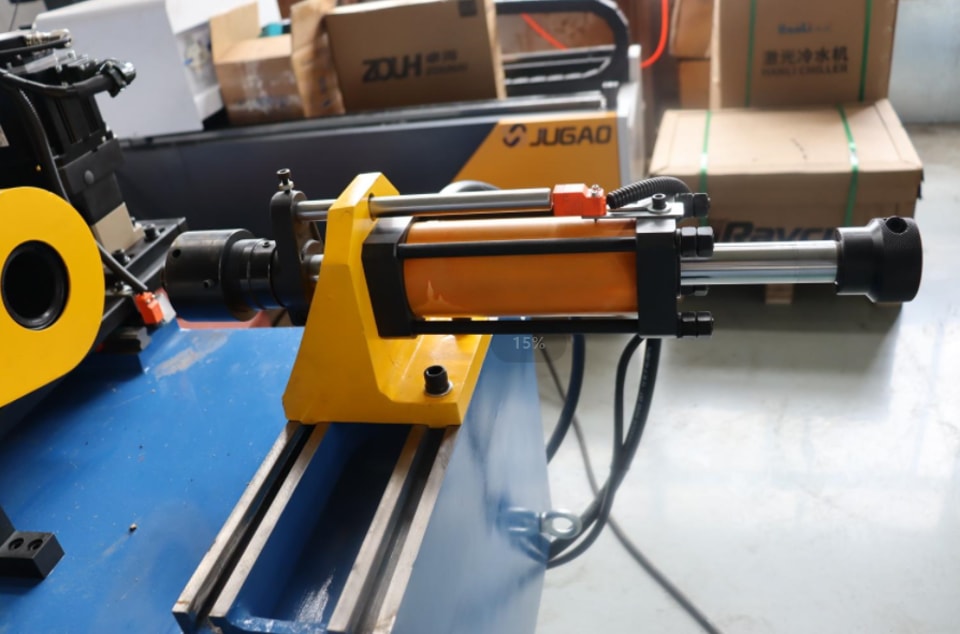
VII. Las grietas en el orificio de montaje de la matriz suelen deberse a cargas laterales durante su expulsión, por ejemplo, a una colocación incorrecta al volver a curvar una pieza ya curvada. Compruebe que los dos rodillos de apoyo estén alineados simétricamente, aplique aceite en la zona de contacto entre los rodillos y la pieza, y corrija la posición antes del segundo curvado.
Contáctenos