- tel:+86-13222111178
- email:info@ntjugao.com


¿Qué causa los bordes ennegrecidos y quemados en el corte por láser de fibra?
¿Qué causa los bordes ennegrecidos y quemados en el corte por láser de fibra?
Índice
• Conozca los bordes de corte quemados y ennegrecidos
• ¿Qué son exactamente los bordes quemados?
• La importancia de un acabado superior de los bordes
• Causas principales de los bordes de corte láser ennegrecidos o quemados
○ Velocidad de corte inadecuada
○ Potencia de salida del láser excesivamente alta
○ Punto focal desalineado
○ Presión insuficiente del gas auxiliar
○ Pureza insuficiente del gas auxiliar
○ Boquilla obstruida u óptica protectora contaminada
• Procedimiento de diagnóstico paso a paso para defectos de corte quemado
○ Paso 1: Confirmar las propiedades del material base
○ Paso 2: Verificar los parámetros del proceso de corte
○ Paso 3: Inspeccionar el estado de la boquilla
○ Paso 4: Revisar todos los conjuntos ópticos
○ Paso 5: Validar el circuito del gas auxiliar
○ Paso 6: Realizar un corte de prueba en una pieza de descarte
• Recomendaciones preventivas para evitar bordes de corte quemados y ennegrecidos
○ Mantenga las piezas ópticas impecables
○ Controle la pureza del gas auxiliar
○ Ajuste los parámetros del proceso para cada variante de material
○ Implemente un mantenimiento preventivo periódico
• Preguntas frecuentes
○ ¿Qué provoca los bordes negros y quemados al cortar láminas de acero inoxidable con láser?
○ ¿Puede una presión insuficiente del gas generar bordes de corte negros?
○ ¿Con qué frecuencia se recomienda inspeccionar y limpiar la boquilla y la lente protectora?
• Resumen final
Los bordes ennegrecidos y quemados son defectos de calidad frecuentes en la fabricación de piezas metálicas mediante láser y afectan negativamente al aspecto visual, la precisión de mecanizado y el rendimiento funcional de los componentes terminados. Si en las piezas que mecaniza aparecen con frecuencia decoloraciones oscuras, marcas intensas de calor o bordes carbonizados, puede haber varios factores subyacentes. En este artículo se analizan las principales causas de los bordes quemados en el corte por láser y se ofrecen soluciones prácticas para eliminar estos defectos. Al identificar estos problemas y aplicar los ajustes correspondientes, conseguirá un mejor acabado de corte, reducirá el volumen de retrabajos y mantendrá una producción estable durante la fabricación en serie.
Conozca los bordes de corte quemados y ennegrecidos
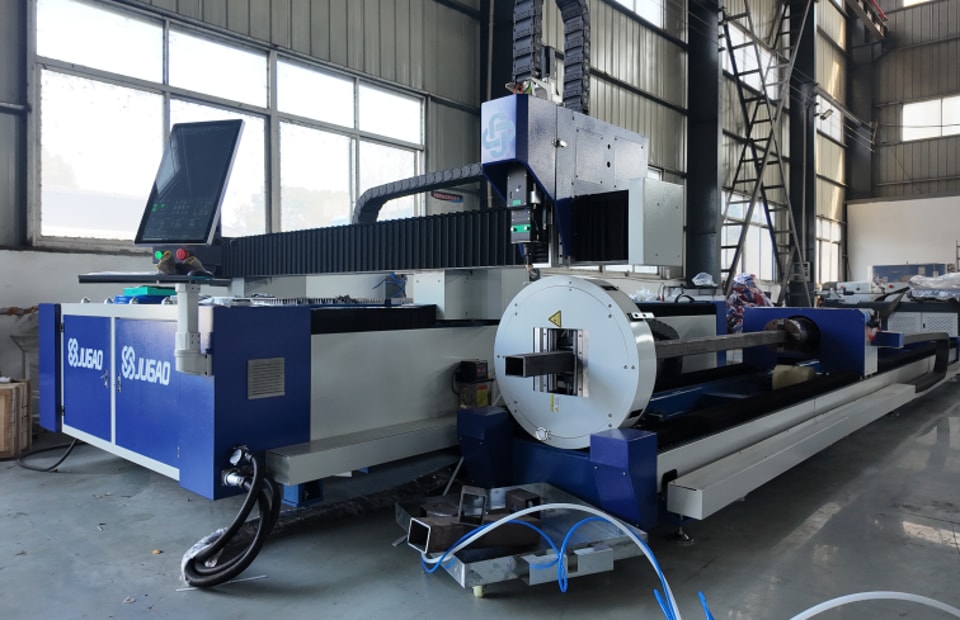
¿Qué son exactamente los bordes quemados?
Los bordes quemados son zonas oscurecidas, oxidadas o carbonizadas que se extienden junto a las ranuras de corte en las placas metálicas. Este defecto se debe principalmente a la acumulación de un exceso de calor durante el proceso de ablación láser.
Las manifestaciones típicas de este defecto incluyen:
• Decoloración oscura o negra de la superficie a lo largo de los bordes de corte
• Marcas evidentes de reacción oxidativa
• Superficies de corte rugosas e irregulares
• Zona afectada por el calor (ZAC) ampliada
• Integridad superficial deteriorada de los bordes
Estas imperfecciones resultan especialmente visibles al procesar acero al carbono, acero inoxidable y sustratos metálicos con recubrimiento superficial.
La importancia de un acabado superior de los bordes
Un acabado deficiente de los bordes provoca diversos problemas de fabricación:
• Mayor carga de trabajo de esmerilado y acabado secundario
• Pérdida de precisión dimensional en las piezas terminadas
• Obstáculos para los procesos posteriores de soldadura, pulverización y recubrimiento superficial
• Aumento de los costes generales de producción
• Disminución de la satisfacción del usuario final
Para obtener resultados de fabricación de metal de primera calidad, es indispensable conseguir bordes de corte brillantes y sin residuos.
Causas principales de los bordes de corte láser ennegrecidos o quemados
Velocidad de corte inadecuada
La velocidad de avance del corte influye directamente en el aporte térmico al material objetivo.
Si la velocidad de avance se ajusta demasiado baja, el haz láser permanece sobre una zona localizada del material durante un tiempo innecesariamente prolongado, acumulando una carga térmica excesiva.
Indicadores asociados a una velocidad de corte excesivamente baja:
• Ampliación de la zona afectada por el calor
• Oxidación intensa de la superficie
• Fuerte ennegrecimiento de los bordes de corte
• Adherencia abundante de escoria fundida
Ajustar con precisión la velocidad de avance al material de la pieza suele mejorar rápidamente los defectos.
Potencia de salida del láser excesivamente alta
Aplicar una potencia láser superior a las necesidades reales de procesamiento sobrecalentará el metal base.
Aunque una potencia elevada parece ventajosa para perforar chapas gruesas, un aporte excesivo de energía provocará:
• Quemado incontrolado del material
• Fusión excesiva a lo largo de la ranura de corte
• Decoloración oxidativa agravada
• Superficies de corte rugosas e irregulares
Ajuste siempre la potencia láser de acuerdo con el tipo de material y el espesor de la chapa.
Punto focal desalineado
La posición focal es decisiva para el rendimiento final del corte.
Cuando el punto focal se encuentra demasiado alto o se desvía por debajo de la posición ideal:
• La distribución de la energía láser se vuelve irregular
• Se intensifica la acumulación térmica localizada
• Disminuye la eficiencia de eliminación del material
• Aparecen marcas de quemado a lo largo de los contornos de corte
Realizar pruebas de calibración del foco ayuda a establecer el valor óptimo del desplazamiento focal.
Presión insuficiente del gas auxiliar
El gas auxiliar cumple una doble función: expulsar las gotas de metal fundido y enfriar la zona de interacción del corte.
Una presión de gas baja provocará:
• Eliminación incompleta de los residuos de metal fundido
• Intensificación de la reacción de oxidación
• Aparición de bordes quemados
• Textura superficial deficiente de la sección de corte
Realice comprobaciones periódicas de los reguladores de presión y las tuberías de suministro de gas para mantener una presión de salida estable.
Pureza insuficiente del gas auxiliar
El gas auxiliar impuro afecta gravemente a la calidad del corte.
Entre los contaminantes se incluyen:
• Vapor de agua y humedad
• Residuos de vapor de aceite
• Impurezas de partículas finas
acelerarán la oxidación y la decoloración oscura durante el procesamiento láser.
El uso de gas nitrógeno u oxígeno puro de alta calidad facilita obtener cortes más limpios.
Boquilla obstruida u óptica protectora contaminada
La boquilla y la lente protectora sucias distorsionan el perfil y la calidad del haz láser.
Entre los efectos negativos observables se incluyen:
• Distribución desigual de la energía en el punto focal
• Reducción del rendimiento de corte
• Sobrecalentamiento localizado
• Bordes de corte negros y quemados
Las inspecciones y limpiezas programadas son medidas preventivas fundamentales.
Procedimiento de diagnóstico paso a paso para defectos de corte quemado
Paso 1: Confirmar las propiedades del material base
Primero, recopile y verifique la información de la pieza de trabajo:
• Tipo de aleación del material
• Espesor real de la chapa
• Estado y planitud de la superficie
• Calidad de la película protectora de la superficie
Cada tipo de material requiere un conjunto específico de parámetros de corte.
Paso 2: Verificar los parámetros del proceso de corte
Revise detenidamente las configuraciones operativas de la máquina.
Verifique los siguientes aspectos clave:
• Potencia del láser
• Velocidad de avance de corte
• Ajuste de la frecuencia de pulso
• Desplazamiento del punto focal
• Presión de trabajo del gas auxiliar
Compare los valores actuales de configuración con los parámetros de proceso oficiales recomendados por JUGAO.
Paso 3: Inspeccionar el estado de la boquilla
Desmonte el conjunto de la boquilla y compruebe si presenta:
• Grietas, deformaciones o daños físicos
• Depósitos de salpicaduras solidificadas
• Desalineación del orificio de la boquilla
• Obstrucción del orificio interior
Sustituya inmediatamente los componentes dañados de la boquilla en cuanto los detecte.
Paso 4: Revisar todos los conjuntos ópticos
Inspeccione los siguientes componentes ópticos:
• Lente de ventana protectora
• Módulo de lente de enfoque
• Lente colimadora
Cualquier mancha o contaminación deteriorará la calidad del haz y provocará una acumulación concentrada de calor.
Paso 5: Validar el circuito del gas auxiliar
Verifique el rendimiento del sistema de suministro de gas:
• Grado de pureza del gas
• Estabilidad de la presión de salida
• Estanqueidad de las conexiones de las mangueras
• Estado funcional del regulador de presión
Un flujo de gas suficiente y estable es fundamental para evitar la oxidación y los defectos de quemado.
Paso 6: Realizar un corte de prueba en una pieza de descarte
Después de ajustar los parámetros y los componentes, realice un corte de prueba en material de desecho sobrante del mismo tipo.
Evalúe estos indicadores:
• Brillo y color del borde de corte
• Uniformidad de la superficie de la sección
• Uniformidad del ancho de la ranura de corte
• Estado de adherencia de la escoria
Siga ajustando los parámetros hasta lograr un rendimiento de corte satisfactorio.
Recomendaciones preventivas para evitar bordes de corte quemados y ennegrecidos
Mantenga las piezas ópticas impecables
Realice una limpieza periódica de los componentes ópticos con productos de limpieza específicos.
Un sistema óptico bien mantenido garantiza:
• Calidad estable del haz láser
• Máxima eficiencia de trabajo de corte
• Reducción de la acumulación térmica localizada
Controle la pureza del gas auxiliar
Instale unidades de filtración auxiliares y controle periódicamente la pureza del gas.
El gas limpio y de alta pureza contribuye considerablemente a obtener secciones de corte brillantes y sin oxidación.
Ajuste los parámetros del proceso para cada variante de material
No aplique los mismos parámetros a piezas de trabajo diferentes.
Cree bibliotecas de parámetros específicas, clasificadas por:
• Clasificación de la aleación del material
• Rango de espesores de la chapa
• Estado original de la superficie
Esto mejora la uniformidad del procesamiento y reduce el tiempo de preparación del equipo.
Implemente un mantenimiento preventivo periódico
La lista de mantenimiento preventivo incluye:
• Inspección visual periódica de la boquilla
• Limpieza periódica de las lentes
• Inspección del circuito de gas auxiliar
• Supervisión del estado del circuito de refrigeración
• Calibración del sistema de ejes de movimiento
Un mantenimiento constante reduce los defectos de corte y disminuye las paradas imprevistas de la máquina.
Preguntas frecuentes
¿Qué provoca los bordes negros y quemados al cortar láminas de acero inoxidable con láser?
Los bordes quemados del acero inoxidable suelen deberse a una presión de nitrógeno inadecuada, una posición focal desviada, una potencia láser excesiva o conjuntos ópticos contaminados. La optimización de estos aspectos normalmente resuelve este defecto.
¿Puede una presión insuficiente del gas generar bordes de corte negros?
Sin duda. Una presión baja del gas auxiliar no puede expulsar por completo el metal fundido, lo que permite que continúen las reacciones de oxidación y provoca bordes de corte ennegrecidos y quemados.
¿Con qué frecuencia se recomienda inspeccionar y limpiar la boquilla y la lente protectora?
En escenarios de producción diaria continua, recomendamos inspeccionar visualmente la boquilla y la lente protectora todos los días laborables; realice la limpieza siempre que detecte indicios de contaminación.
Resumen final
Los bordes de corte quemados y ennegrecidos en el corte por láser se deben principalmente a una carga térmica excesiva, parámetros de corte inadecuados, gas auxiliar de baja calidad, presión de gas insuficiente, un desfase focal incorrecto o componentes ópticos contaminados. Puede mejorar notablemente el acabado de los bordes y la eficiencia de producción revisando estos aspectos de forma sistemática y aplicando ajustes específicos.
El mantenimiento periódico del equipo, la optimización personalizada de los parámetros y la inspección regular de los componentes son requisitos fundamentales para obtener bordes de corte láser brillantes y uniformes. Si necesita asistencia para optimizar el proceso láser o solucionar defectos en los bordes, póngase en contacto con el equipo técnico de JUGAO para recibir asesoramiento profesional.
Contáctenos