- tel:+86-13222111178
- email:info@ntjugao.com


¿Por qué los problemas de temperatura en las curvadoras de tubos provocan defectos de curvado?
¿Por qué los problemas de temperatura en las curvadoras de tubos provocan defectos de curvado?
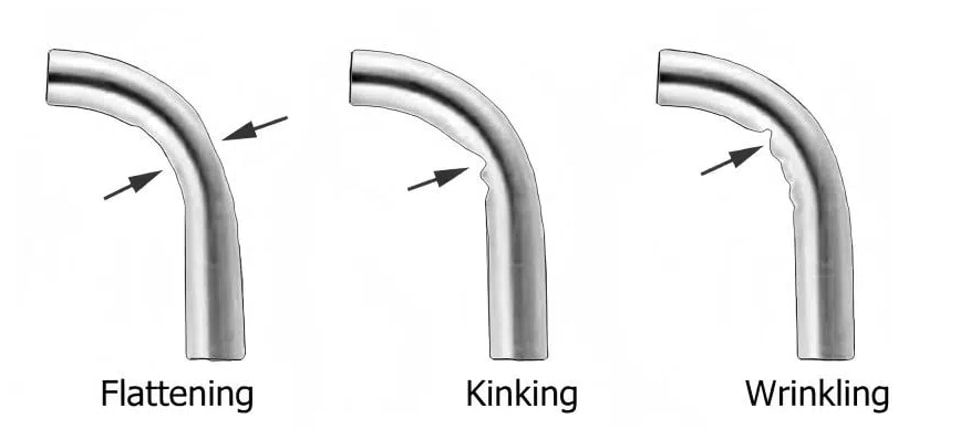
El efecto de la temperatura en el curvado de tubos es bastante sutil. Puede tener un programa impecable y herramientas perfectas, pero aun así obtener tubos curvados defectuosos—el primer lote cumple las especificaciones, pero el segundo no; las piezas fabricadas por la mañana superan la inspección, mientras que las de la tarde quedan fuera de tolerancia. A menudo, el problema no es una avería de la máquina, sino la influencia silenciosa de la temperatura.
I. Dilatación térmica del metal
Durante el proceso de curvado, el propio tubo se calienta gradualmente debido a la deformación y la fricción. Al aumentar la temperatura, el metal se dilata y se producen cambios mínimos en la distribución del espesor de la pared, el diámetro e incluso la longitud. Aunque estos cambios pueden ser insignificantes en el acero, el efecto de la dilatación térmica es mucho más notable en el aluminio.
Para complicar aún más las cosas, las características de recuperación elástica del material varían entre el estado frío y el caliente. Con el mismo programa, un tubo frío puede alcanzar el ángulo perfecto, mientras que uno caliente puede presentar una recuperación elástica insuficiente o excesiva. Esto explica por qué la calidad de los tubos varía con el tiempo en una misma máquina: han cambiado tanto la temperatura ambiente como la del material.
II. Variaciones de temperatura en las herramientas
Durante el curvado, se produce una fricción constante entre el tubo y las herramientas. Tras cierto número de curvados, aumenta gradualmente la temperatura de la matriz de curvado, la matriz de sujeción y el mandril. Al calentarse las herramientas, cambia la dinámica de contacto entre estas y el tubo.
Esto puede provocar problemas como marcas en la superficie del tubo, una resistencia irregular al curvado y la degradación del lubricante en la zona de contacto. Estos problemas rara vez aparecen de inmediato; suelen manifestarse gradualmente tras un tiempo de funcionamiento y, a menudo, los operarios no los relacionan con la temperatura de las herramientas.
III. La temperatura del aceite hidráulico afecta directamente a la fuerza de curvado
En las curvadoras hidráulicas de tubos, el aceite hidráulico es el medio que transmite la potencia. Los cambios en su temperatura alteran su viscosidad y, por tanto, afectan a la eficiencia de transmisión de presión del sistema.
Cuando la temperatura del aceite es baja, este se vuelve espeso y el sistema responde con lentitud; las operaciones de sujeción y curvado pueden perder precisión. Por el contrario, cuando la temperatura es alta, el aceite se vuelve más fluido, aumenta la fuga interna y el sistema no logra mantener la presión, lo que puede reducir la fuerza de curvado. Como resultado, el ángulo de curvado se desvía—y queda demasiado abierto o demasiado cerrado.
Durante una producción continua y prolongada, la temperatura del aceite aumenta de forma constante. Si no se controla, puede superar el intervalo óptimo, lo que no solo reduce la precisión, sino que también acelera el envejecimiento de las juntas.
IV. Efectos estacionales de la temperatura ambiente
La temperatura del taller varía entre el frío del invierno y el calor del verano, y estos cambios ambientales afectan a las curvadoras de tubos.
En los arranques en frío durante el invierno, las holguras entre los componentes de la máquina se reducen debido a las bajas temperaturas y el aceite hidráulico se vuelve más viscoso. Si se inicia la producción en serie sin un periodo de calentamiento, la calidad de los primeros tubos curvados puede diferir de la de los fabricados más tarde.
Algunos operarios tienen la costumbre de dejar la máquina funcionar en vacío durante diez o quince minutos después del arranque y esperar a que la temperatura se estabilice antes de empezar a trabajar. Es una buena práctica.
V. Métodos para controlar la temperatura
Cada día, después de encender la máquina, déjela funcionar en vacío durante un tiempo para calentar el aceite hidráulico y permitir que los componentes alcancen el equilibrio térmico antes de iniciar la producción.
Durante la producción continua en serie, vigile el indicador de temperatura del aceite. Si la temperatura se mantiene alta, revise el sistema de refrigeración: compruebe que el ventilador funcione y que el radiador de aceite no esté obstruido.
También es fundamental elegir el aceite adecuado para el curvado de tubos. Cada tipo de aceite tiene un intervalo de temperatura de uso distinto; elegir uno apropiado para las condiciones específicas de producción garantiza una lubricación más uniforme.
Para la producción de alta precisión, considere instalar aire acondicionado o equipos de ventilación en el taller para reducir el efecto de las variaciones de la temperatura ambiente en la máquina.
VI. Métodos de supervisión diaria
El indicador de temperatura del aceite es una referencia directa. Vigilar la estabilidad de la temperatura ayuda a evaluar el rendimiento del sistema de refrigeración. Si la temperatura se mantiene alta, inspeccione el sistema en busca de obstrucciones y compruebe que el ventilador funcione correctamente.
Los operarios también pueden comprobar la temperatura de las piezas móviles durante el funcionamiento—por ejemplo, al cambiar los moldes o ajustar el equipo. Si se observa una relación clara entre la calidad del curvado de tubos y factores como la hora o la temperatura ambiente, es muy probable que la temperatura esté afectando a la precisión.
Registre y compare distintos datos—como la temperatura ambiente, la temperatura del aceite, el tiempo de funcionamiento de la máquina y la calidad del curvado de tubos—para identificar patrones.
Contáctenos