- tel:+86-13222111178
- email:info@ntjugao.com


¿Por qué varía el ancho de corte por láser durante el proceso de corte?
¿Por qué varía el ancho de corte por láser durante el proceso de corte?
La anchura irregular del corte por láser es un problema frecuente que puede afectar la precisión de las piezas, su ajuste durante el montaje y la continuidad de la producción. Cuando la anchura del corte varía a lo largo de un mismo trabajo, las piezas pueden quedar fuera de medida, los bordes se ven ásperos y se desperdicia material. Rara vez se debe a una sola causa; suele ser una combinación de ajustes de la máquina, estado de los elementos ópticos, variaciones del material y mantenimiento. A continuación, repasamos las causas más comunes de las variaciones en la anchura del corte por láser y ofrecemos soluciones prácticas para lograr cortes más uniformes, tolerancias más ajustadas y resultados fiables con distintos materiales y series de producción.
Cómo entender los problemas de anchura de corte en el corte por láser
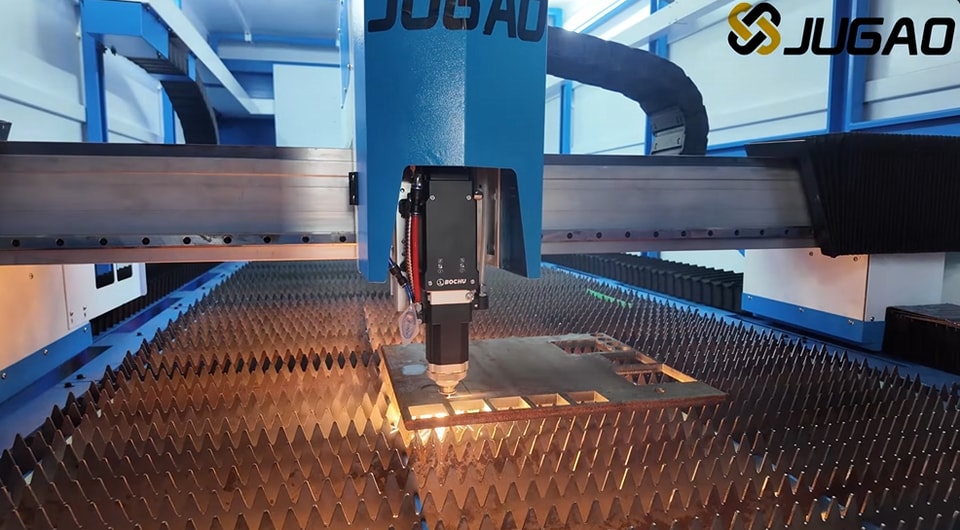
¿Qué significa la anchura de corte por láser?
La anchura de corte es la cantidad de material que se elimina al cortar con el haz. Depende de la potencia del láser, la posición del foco, el gas auxiliar y la velocidad de corte.
Por qué es importante mantener uniforme la anchura de corte
Si la anchura de corte varía, las piezas dejan de encajar correctamente durante el montaje, las tolerancias son difíciles de prever y aumenta el material de desecho. Mantenerla uniforme es esencial para el trabajo de precisión.
Causas de las variaciones en la anchura de corte por láser
Foco mal ajustado y lente desgastada o sucia
Si el foco no está bien ajustado, la energía se distribuye de forma irregular en el punto de corte. Una lente desgastada o sucia también puede desviar el haz y hacer que la anchura de corte varíe.
Potencia del láser inestable
Una potencia inestable provoca una fusión o vaporización irregular del metal. El resultado directo es una anchura de corte variable, un problema que se nota especialmente en las series de producción largas.
Velocidad de corte mal ajustada
Cortar demasiado rápido o demasiado despacio cambia la cantidad de energía que absorbe la chapa. Si la velocidad no se ajusta al grosor de la chapa, el corte se vuelve inestable e irregular.
Presión inestable del gas auxiliar
El gas auxiliar cumple una función esencial al evacuar el metal fundido. Si la presión fluctúa, los residuos no se eliminan de manera uniforme y el corte acaba siendo más ancho en algunas zonas y más estrecho en otras.
Variaciones en el material y su superficie
El grosor, el recubrimiento y la composición pueden variar entre lotes de material. Incluso un pequeño cambio puede alterar la interacción del haz con la superficie.
Cómo mantener uniforme la anchura de corte por láser, paso a paso
Paso 1: calibre periódicamente el foco del láser
Siempre empiezo comprobando la posición del foco antes de iniciar la producción. Un foco bien ajustado concentra la energía de forma precisa y uniforme sobre la superficie de corte.
Paso 2: limpie e inspeccione los componentes ópticos
Las lentes y las ventanas protectoras deben limpiarse con regularidad. La suciedad puede desviar el haz y reducir la uniformidad de la anchura de corte.
Paso 3: ajuste los parámetros de corte a cada material
Cada material requiere sus propios parámetros. Recomiendo probar la velocidad, la potencia y la presión del gas con muestras antes de iniciar la producción completa.
Paso 4: mantenga estable el sistema de gas auxiliar
Compruebe que los reguladores de gas y las tuberías no tengan fugas ni provoquen fluctuaciones de presión. Un flujo de gas constante permite obtener cortes limpios y uniformes.
Paso 5: supervise la máquina y realice el mantenimiento
El mantenimiento periódico de las guías lineales, los sistemas de movimiento y el generador láser ayuda a evitar vibraciones mecánicas y fluctuaciones de potencia.
Buenas prácticas para evitar variaciones en el ancho de corte
Utilice parámetros de corte estandarizados
Guardar configuraciones de parámetros probadas para cada material reduce los errores humanos y permite obtener resultados uniformes.
Controle las condiciones del taller
Los cambios de temperatura y humedad pueden alterar el comportamiento del material y la estabilidad de la máquina. Mantener condiciones ambientales estables ayuda a garantizar la uniformidad.
Capacite a los operarios para ajustar los parámetros
Los operarios que conocen bien la máquina pueden detectar a tiempo irregularidades en el ancho de corte y corregirlas de inmediato.
Preguntas frecuentes
¿Cuál es la principal causa de las variaciones en el ancho de corte por láser?
Las causas más comunes son un enfoque incorrecto, una potencia láser inestable, una velocidad de corte inadecuada y una presión del gas fluctuante.
¿Puede la contaminación de la lente afectar el ancho de corte?
Sí. Incluso una pequeña cantidad de polvo o residuos en la lente puede desviar el haz láser y provocar un ancho de corte irregular.
¿Con qué frecuencia debo calibrar mi máquina láser?
Para trabajos de alta precisión, recomiendo revisar a diario el enfoque y la calibración, y realizar el mantenimiento completo del sistema óptico según un programa establecido.
Conclusión
Las variaciones en el ancho de corte por láser son frecuentes, pero tienen solución. Mantenga el enfoque calibrado, estabilice la potencia del láser, ajuste los parámetros de corte y realice el mantenimiento a tiempo para mejorar notablemente la uniformidad del corte y la calidad del producto.
Si necesita más asistencia técnica u orientación precisa sobre los parámetros de su sistema de corte láser, no dude en ponerse en contacto con el equipo de ingeniería de JUGAO.
Contáctenos