- tel:+86-13222111178
- email:info@ntjugao.com


¿Cómo funciona una punzonadora y para qué sirve?
¿Cómo funciona una punzonadora y para qué sirve?
Para trabajar el metal de forma productiva, es fundamental entender cómo funciona una punzonadora. Si se pregunta cómo operan estas máquinas y por qué los fabricantes dependen tanto de ellas, está en el lugar indicado. En este artículo explico cómo funcionan las punzonadoras, cómo se configuran y por qué siguen siendo indispensables en la fabricación de productos metálicos. Tanto si está evaluando la automatización como si busca mejorar la calidad de producción, esta guía le ofrece información práctica.
¿Cómo funciona una punzonadora?
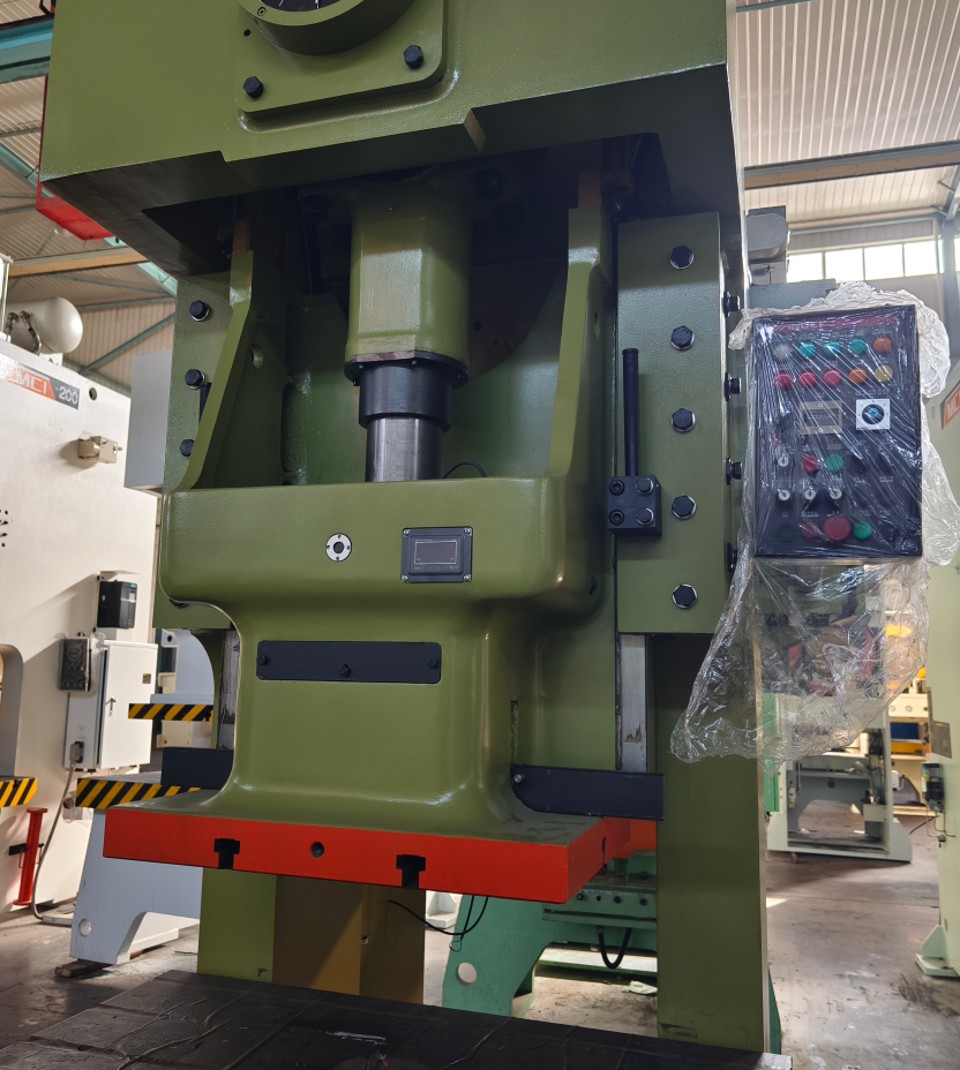
Una punzonadora aplica una fuerza controlada mediante un conjunto de punzón y matriz para crear orificios o formas en chapa metálica y otros materiales. El punzón desciende sobre la pieza con gran fuerza y la corta por cizallamiento contra la matriz, dejando un corte limpio y preciso. Las máquinas modernas suelen utilizar sistemas hidráulicos, mecánicos o CNC para aumentar la velocidad y la precisión. Comprender este proceso es clave para obtener resultados de alta calidad y reducir al mínimo los desperdicios.
Características de las punzonadoras
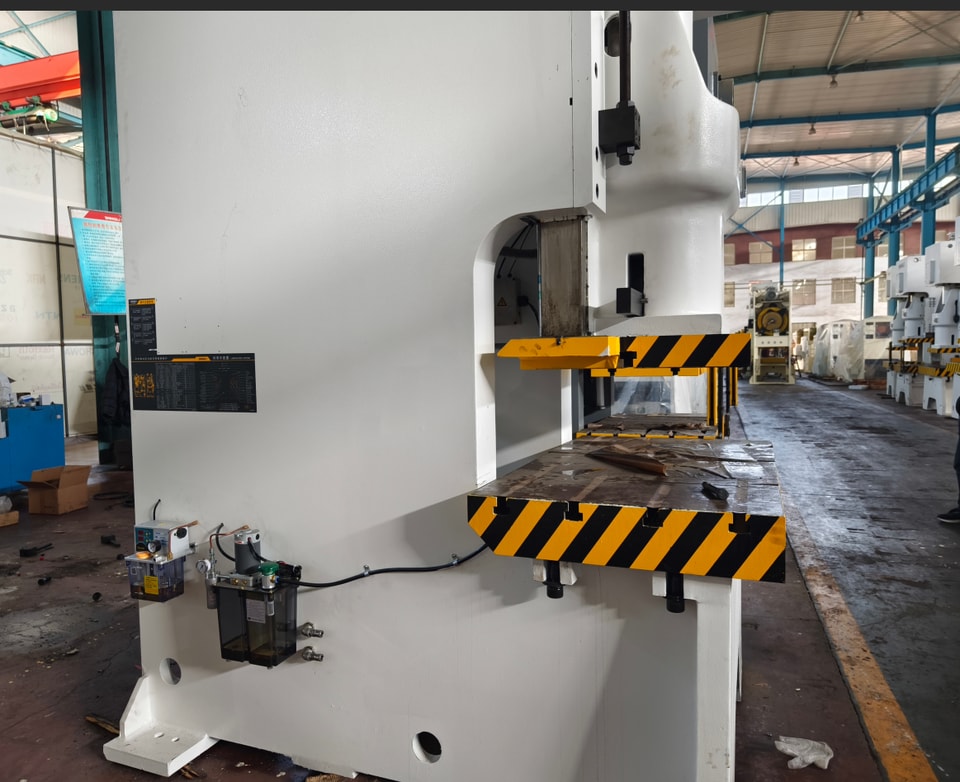
1. La interfaz de manejo es fácil de usar: basta con introducir las coordenadas de los orificios de la pieza para que la máquina los procese, sin necesidad de programar.
2. La pantalla de control numérico ofrece una interfaz más intuitiva y cómoda de manejar.
3. Ofrece una amplia gama de procesamiento: basta con cambiar la matriz para producir orificios de distintos tamaños y formas.
4. La alimentación neumática combinada con el punzonado hidráulico garantiza un funcionamiento uniforme y estable.
5. La máquina puede realizar un número ilimitado de punzonados consecutivos; los orificios quedan sin rebabas y con un acabado limpio y uniforme.
6. El ajuste de la herramienta es sencillo y las matrices se cambian rápidamente, lo que reduce considerablemente el tiempo de preparación.
7. El procesamiento automatizado ofrece una gran uniformidad y mantiene estable la calidad del producto.
Aplicaciones de las punzonadoras
1. Sector eléctrico: fabricación de brazos transversales para redes de distribución de 10 kV, escariado, reparación y apertura de orificios en torres metálicas; también permite realizar perforaciones en barras colectoras de cobre y aluminio, abrazaderas de cables para equipos, acero plano y piezas similares en centrales eléctricas y subestaciones.
2. Para trabajos de inspección y refuerzo en los sectores ferroviario, postal y de telecomunicaciones, petrolero, geológico y de la construcción. Al no necesitar alimentación eléctrica, resulta especialmente adecuada para trabajos en campo, en altura y bajo el agua.
Precauciones para el uso de punzonadoras
1. Antes de empezar a trabajar, compruebe que el punzón y la matriz sean compatibles; de lo contrario, podría dañarse la máquina.
2. Antes de punzonar, la matriz debe fijarse firmemente con tornillos.
3. Si se produce una avería anómala durante el funcionamiento, detenga el punzonado y solucione el problema para evitar daños en la máquina.
4. Lubrique el tornillo y la tuerca con aceite.
Principio de funcionamiento de la punzonadora
El motor mantiene en movimiento el volante de inercia. Cuando la máquina no está accionada, el volante sigue acumulando energía mediante el resorte. Al pisar el pedal, la energía almacenada en el volante se transmite a través del mecanismo de transmisión; cuando la biela la transmite al punzón, este perfora la pieza.
Clasificación de las punzonadoras
Actualmente, estas máquinas se dividen principalmente en punzonadoras CNC e hidráulicas. Las primeras se utilizan sobre todo para perforar materiales más blandos, como cuero, plástico, PVC y papel. Las segundas se emplean generalmente para perforar chapas metálicas, como láminas de cobre y acero, así como perfiles angulares, y son especialmente adecuadas para los sectores eléctrico y de la construcción.
Precauciones para el uso de la punzonadora
Las punzonadoras suelen utilizarse con materiales blandos. Durante el mecanizado, la gravedad impulsa el punzón hacia abajo; por ello, aplique una fuerza de elevación adecuada para evitar que el material se agriete. No mire hacia abajo mientras trabaja, ya que los residuos podrían lesionarle los ojos. Nunca introduzca las manos en la zona de estampación y asegúrese de que ninguna persona ajena al trabajo se encuentre dentro del área de peligro.
Introducción a la estructura de la punzonadora
Las punzonadoras existen en numerosos tipos y, como sus principios estructurales varían, también difieren sus precios y resultados de mecanizado. Aun así, las prensas de distintos tipos comparten ciertos elementos estructurales. En esta sección presentamos algunas de las estructuras y piezas más comunes, junto con sus características y funciones, para ayudarle a comprender y utilizar mejor las prensas.
Estructura básica
Parte superior del troquel:parte superior del conjunto del troquel de punzonado, que se monta en la corredera de la prensa.
Placa portapunzón:placa superior del conjunto del punzón. Durante el trabajo, queda junto a la corredera de la prensa y se fija a ella mediante el mango del troquel o directamente.
Parte inferior del troquel:parte inferior del conjunto del troquel, que se monta en la mesa de la prensa.
Placa portamatriz:placa que forma la superficie inferior de la matriz. Durante el trabajo, se fija directamente a la mesa de la prensa o a la placa de apoyo.
Pared de corte:pared lateral situada a lo largo del borde del orificio de la matriz de corte.
Inclinación del filo:inclinación de cada lado de la pared del orificio de la matriz de corte.
Cojín neumático:dispositivo expulsor accionado por aire comprimido.
Bloque de apoyo lateral:componente que soporta desde el lado opuesto de la superficie de trabajo la fuerza unidireccional del punzón convexo.
Casquillo guía:pieza tubular que guía con precisión el movimiento relativo entre los portapunzones superior e inferior. Suele fijarse al portapunzón superior y trabajar junto con la columna guía fijada al portamatriz inferior.
Placa guía:placa con un orificio deslizante de precisión alrededor del punzón, que mantiene alineados el punzón y la matriz y permite desprender el material y las piezas.
Columna guía:pieza cilíndrica que guía con precisión el movimiento relativo entre los portapunzones superior e inferior. Normalmente se fija al portamatriz inferior y se acopla al casquillo guía fijado al portapunzón superior.
Pasador guía:pieza en forma de pasador que entra en el orificio del material para guiar su posición dentro de la matriz.
Troquel guiado por placa:troquel guiado por una placa guía, en el que el punzón permanece unido a la placa guía durante el uso.
Placa de guiado:una pieza guía con forma de placa que dirige la banda o el material en rollo hacia la matriz cóncava.
Portamatriz con columnas guía:un portamatriz en el que la columna guía y el casquillo guía se deslizan entre sí.
Matriz de punzonado:equipo de proceso instalado en la prensa para fabricar piezas punzonadas; consta de dos mitades acopladas, una superior y otra inferior.
Punzon:la parte saliente de la matriz que forma directamente la pieza punzonada, es decir, la parte que incorpora la forma de la superficie de trabajo.
Matriz:la parte cóncava de la matriz que forma directamente la pieza punzonada, es decir, la parte que incorpora la forma interior de la superficie de trabajo.
Placa de protección:una placa que impide que los dedos u objetos extraños entren en la zona peligrosa.
Pisador (anillo de embutición):parte de la matriz que sujeta la chapa o pieza para controlar el flujo del material; en las matrices de embutición profunda, la mayoría de los pisadores se denominan anillos de embutición.
Nervio de embutición:saliente similar a un nervio que controla el flujo del material en una matriz de embutición; puede formar parte de la matriz o del anillo de embutición, o ser una pieza independiente montada en estos.
Resalte de sujeción de la chapa:denominación específica de una barra de sujeción de la chapa con sección transversal rectangular; se describe junto con el nervio de embutición.
Placa de apoyo del material:una placa que prolonga el plano superior de la matriz cóncava para sostener la chapa.
Matriz progresiva:matriz con dos o más estaciones en la que el material avanza una estación con cada golpe de prensa, de modo que la pieza punzonada se forma progresivamente.
Muesca lateral:punzón que corta una muesca de posicionamiento en el borde de una banda o bobina.
Placa de presión lateral:placa que, mediante un resorte, presiona un lado de la banda o bobina para mantener el otro lado junto a la placa guía.
Expulsor:pieza en forma de varilla que expulsa la pieza o el recorte, de forma directa o indirecta, mediante un movimiento ascendente.
Placa expulsora:placa que se desplaza dentro de la matriz cóncava o del módulo para expulsar directamente o indirectamente la pieza o el recorte mediante un movimiento ascendente.
Anillo dentado:saliente dentado anular de una matriz de corte fino o de una placa pisadora dentada; es una característica integrada en la matriz o la placa, no una pieza independiente.
Casquillo limitador:pieza tubular que limita la altura mínima de cierre de la matriz y suele instalarse en el exterior de la columna guía.
Columna limitadora:pieza en forma de columna que limita la altura mínima de cierre de la matriz.
Pasador (placa) de posicionamiento:pieza que mantiene la pieza de trabajo en una posición fija dentro de la matriz; según su forma, se denomina pasador o placa de posicionamiento.
Placa de fijación:placa que fija el punzón.
Placa extractora fija:la placa extractora fija en el troquel, en una posición inamovible.
Pasador (placa) tope fijo:un pasador o una placa tope fijados en el interior del troquel.
Extractor:una pieza o dispositivo que no tiene forma de placa y retira la pieza de trabajo o la chatarra de la superficie exterior del troquel.
Placa extractora:placa fija o móvil que retira material o piezas de trabajo del troquel. A veces se fabrica en una sola pieza junto con la placa guía y también guía el material; aun así, se denomina placa extractora.
Tornillo de descarga:tornillo fijado a la placa extractora elevable, utilizado para limitar la posición estática de dicha placa.
Troquel de una sola operación:troquel que realiza una sola operación en una carrera de la prensa.
Cuchilla para chatarra:Hay dos tipos: una se monta en el troquel de recorte de pestañas y corta el anillo completo de chatarra para facilitar su retirada; la otra se monta en la prensa o en el troquel y corta la chatarra de fleje o bobina en tramos de longitud fija para facilitar su extracción.
Troquel progresivo combinado:conjunto universal y ajustable de troqueles de punzonado que permite fabricar distintas piezas punzonadas, paso a paso, a partir de elementos geométricos como líneas rectas, ángulos, arcos y orificios. Por lo general, el contorno de una pieza plana punzonada requiere varios juegos de troqueles combinados para completar el punzonado por etapas.
Pasador (placa) tope de inicio:pieza utilizada para posicionar el material al introducir su extremo inicial. Estos pasadores y placas de tope de inicio son móviles.
Bloque:un troquel cóncavo, troquel convexo, placa extractora o placa fija completos, entre otros.
Bloque (placa):pieza que posiciona los componentes endurecidos en el borde lateral de alimentación del material con muescas y equilibra la fuerza de corte unilateral del borde. Generalmente se utiliza junto con el borde lateral.
Pasador (placa) tope:pieza que posiciona el material en la dirección de avance. Según su forma, se denomina pasador o placa tope. El término incluye pasadores y placas tope fijos, móviles, de inicio y otros similares.
Placa de apoyo:placa endurecida situada entre la placa fija o el troquel cóncavo y la base del troquel para reducir la tensión de compresión unitaria sobre esta última.
Estructura detallada
El troquel montado en la prensa es el troquel superior, es decir, la parte instalada en la corredera de la prensa. El troquel inferior se instala en la mesa de la prensa. El portatroquel inferior es la placa situada en la parte inferior del troquel inferior. La pared lateral es la pared en el borde del orificio del troquel de punzonado. El ángulo de corte es la inclinación a cada lado de la pared del troquel. El cojín neumático es un dispositivo elevable accionado por aire comprimido. El contraplato es una pieza que sostiene desde el lado opuesto de la superficie de trabajo el troquel sometido a una fuerza unidireccional.
La guía de punzonado es un componente tubular diseñado para mantener una alineación precisa entre los portatroqueles superior e inferior durante el funcionamiento. Normalmente se fija al portatroquel superior y trabaja junto con una columna guía montada en el portatroquel inferior. Por su parte, el pasador guía es una pieza en forma de pasador que se introduce en un orificio del material para posicionarlo con precisión dentro del troquel cóncavo y garantizar su correcta colocación durante el punzonado.
La placa guía, por otro lado, es un componente plano que dirige el fleje o el material en bobina hacia el troquel cóncavo. En un troquel con placa guía, el troquel convexo permanece unido a esta durante el uso, manteniendo la alineación en todo el proceso. Además, el portatroquel con columna guía es un tipo de soporte en el que la columna guía y el casquillo guía se deslizan entre sí, lo que permite un movimiento suave y preciso.
Un troquel de punzonado es una herramienta de proceso instalada en una prensa para fabricar piezas punzonadas. Consta de dos secciones complementarias: el troquel superior y el inferior. El troquel convexo es la parte saliente que da forma directamente a la pieza, mientras que el troquel cóncavo es la parte rebajada que lo complementa y también contribuye a definir la forma final. Para trabajar con seguridad, se instala una placa protectora que impide que los dedos u objetos extraños entren en la zona peligrosa alrededor del troquel.
El nervio prensador es una protuberancia similar a una nervadura, presente en los troqueles de embutición y embutición profunda, diseñada para controlar el flujo del material durante el conformado. Puede estar integrado en el troquel cóncavo o en el anillo de presión. Cuando tiene una sección transversal rectangular, se denomina específicamente resalte de presión. Además, la placa de soporte prolonga la superficie superior del troquel para ofrecer un apoyo adicional al material que se prensa.
El cortador lateral de la prensa es un troquel convexo diseñado para realizar una muesca de posicionamiento en el lateral del fleje o del material en bobina, lo que ayuda a garantizar una alineación correcta durante el procesamiento. La placa de presión lateral utiliza un mecanismo de resorte para presionar un lado del material y empujar firmemente el lado opuesto contra la placa guía, asegurando un posicionamiento preciso. La barra expulsora es una pieza en forma de varilla que empuja directa o indirectamente la pieza de trabajo o la chatarra hacia arriba para retirarla del troquel.
La placa expulsora funciona dentro del troquel o módulo y se desplaza hacia arriba para expulsar la pieza de trabajo o la chatarra, directa o indirectamente. El casquillo limitador es un componente tubular que restringe la altura mínima de cierre del troquel y evita una compresión excesiva. Del mismo modo, el poste limitador define y mantiene la altura mínima de cierre durante el funcionamiento, garantizando un rendimiento uniforme y seguro.
La placa portapunzón es la placa que sujeta el punzón. La placa extractora fija está unida al troquel en una posición inamovible. El pasador o la placa tope fija es un tope fijado en el interior del troquel. El extractor es una pieza o dispositivo que no tiene forma de placa y retira la pieza de trabajo de la superficie exterior del troquel. El tornillo de descarga está fijado a la placa extractora elevable.
Un troquel de una sola operación realiza una única operación en una carrera de la prensa. Hay dos tipos de cuchillas para chatarra. Los troqueles combinados son conjuntos universales y ajustables que forman distintas piezas punzonadas paso a paso, según elementos geométricos como líneas rectas, ángulos, arcos u orificios. Por lo general, el contorno de una pieza plana punzonada requiere varios juegos de troqueles combinados para completar el punzonado por etapas. El pasador o la placa tope de inicio sirve para posicionar el material al introducir su extremo inicial. Un bloque puede ser un troquel cóncavo, un troquel convexo, una placa extractora o una placa fija completos, entre otros. La placa de bloque suele utilizarse junto con el cortador lateral.
Conclusión
Comprender cómo funciona una punzonadora es clave para lograr una producción más rápida y eficiente en la fabricación de metal. Dominar la preparación, el funcionamiento y el mantenimiento de la máquina permite aumentar la productividad y reducir al mínimo los tiempos de inactividad y el desperdicio.
Si desea conocer soluciones de punzonado de alto rendimiento o necesita asesoramiento experto para elegir la máquina adecuada para su fábrica, contacte con nuestro equipo de JUGAO. Le ofreceremos asistencia personalizada.
Contáctenos