- tel:+86-13222111178
- email:info@ntjugao.com


Cómo elegir el material adecuado para el punzonado
Cómo elegir el material adecuado para el punzonado
Cada vez que emprendo un nuevo proyecto de punzonado, me hago una pregunta sencilla: ¿qué material ofrece el mejor equilibrio entre calidad de las piezas, vida útil de las herramientas y rentabilidad? Si elijo mal la chapa, quedan bordes irregulares, punzones rotos y un índice de desperdicio que aumenta rápidamente. Si elijo bien, obtengo cortes limpios, herramientas duraderas y una producción fluida. En esta guía comparto los criterios que utilizo para seleccionar el material adecuado para el punzonado, de modo que puedas encontrar el punto óptimo entre rendimiento y rentabilidad.
Propiedades de los materiales para el punzonado de metales
Resistencia a la tracción y ductilidad
Toda chapa tiene un límite de rotura. Los materiales con mayor resistencia a la tracción, como el acero inoxidable, requieren más tonelaje y acortan la vida útil del punzón. En cambio, los metales más blandos, como el acero dulce o el aluminio, se punzonan fácilmente, pero pueden deformarse si el proceso no está bien ajustado. Siempre adapto la resistencia del material a la capacidad de la prensa y dejo al menos un 20 % de margen para evitar sobrecargar la máquina.
Dureza y abrasividad
La dureza influye directamente en el desgaste de las herramientas. Las aleaciones abrasivas, sobre todo las que tienen un alto contenido de silicio o cromo, desgastan rápidamente las caras de los punzones. Para contrarrestarlo, utilizo herramientas con recubrimiento (TiN o TiCN) o cambio a una aleación ligeramente más blanda, siempre que las especificaciones de la pieza lo permitan.
Acabado superficial y recubrimientos
Las chapas galvanizadas o prepintadas tienen capas superficiales que pueden acumularse en la herramienta o desprenderse durante el punzonado. Primero pruebo un lote pequeño y observo si se producen delaminaciones o adherencias de material en el filo. Si el recubrimiento se desprende, ajusto la holgura o aplico una fina película de lubricante.
Adaptar el material a la capacidad de la punzonadora
Requisitos de tonelaje y capacidad nominal de la prensa
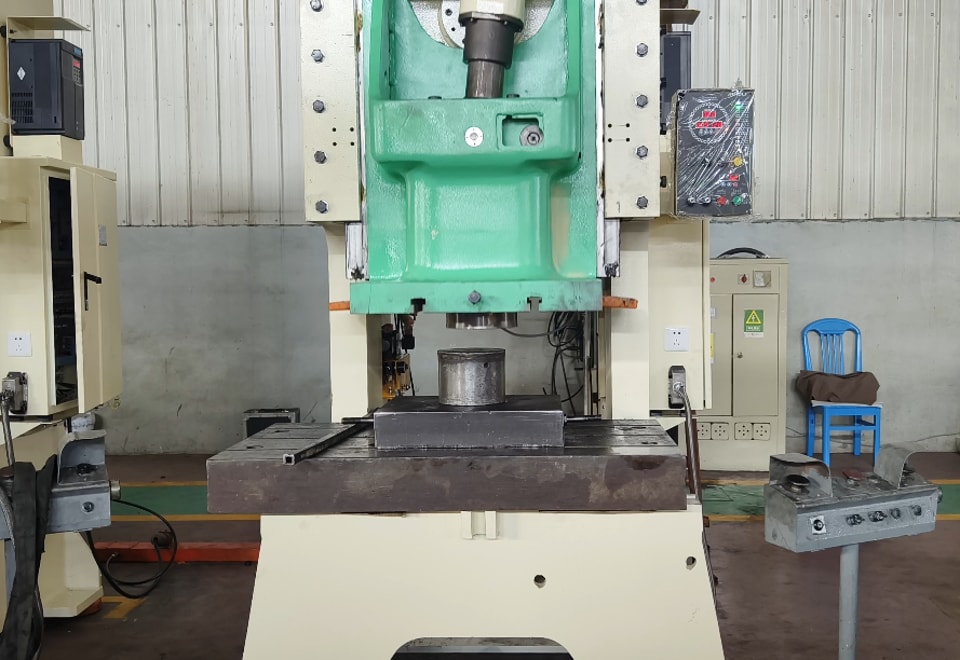
La prensa tiene una fuerza máxima de punzonado, y cada combinación de material y espesor consume parte de esa capacidad. Hago un cálculo rápido —resistencia al corte del material por longitud del perímetro y por espesor— para confirmar que no supero el tonelaje nominal de la máquina. Si lo excedo, el fallo de la herramienta es solo cuestión de tiempo.
Compatibilidad de las herramientas y holgura de la matriz
Cada material requiere una holgura de matriz distinta. El acero inoxidable puede necesitar una holgura equivalente al 8 % del espesor de la chapa, mientras que para el aluminio puede bastar un 4 %. Al utilizar la holgura adecuada, consigo bordes más limpios, menos rebabas y un funcionamiento más silencioso.
Relación entre el espesor del material y el diámetro del punzón
Como regla general, en aleaciones de alta resistencia nunca punzoneo un orificio cuyo diámetro sea inferior al espesor de la chapa. Si no se respeta esta proporción, aumenta considerablemente el riesgo de pandeo del punzón y de arrastre del recorte.
Consideraciones sobre el coste, la disponibilidad y la sostenibilidad
Coste de la chapa e índice de desperdicio
Un material más barato no siempre resulta tan económico como parece. Si tengo que desechar el 10 % de cada chapa por las rebabas o las microfisuras, el coste por pieza aumenta considerablemente. Comparo rápidamente el retorno de la inversión entre chapas de mayor calidad, que generan menos desperdicio, y opciones económicas con una tasa de rechazo más alta.
Fiabilidad de la cadena de suministro
Una especificación perfecta no sirve de nada si el material no llega a tiempo. Mantengo una lista prioritaria de proveedores para las aleaciones críticas y siempre confirmo los plazos de entrega antes de comprometerme con fechas de entrega para los clientes.
Reciclabilidad e impacto ambiental
Cada vez más clientes buscan opciones más sostenibles. El aluminio y el acero dulce destacan por su alta reciclabilidad, mientras que algunas aleaciones especiales pueden requerir una gestión específica al final de su vida útil. Destacar el perfil sostenible de un material puede ayudar a ganar contratos en mercados comprometidos con el medio ambiente.
Pasos prácticos para evaluar materiales en un nuevo proyecto de punzonado
Pruebas de punzonado de prototipos
Antes de iniciar una producción completa, punzoneo un lote pequeño y examino al microscopio la calidad de los bordes, la expulsión de los recortes y el desgaste del punzón. Si los resultados no son limpios y precisos, ajusto la holgura o pruebo otra aleación.
Lista de verificación para inspeccionar la calidad de los bordes
Vigilo cuatro señales de alerta: rebabas de más del 10 % del espesor de la chapa, redondeo del borde superior al 15 %, microfisuras y arrastre del recorte. Cualquiera de estos defectos indica que hay que ajustar la combinación de material y herramienta.
Ajustar los parámetros según los resultados
A veces basta con reducir la velocidad o cambiar el lubricante para resolver el problema. En otros casos, tengo que pasar a un punzón con un recubrimiento de mayor calidad o incluso renegociar las especificaciones del material con el cliente. La clave está en documentar cada cambio para que el siguiente trabajo parta de unos parámetros de referencia optimizados.
Preguntas frecuentes
¿Cómo sé si el material es demasiado duro para punzonarlo con mi prensa?
Calcula el tonelaje necesario multiplicando la resistencia al corte por el perímetro y el espesor. Si supera el 80 % de la capacidad nominal de la prensa, considera una aleación más blanda o una máquina de mayor capacidad.
¿Puedo punzonar acero inoxidable sin dañar las herramientas?
Sí. Utiliza punzones de acero rápido con recubrimiento o de carburo, aumenta la holgura de la matriz al 8-10 % y añade lubricante para limitar el calor y el gripado.
¿Cuál es la holgura ideal para punzonar aluminio?
Procura que sea del 4-5 % del espesor del material. Una holgura excesiva produce rebabas, mientras que una demasiado pequeña aumenta la carga y el desgaste del punzón.
¿Influye la dirección de la veta del material en el punzonado?
Sí, sin duda. Punzonar perpendicularmente a la dirección de la veta reduce los desgarros y mejora la calidad del borde, especialmente en aceros de alta resistencia.
¿Cómo puedo reducir la altura de las rebabas en materiales de gran espesor?
Pruebe técnicas de doble golpe o punzonado por mordisqueo, utilice herramientas más afiladas y optimice la holgura. Con una configuración adecuada, las operaciones secundarias de desbarbado pueden reducirse al mínimo.
Conclusión
Elegir el material adecuado para el punzonado requiere tanto conocimientos técnicos como experiencia. Si evalúa las propiedades del material, las ajusta a la capacidad de la prensa y tiene en cuenta los costes y la sostenibilidad, evitará sorpresas costosas y mantendrá la producción según lo previsto.
Si necesita ayuda para probar materiales o conseguir chapas de alta calidad, póngase en contacto con el equipo de JUGAO. Estaré encantado de compartir datos de pruebas, recomendar herramientas y ayudarle a punzonar de forma más inteligente, no con más esfuerzo.
Contáctenos