- tel:+86-13222111178
- email:info@ntjugao.com



4 métodos habituales para inspeccionar la calidad de las soldaduras
4 métodos habituales para inspeccionar la calidad de las soldaduras
La calidad de la soldadura determina directamente la resistencia, la seguridad y la vida útil de una pieza. Una soldadura deficiente puede provocar fracturas, fugas o la pérdida total de un componente, además de generar graves riesgos de seguridad. Muchas empresas, al carecer de procedimientos de inspección estandarizados, permiten sin darse cuenta que productos defectuosos lleguen al mercado—un error que no solo incrementa los costes de retrabajo, sino que también perjudica la reputación de la marca. En realidad, evaluar la calidad de una soldadura no requiere necesariamente equipos complejos. Basta con dominar cuatro técnicas habituales—inspección visual, ensayo por líquidos penetrantes, ensayo ultrasónico y ensayos destructivos—para cubrir todo el proceso de control de calidad, desde la inspección inicial hasta la verificación precisa. En este artículo se explican los pasos operativos clave y los casos de uso más adecuados de cada método, para que puedan aplicarse de inmediato, tanto si es un inspector principiante como si desea formalizar los procesos de una planta de fabricación consolidada.
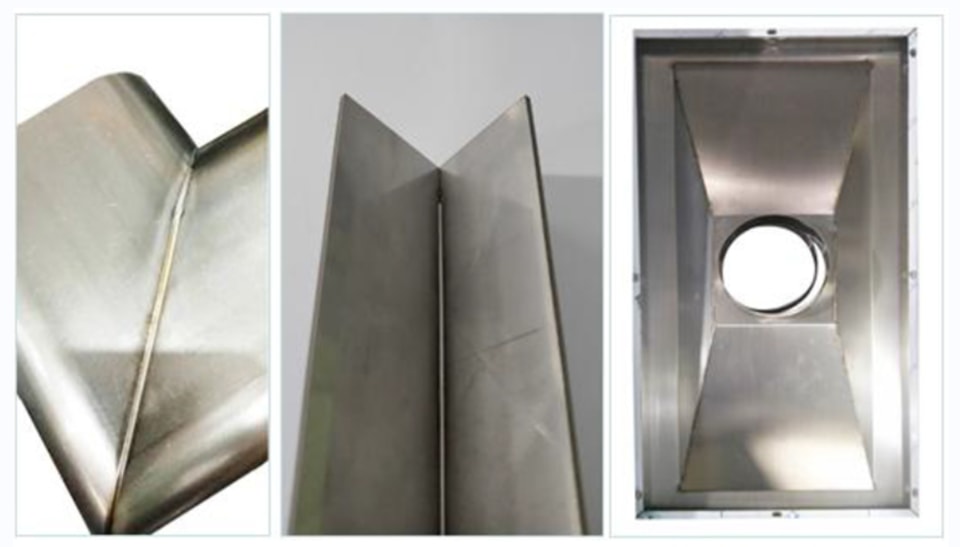
Principio básico: la inspección de la calidad de las soldaduras debe seguir una progresión lógica—de lo sencillo a lo complejo y de la superficie al interior. Empiece con métodos directos para identificar defectos superficiales evidentes; después, utilice técnicas especializadas para detectar problemas internos ocultos y, por último, recurra al muestreo para verificar el cumplimiento general. Este enfoque optimiza tanto los costes como la eficiencia.
1. Método 1: inspección visual (el método más básico y accesible, adecuado para todo el personal)
La inspección visual es la primera línea de defensa en el control de calidad de las soldaduras. Es el método más básico y práctico, y no requiere equipos especializados ni conocimientos técnicos avanzados. A simple vista—o, si es necesario, con herramientas manuales sencillas—los inspectores pueden identificar rápidamente más del 80 % de los defectos superficiales visibles. Es el método de inspección inicial ideal para cualquier pieza soldada y constituye la comprobación de calidad de primera pasada habitual en entornos de fabricación de alto volumen. 1. Alcance básico de la inspección
La inspección visual se centra en tres aspectos clave—la geometría del cordón de soldadura, los defectos superficiales y el estado general de la pieza—para identificar con precisión los defectos superficiales más comunes:
Primero, las dimensiones del cordón: compruebe que su altura, anchura y longitud se ajusten a las especificaciones del diseño. Asegúrese de que no sea ni demasiado estrecho ni demasiado ancho, de que su perfil sea uniforme y de que alcance la longitud requerida. Las desviaciones dimensionales deben mantenerse dentro de un margen aceptable (normalmente, no más de ±1 mm).
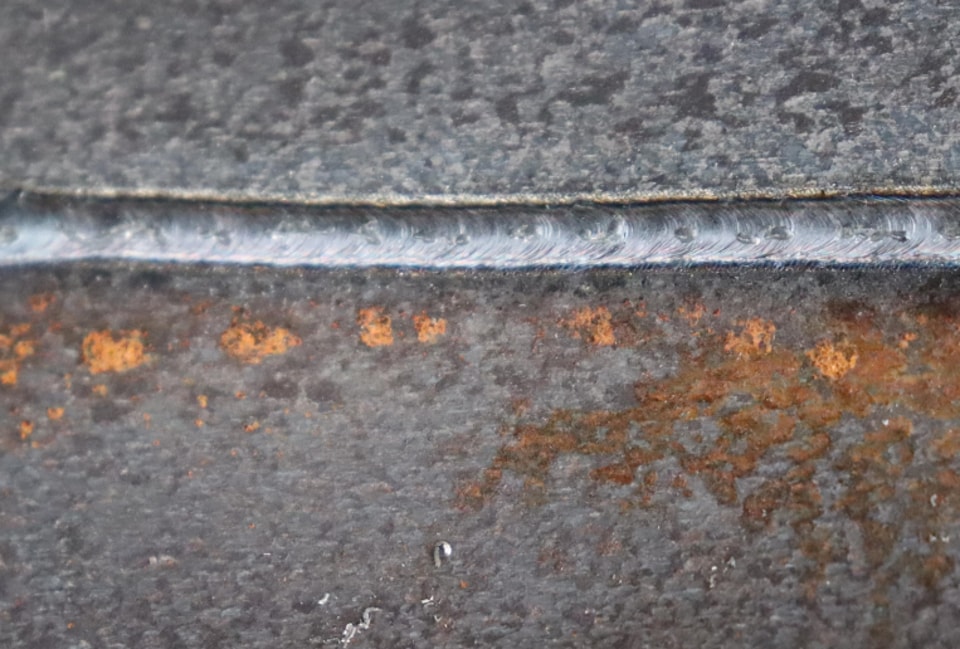
Segundo, los defectos superficiales: busque problemas habituales como grietas, porosidad, mordeduras, falta de penetración, salpicaduras o exceso de metal de soldadura e inclusiones de escoria. Las grietas son los defectos más críticos y aparecen como fisuras lineales distribuidas irregularmente por la superficie del cordón o en las uniones. La porosidad se presenta en forma de pequeños huecos circulares o elípticos, causados por gases atrapados durante la soldadura. La mordedura es una ranura o depresión a lo largo de los bordes del cordón, que suele deberse a una corriente de soldadura excesiva o a una inclinación inadecuada de la antorcha o el electrodo. El exceso de metal de soldadura (cordones abultados o acumulaciones) consiste en material sobresaliente que puede interferir con el montaje o perjudicar el aspecto final de la pieza.
Tercero, el estado de la pieza: compruebe si presenta deformaciones o alabeos visibles tras la soldadura y asegúrese de que los componentes unidos estén correctamente alineados. Así se evita que las distorsiones causadas por la soldadura compliquen las operaciones posteriores de mecanizado o montaje.
2. Herramientas y procedimientos (prácticos y fáciles de aplicar)
Herramientas necesarias: una regla o regla recta, un calibre de soldadura (opcional) y una linterna (para iluminar los detalles del cordón y evitar que una iluminación deficiente oculte defectos). No hace falta equipo de inspección especializado ni de alta gama. Pasos: Paso 1: prepare la pieza retirando el óxido, el aceite y la escoria de soldadura de la superficie del cordón para que quede limpia y despejada. Paso 2: realice una inspección visual—con luz natural o artificial intensa, recorra lentamente el cordón a lo largo de toda su longitud y preste especial atención a las zonas propensas a defectos, como los bordes y las uniones. Anote la ubicación y la naturaleza de cada defecto detectado. Paso 3: mida las dimensiones—utilice una regla para medir la longitud del cordón y un calibre de soldadura (o una regla para hacer una estimación si no dispone de calibre) para medir su altura y anchura. Compare las mediciones con los planos de diseño para comprobar que cumplen las especificaciones. Paso 4: realice una evaluación preliminar—si se detectan problemas importantes, como grietas evidentes, porosidad extensa o desviaciones dimensionales considerables, la soldadura se considera inmediatamente no conforme. No hacen falta más ensayos y la pieza debe enviarse a retrabajo.
3. Errores que conviene evitar
Asegúrese de que haya suficiente iluminación para no pasar por alto defectos—utilice una linterna para iluminar la zona, sobre todo al buscar grietas finas o poros diminutos. Al retirar la escoria de soldadura, trabaje con cuidado para no dañar la superficie del cordón, ya que el daño podría confundirse con un defecto. No pase por alto las microgrietas: incluso una pequeña fisura superficial puede extenderse profundamente en el material y requerir una inspección adicional o un retrabajo inmediato.
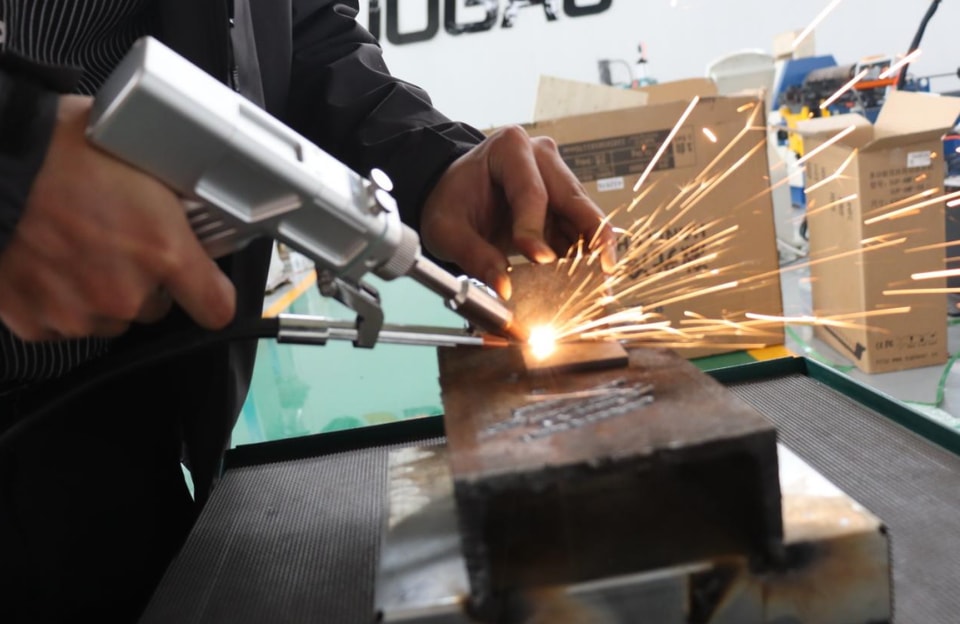
II. Método 2: ensayo por líquidos penetrantes (un método práctico y no destructivo para detectar microdefectos superficiales y subsuperficiales)
El ensayo por líquidos penetrantes es un método de ensayo no destructivo (END) que no daña la pieza. Se utiliza principalmente para detectar microdefectos superficiales y subsuperficiales (con una profundidad de ≤2 mm)—como grietas finas, poros diminutos o fisuras—difíciles de detectar a simple vista. Este método es adecuado para inspeccionar soldaduras en la mayoría de los materiales metálicos, como acero inoxidable, acero al carbono y aluminio. Es especialmente eficaz en piezas de formas complejas o superficies rugosas y constituye un complemento valioso de la inspección visual. 1. Principio básico de inspección (simplificado)
Este método aprovecha la acción capilar de los líquidos. Se aplica un líquido penetrante sobre la superficie de la soldadura, que se introduce en defectos superficiales diminutos—como pequeñas grietas o fisuras. Tras retirar el exceso de penetrante de la superficie, se aplica un revelador. Este extrae el penetrante del interior de los defectos y los hace claramente visibles. Así se pueden identificar su ubicación, forma y tamaño, lo que permite detectar rápidamente imperfecciones ocultas en la superficie o cerca de ella.
2. Herramientas y pasos del procedimiento
Herramientas necesarias: penetrante, limpiador y revelador (se utilizan en conjunto), además de algodón absorbente, papel de lija y un secador de pelo (opcional, para acelerar el secado de la pieza). Estos materiales son económicos y se pueden adquirir al por mayor para uso en fábrica. Procedimiento: Paso 1: Preparación de la superficie –Este paso es fundamental. Lije el cordón de soldadura y la zona circundante de 20 mm para eliminar óxido, aceite, cascarilla y salpicaduras de soldadura. Asegúrese de que la superficie esté libre de aceite y residuos sueltos, y lije la soldadura hasta que quede lisa (evite una rugosidad excesiva, ya que podría retener el penetrante y provocar indicaciones falsas). Después, limpie la superficie con algodón absorbente y deje que se seque por completo. Paso 2: Aplicación del penetrante – Aplique el penetrante de manera uniforme—mediante pulverización o con un pincel—sobre el cordón de soldadura y la zona circundante, asegurándose de cubrirlos por completo. Mantenga la pieza nivelada para que el penetrante pueda introducirse bien en los defectos más pequeños. El tiempo de penetración habitual a temperatura ambiente es de 10–a 20 minutos (puede prolongarse si la temperatura es baja). Paso 3: Eliminación del exceso de penetrante – Con algodón absorbente humedecido con limpiador, frote suavemente la superficie en dirección perpendicular al cordón de soldadura hasta eliminar todo el exceso visible de penetrante. Evite retirar el penetrante del interior de los propios defectos, ya que podrían pasar inadvertidos. Paso 4: Aplicación del revelador – Agite bien el revelador y pulverícelo de manera uniforme sobre el cordón de soldadura desde una distancia de 15–a 30 cm para formar una película fina y homogénea. No aplique una capa demasiado gruesa, ya que podría ocultar los defectos. Déjelo actuar entre 5–y 10 minutos para que extraiga eficazmente el penetrante retenido en los defectos. Paso 5: Observación y evaluación – Examine la película de revelador con luz natural. La aparición de líneas o manchas de color bien definidas (del mismo color que el penetrante) indica la presencia de defectos. La forma de la indicación permite identificar el tipo de defecto (por ejemplo, las líneas suelen indicar grietas y los puntos, porosidad).
3. Aplicaciones y limitaciones
Aplicaciones: Este método se utiliza principalmente para detectar defectos abiertos a la superficie o subsuperficiales en soldaduras, como grietas finas, microporosidad e inclusiones de escoria. Es especialmente adecuado para piezas de geometría compleja o superficies rugosas (por ejemplo, componentes de ferretería de forma irregular o accesorios para tuberías), así como para detectar defectos superficiales latentes que no se observan mediante una inspección visual. Limitaciones: No permite detectar defectos internos profundos; se limita a las zonas superficiales y subsuperficiales (hasta una profundidad de ≤ 2 mm). Es muy sensible a la rugosidad de la superficie—si la superficie es demasiado rugosa, el penetrante puede quedar retenido y generar indicaciones falsas; por ello, es necesario preparar adecuadamente la superficie. Tampoco es adecuado para inspeccionar materiales porosos, como la fundición de hierro.
III. Método 3: Ensayo por ultrasonidos (para defectos internos; método esencial de ensayo no destructivo)
El ensayo por ultrasonidos (UT) es el método principal utilizado en la soldadura industrial para detectar defectos internos. Como técnica de ensayo no destructivo (END), no daña la pieza. Permite localizar con precisión los defectos internos y determinar su profundidad y tamaño. Es adecuado para soldaduras de gran espesor (≥ 8 mm)—como las de estructuras de acero, recipientes a presión, tuberías y chapas gruesas de acero—y es una inspección obligatoria para componentes críticos (piezas que soportan cargas o contienen presión), ya que permite identificar eficazmente defectos internos ocultos.
1. Principio básico
Las ondas sonoras de alta frecuencia emitidas por un transductor ultrasónico (sonda) atraviesan la soldadura y penetran en la pieza. En un material homogéneo, las ondas se propagan en línea recta. Cuando encuentran un defecto interno (como una grieta, falta de penetración o inclusión de escoria), se reflejan. El transductor recibe las señales reflejadas y un detector de defectos por ultrasonidos muestra las formas de onda en una pantalla. Al analizar su posición y amplitud (altura), los inspectores pueden determinar la ubicación (profundidad y anchura), el tamaño y el tipo del defecto interno, e identificar con precisión imperfecciones ocultas.
2. Herramientas y procedimiento (requiere formación básica)
Preparación del equipo: detector de defectos por ultrasonidos; transductores (seleccionados según el espesor de la pieza—normalmente se utilizan sondas de haz recto para secciones más delgadas y sondas angulares para secciones más gruesas); acoplante (como aceite para máquinas o un agente de acoplamiento especializado, que facilita la transmisión de las ondas sonoras y reduce la pérdida de señal); y papel de lija (para preparar la superficie). Procedimiento: Paso 1: Preparación de la pieza —Elimine el óxido, el aceite y la escoria de soldadura del cordón y de las superficies circundantes para obtener un acabado liso y limpio. Así se evita un contacto deficiente entre la sonda y la superficie de la pieza, que podría afectar a la precisión de la inspección. Paso 2: Calibración del instrumento —Calibre el equipo de ensayo por ultrasonidos (UT) con un bloque patrón de referencia (con defectos conocidos). Ajuste parámetros como el ángulo de la sonda y la sensibilidad para garantizar la precisión de la inspección y evitar que una configuración incorrecta provoque omisiones o indicaciones falsas. Paso 3: Aplicación del acoplante —Aplique una capa fina y uniforme de acoplante en la base de la sonda y en la superficie de la soldadura para asegurar un contacto óptimo entre la sonda y la pieza y eliminar las bolsas de aire. Paso 4: Exploración —Desplace lentamente la sonda a lo largo del cordón de soldadura, manteniéndola perpendicular o en el ángulo especificado (ajústelo según sea necesario si utiliza una sonda angular). Muévala a velocidad constante mientras observa las señales de las formas de onda en la pantalla del equipo. Paso 5: Evaluación de defectos —Si aparece en la pantalla una reflexión anómala (una señal que supera el umbral de referencia), registre su posición y amplitud. A partir de estos datos y de la experiencia profesional, determine el tipo de defecto (por ejemplo, las grietas suelen producir reflexiones nítidas y continuas, mientras que las inclusiones de escoria generan señales más amplias y discontinuas) y estime su profundidad y tamaño.
3. Aplicaciones y ventajas
Aplicaciones: Se utiliza principalmente para detectar defectos internos en cordones de soldadura de un espesor de ≥8 mm. Se emplea ampliamente para inspeccionar componentes críticos—como los de estructuras de acero, recipientes a presión, tuberías, piezas de automoción y maquinaria pesada—y resulta especialmente adecuada para componentes portantes o sometidos a presión, ya que permite garantizar la ausencia de defectos internos ocultos.
Ventajas principales: ensayo no destructivo (END) que mantiene intacta la pieza y permite repetir las inspecciones; gran capacidad de penetración, que permite detectar defectos internos en componentes de varios metros de espesor; alta velocidad y eficiencia, ideal para inspecciones por lotes; rentabilidad, gracias a equipos reutilizables y de mantenimiento mínimo; y capacidad para localizar y dimensionar defectos con precisión, lo que facilita su reparación posterior.
IV. Método 4: Ensayos destructivos (verificación mediante muestreo para determinar el rendimiento último)
Los ensayos destructivos son una forma de «verificación mediante muestreo». Consisten en extraer muestras de las piezas y someterlas a ensayos mecánicos. Al destruir las muestras, se pueden evaluar propiedades mecánicas—como la resistencia y la tenacidad de la soldadura—para determinar si la calidad de la soldadura cumple las especificaciones de diseño. Aunque este método destruye las muestras, ofrece la evaluación más directa y precisa del rendimiento último de una soldadura. Se suele utilizar para realizar muestreos durante la producción en serie o validar procesos durante las soldaduras de prueba de productos nuevos, garantizando que la resistencia de las soldaduras de las piezas fabricadas cumpla los requisitos establecidos.
1. Tipos de ensayo y procedimientos habituales (los dos métodos más utilizados)
(1) Ensayo de tracción (para evaluar la resistencia de la soldadura; el ensayo más importante)
Principio del ensayo: se fija una probeta soldada en una máquina de ensayos de tracción y se le aplica una fuerza de tracción axial hasta que se rompe. La fuerza máxima alcanzada en el momento de la rotura se utiliza para determinar la resistencia a la tracción de la soldadura. Así se garantiza que la resistencia de la soldadura sea, como mínimo, igual a la del material base y se evitan fallos durante el servicio.
Pasos del procedimiento: Paso 1: Preparación de la probeta—Extraiga una probeta soldada conforme a las normas del sector. Sus dimensiones dependen del espesor del material. Por lo general, es rectangular y la soldadura se sitúa en el centro para garantizar que la fuerza de tracción se distribuya uniformemente. Paso 2: Sujeción de la probeta—Fije la probeta en las mordazas de la máquina de ensayos de tracción y ajústelas para que la carga se aplique de manera uniforme y sin desalineaciones. Paso 3: Aplicación de la fuerza de tracción—Ponga en marcha la máquina de ensayos de tracción para aplicar una fuerza axial a velocidad constante y controlada. Observe la deformación de la probeta y registre la fuerza máxima en el momento de la rotura. Paso 4: Evaluación de conformidad—La soldadura se considera aceptable si su resistencia a la tracción alcanza al menos el 90 % de la del material base y la rotura no se produce en la soldadura (o, si se produce allí, se cumplen igualmente los requisitos de resistencia). (2) Ensayo de doblado (evaluación de la ductilidad y la integridad de la soldadura)
Principio del ensayo: se dobla una probeta soldada alrededor de un mandril de radio especificado hasta alcanzar un ángulo predeterminado (normalmente de 180° o 90°). A continuación, se inspecciona la superficie de la soldadura para detectar grietas o fracturas. Así se evalúan la ductilidad y la integridad de la soldadura,’y se comprueba que no se agriete bajo tensión o deformación por una ductilidad insuficiente.
Procedimiento: Paso 1: Preparación de la probeta– Corte una probeta rectangular (normalmente de 30 mm de ancho; la longitud depende del diámetro del mandril) y asegúrese de que la soldadura quede en la cara exterior, sometida a tracción, durante el doblado. Paso 2: Colocación– Coloque la probeta en el mandril de la máquina de ensayo de doblado. Asegúrese de que la soldadura quede en la cara exterior y de que la carga se aplique de manera uniforme. Paso 3: Aplicación de la fuerza– Ponga en marcha la máquina de ensayo y aplique presión gradualmente para doblar la probeta hasta el ángulo requerido (normalmente 180°). Mantenga una velocidad constante para evitar que una fuerza excesiva provoque una rotura repentina. Paso 4: Inspección– Examine la superficie de la soldadura después del doblado. La probeta se considera aceptable si no presenta grietas ni fracturas importantes (se admite una deformación menor).
2. Aplicaciones y precauciones
Aplicaciones: se utiliza para realizar muestreos durante la producción en serie (normalmente de 3–a 5 probetas por lote) y comprobar que la resistencia de las soldaduras cumple las normas; para validar procesos durante las soldaduras de prueba de productos nuevos y optimizar los parámetros de soldadura; y para ensayar componentes críticos (como piezas portantes o sometidas a presión) y aumentar la seguridad del producto.
Precauciones: como este ensayo es destructivo, no se puede realizar en todos los componentes terminados, por lo que debe hacerse mediante muestreo. Los resultados deben evaluarse junto con los de ensayos no destructivos, como los ensayos por ultrasonidos o líquidos penetrantes. Asegúrese de que las dimensiones de las probetas se ajusten estrictamente a las normas aplicables, ya que unas medidas incorrectas pueden comprometer los resultados. Además, el equipo de ensayo debe calibrarse periódicamente para garantizar la precisión de las mediciones.
V. Resumen del proceso de inspección de la calidad de las soldaduras (listo para aplicar en fábrica)
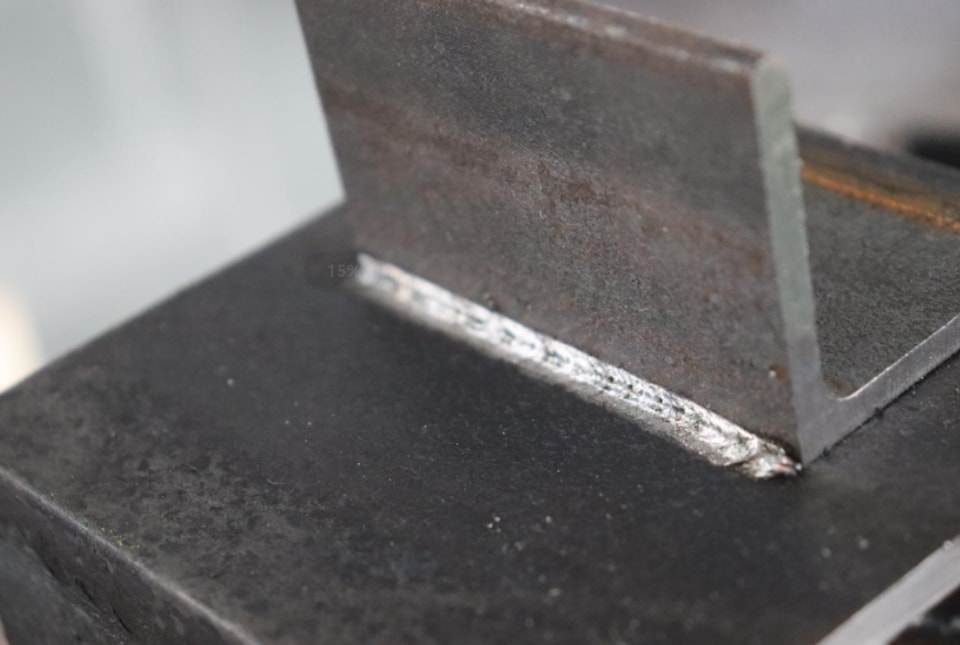
Al integrar los cuatro métodos de inspección mencionados y seguir una progresión lógica—de lo superficial a lo profundo y del exterior al interior,—se ha desarrollado un proceso universal para inspeccionar la calidad de las soldaduras. Puede aplicarse directamente tanto a la producción en serie como a la fabricación personalizada de unidades individuales, con el fin de garantizar que la calidad de las soldaduras cumpla siempre todos los requisitos:
Paso 1: Inspección inicial (inspección visual): una vez terminada la soldadura, los operarios o inspectores de calidad deben realizar una inspección visual del 100 %. Esto implica limpiar las superficies soldadas e identificar defectos visibles (como grietas, porosidad o dimensiones incorrectas). Las piezas no conformes deben enviarse de inmediato a retrabajo y no pueden pasar a las siguientes etapas de producción.
Paso 2: Inspección adicional específica (ensayo por líquidos penetrantes o ultrasonidos): los componentes que superen la inspección visual y cuenten con zonas críticas,—como las piezas portantes, sometidas a presión o con requisitos estéticos visibles,—deben someterse a un ensayo por líquidos penetrantes (para detectar defectos superficiales y subsuperficiales) o por ultrasonidos (para detectar defectos internos). Este paso permite descubrir defectos ocultos; las piezas que no superen la inspección deben retrabajarse y volver a inspeccionarse.
Paso 3: Verificación mediante muestreo (ensayos destructivos): en la producción en serie, 3–Deben seleccionarse 5 muestras de cada lote para realizar ensayos de tracción y flexión, y verificar la resistencia y plasticidad de las soldaduras. Si una muestra no supera los ensayos, se deberá ampliar el muestreo para evaluar todo el lote y, si es necesario, realizar una inspección exhaustiva.
Paso 4: evaluación final integral. A partir de los resultados de los tres pasos anteriores y de acuerdo con las especificaciones de diseño y las normas del sector (por ejemplo, GB 50205 para estructuras de acero o GB 150 para recipientes a presión), se determina si el producto cumple los requisitos. Los productos conformes pasan al almacén o a la siguiente fase de producción; los no conformes se reprocesan o se desechan.
Nota adicional: los requisitos de calidad de la soldadura varían según el sector. Los métodos de inspección y los criterios de aceptación deben ajustarse a las normas específicas aplicables. Por ejemplo, la soldadura de dispositivos médicos o componentes de automoción exige normas más estrictas, inspecciones más frecuentes y una gama más amplia de parámetros de ensayo. En cambio, para componentes de ferretería de uso general, el proceso puede simplificarse y centrarse principalmente en la inspección visual y la verificación mediante muestreo.
VI. Resumen de los errores que deben evitarse durante la inspección
1. No pase por alto la inspección visual: los defectos superficiales suelen ser indicios de fallos internos. Una inspección inicial exhaustiva puede reducir considerablemente los costes de los ensayos posteriores.
2. La preparación de la superficie es fundamental en los ensayos por líquidos penetrantes. Si la superficie está sucia o es irregular, pueden producirse fácilmente falsos positivos y verse comprometida la precisión de los resultados de la inspección.
3. En los ensayos por ultrasonidos, es esencial calibrar correctamente el equipo. Un ajuste incorrecto del ángulo de la sonda puede hacer que no se detecten defectos internos.
4. Al realizar ensayos destructivos, asegúrese de extraer las probetas conforme a las especificaciones normativas. De lo contrario, unas dimensiones incorrectas pueden dar lugar a resultados erróneos.
La clave de la inspección de calidad de las soldaduras es la prevención. Seguir procedimientos de inspección normalizados permite detectar a tiempo defectos superficiales e internos, reducir los costes de reprocesamiento y garantizar la seguridad y la vida útil del producto. Tanto si acaba de incorporarse al sector como si es un fabricante consolidado, dominar estos cuatro métodos de inspección habituales le permitirá afrontar eficazmente los retos de la evaluación de la calidad de las soldaduras.
Contáctenos