- tel:+86-13222111178
- email:info@ntjugao.com



Principales factores que determinan el consumo energético de una punzonadora y cómo reducirlo
Principales factores que determinan el consumo energético de una punzonadora y cómo reducirlo
ÍNDICE 1. Arquitectura básica de la máquina y consumo eléctrico • Capacidad del motor de accionamiento, eficiencia y configuración de la transmisión • Inercia del volante y pérdidas de energía en el embrague-freno • Presión de la bomba hidráulica y regulación del caudal • Inteligencia del control CNC y algoritmos de movimiento 2. Parámetros de la pieza y del proceso que determinan la carga eléctrica • Espesor de la chapa y resistencia a la tracción • Afilado de las herramientas y geometría de la holgura de la matriz • Recorrido de la carrera del pisón y permanencia en el punto muerto inferior 3. Hábitos de operación en planta para reducir el consumo de energía • Trasladar los trabajos de gran tonelaje a los periodos de menor demanda eléctrica • Optimizar la distribución de piezas y las secuencias de trayectorias de herramienta • Activar las funciones de espera y reposo automático 4. Mantenimiento preventivo y modernización de equipos para ahorrar a largo plazo • Aplicar mantenimiento predictivo basado en el estado de los equipos • Instalar variadores de frecuencia (VFD) en prensas antiguas • Actualizar a sistemas de punzonado servoelectricos de accionamiento directo 5. Preguntas frecuentes • Supervisar y comparar con precisión el consumo eléctrico de las prensas • Contabilizar el consumo de aire comprimido en los circuitos auxiliares • Evaluar el retorno de la inversión (ROI) de las prensas de alta eficiencia 6. Conclusión y asistencia de JUGAO para auditorías energéticas |
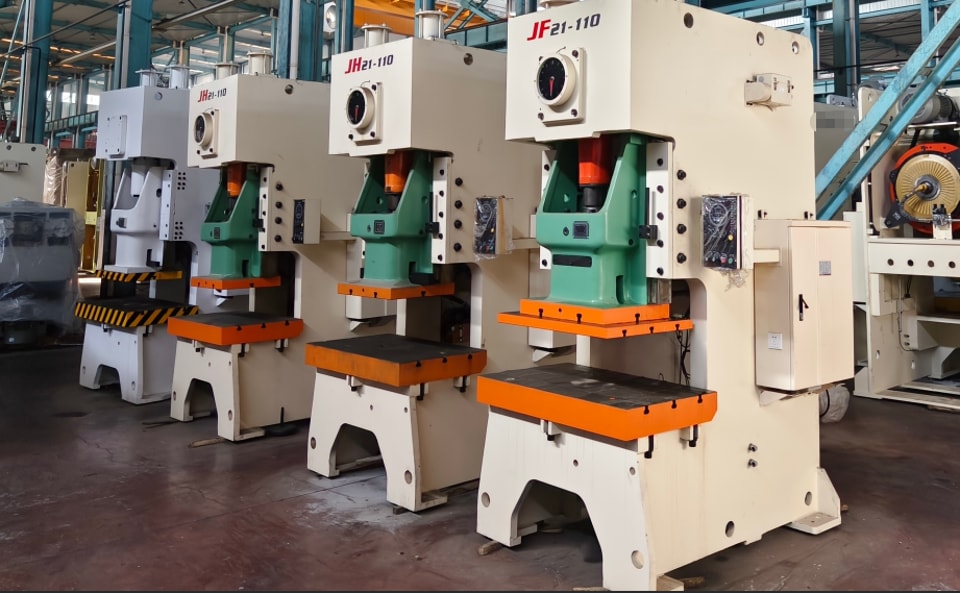
Evaluar las prensas en una planta de fabricación con alta carga de trabajo revela enseguida que el consumo eléctrico es un coste indirecto silencioso, a menudo ignorado en la producción diaria hasta que llegan las facturas mensuales de energía. Entender por qué dos prensas con una capacidad de tonelaje similar presentan perfiles de consumo en kWh tan distintos es fundamental para proteger los márgenes de beneficio. En esta guía técnica analizamos los factores mecánicos y operativos que determinan la demanda energética de las punzonadoras, explicamos cómo realizar un seguimiento eficaz de los indicadores de consumo y presentamos métodos probados para reducir el gasto eléctrico sin sacrificar la velocidad de ciclo ni la precisión de las piezas.
1. Arquitectura básica de la máquina y consumo eléctrico
Capacidad del motor de accionamiento, eficiencia y configuración de la transmisión
El motor de accionamiento principal representa la mayor parte de la carga eléctrica de una prensa. Los modernos servomotores de accionamiento directo suelen consumir entre un 10 % y un 25 % menos electricidad que las unidades hidráulicas tradicionales. Dar prioridad a motores certificados conforme a las clases de eficiencia IE3 o IE4, junto con accionamientos regenerativos que recuperan la energía de frenado y la devuelven al bus de CC, reduce considerablemente el consumo neto.
Inercia del volante y pérdidas de energía en el embrague-freno
Las punzonadoras mecánicas antiguas dependen de volantes de inercia de gran tamaño para acumular energía cinética, pero en cada ciclo del embrague se pierde una cantidad considerable de energía en forma de fricción y calor. Los conjuntos modernos de embrague-freno neumáticos o hidráulicos, controlados mediante lógica inteligente, reducen el giro en vacío del volante y limitan el consumo eléctrico improductivo entre golpes.
Presión de la bomba hidráulica y regulación del caudal
Las prensas punzonadoras hidráulicas convencionales mantienen en funcionamiento continuo bombas de caudal fijo a la presión máxima del sistema, incluso cuando el pisón está detenido. La integración de variadores de frecuencia (VFD) o sistemas servohidráulicos de circuito cerrado sincroniza el caudal de la bomba con la demanda instantánea de conformado y reduce notablemente la corriente del motor durante los periodos de carga parcial o espera.
Inteligencia del control CNC y algoritmos de movimiento
Los controles CNC avanzados calculan las trayectorias más cortas de las herramientas, eliminan los golpes en vacío innecesarios y agrupan perforaciones cercanas, lo que reduce tanto el tiempo de desplazamiento de la mesa como el consumo total de energía por cada pieza terminada. Actualizar periódicamente el firmware del control es una forma sencilla de optimizar el rendimiento, ya que las nuevas versiones suelen incorporar perfiles de aceleración mejorados y rutinas de gestión energética.
2. Parámetros de la pieza y del proceso que determinan la carga eléctrica
Espesor de la chapa y resistencia a la tracción
El cizallado de chapas gruesas o de aleaciones de alta resistencia, como el acero inoxidable, exige una mayor fuerza de punzonado y, por tanto, eleva directamente la corriente del motor. Calcular el tonelaje de cizallado necesario para cada chapa antes de presupuestar el trabajo permite estimar con precisión los costes energéticos antes de iniciar la producción.
Afilado de las herramientas y geometría de la holgura de la matriz
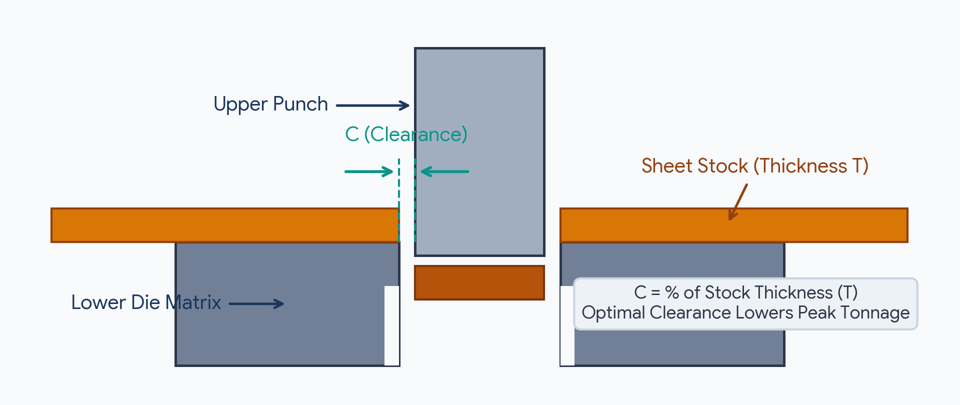
Los punzones desafilados o una holgura inadecuada entre punzón y matriz multiplican la fuerza necesaria para cortar el metal y aumentan el consumo de corriente del motor de accionamiento. Mantener un programa riguroso de reafilado y elegir las holguras óptimas puede reducir hasta un 15 % los picos de corriente eléctrica y prolongar la vida útil de las herramientas.
Recorrido de la carrera del pisón y permanencia en el punto muerto inferior
Un recorrido excesivo del pisón desperdicia energía eléctrica en desplazamientos verticales innecesarios. Programar el punto de inversión superior a la altura mínima necesaria para despejar la superficie de la chapa y reducir el tiempo de permanencia en el punto muerto inferior permite aumentar la frecuencia de golpes y ahorrar energía al mismo tiempo.
3. Hábitos de operación en planta para reducir el consumo de energía
Trasladar los trabajos de gran tonelaje a los periodos de menor demanda eléctrica
Las tarifas eléctricas comerciales suelen bajar considerablemente durante la noche y los fines de semana. Programar el punzonado de chapas gruesas o las series largas en los periodos de tarifa reducida puede disminuir entre un 15 % y un 20 % el gasto mensual de electricidad de la planta.
Optimizar la distribución de piezas y las secuencias de trayectorias de herramienta
Ordenar los golpes según la proximidad geométrica evita que los ejes servoacoplados aceleren y desaceleren repetidamente a lo largo de la mesa de trabajo. Activar los modos de anidado de bajo consumo en el software CAM y ajustar las rampas de aceleración a la dinámica de la prensa ayuda a minimizar los picos de potencia de los ejes.
Activar las funciones de espera y reposo automático
Los centros de punzonado CNC modernos incorporan modos ecológicos de espera que desconectan las bombas hidráulicas y los servomotores durante las pausas. Incluso breves retrasos de 30 segundos durante la carga se acumulan y generan un desperdicio considerable de energía a lo largo de miles de turnos, por lo que es fundamental que los operarios activen sistemáticamente el modo de espera.
4. Mantenimiento preventivo y modernización de equipos para ahorrar a largo plazo
Aplicar mantenimiento predictivo basado en el estado de los equipos
La supervisión continua de la temperatura del fluido hidráulico, la corriente de fase del motor y las vibraciones del bastidor permite detectar rozamientos mecánicos o fugas en las válvulas antes de que provoquen averías graves y disparen el consumo eléctrico. Registrar semanalmente estos valores de referencia permite a los equipos de mantenimiento intervenir de forma preventiva.
Instalar variadores de frecuencia (VFD) en prensas antiguas
En las punzonadoras antiguas accionadas por motores de inducción de velocidad constante, instalar un variador de frecuencia ofrece una de las amortizaciones más rápidas; en máquinas con ciclos de trabajo variables, el plazo de recuperación suele ser inferior a 24 meses.
Actualizar a sistemas de punzonado servoelectricos de accionamiento directo
Las prensas punzonadoras servoelectricas eliminan por completo los circuitos de aceite hidráulico y, con ellos, las pérdidas continuas de las bombas y la carga de refrigeración del enfriador. Sustituir una prensa hidráulica antigua por un sistema servoelectrico moderno suele reducir el consumo energético entre un 30 % y un 40 %, y recortar a la mitad los costes anuales de mantenimiento.
5. Preguntas frecuentes
P1: ¿Cómo puede un taller de fabricación medir con precisión el consumo eléctrico de una punzonadora?
Instale un subcontador en línea dedicado o un registrador de energía con pinza en la alimentación eléctrica principal de la prensa para registrar los kWh por turno y por lote de piezas. Comparar los registros de consumo entre distintas aleaciones y espesores permite detectar rápidamente las configuraciones ineficientes.
P2: ¿Qué proporción del consumo energético total de una punzonadora corresponde al aire comprimido?
Los circuitos neumáticos utilizados para evacuar residuos, pulverizar lubricante sobre las herramientas y retirar piezas con aire suelen representar entre el 5 % y el 10 % del consumo energético total de la máquina. Reparar las fugas en los colectores y regular la presión de aire al mínimo nivel eficaz evita el derroche continuo del compresor.
P3: ¿Se justifica el mayor precio inicial de las punzonadoras energéticamente eficientes?
Para los talleres de fabricación con volúmenes medios y altos, la respuesta es un rotundo sí. Cuando las tarifas eléctricas industriales superan los 0,10 $ por kWh, el ahorro en la factura eléctrica y la reducción del mantenimiento hidráulico suelen compensar la diferencia de precio inicial en un plazo de 18 a 36 meses.
6. Conclusión y colaboración con JUGAO Reducir el consumo eléctrico del punzonado de chapa requiere combinar equilibradamente accionamientos de alta eficiencia, programación CAM inteligente y un mantenimiento riguroso de las herramientas. Al modernizar motores y accionamientos, optimizar la secuencia de punzonado y mantener afilados los filos de corte, su planta puede reducir considerablemente el gasto en kilovatios hora sin sacrificar la productividad ni la calidad del borde. ¿Quiere evaluar el rendimiento de su línea de prensas actual o conocer soluciones servoeléctricas de última generación? Póngase hoy mismo en contacto con el equipo de ingeniería de JUGAO. Le ayudaremos a identificar oportunidades de ahorro energético inmediatas y mejoras de alta rentabilidad adaptadas a sus objetivos de producción. |
Contáctenos