- tel:+86-13222111178
- email:info@ntjugao.com


Cambiar las matrices de una máquina curvadora de tubos puede parecer sencillo, pero una instalación incorrecta provoca numerosos problemas.
Cambiar las matrices de una máquina curvadora de tubos puede parecer sencillo, pero una instalación incorrecta provoca numerosos problemas.
En el taller de curvado de tubos, cambiar las matrices es una tarea casi diaria; cada vez que cambia el producto o se modifica el diámetro del tubo, es necesario sustituir las herramientas en consecuencia. Muchos operarios consideran que es una tarea rutinaria que podrían realizar con los ojos cerrados. Sin embargo, he sido testigo de innumerables problemas de calidad—como arrugas, aplastamiento, sujeción deficiente y ángulos de curvado inconsistentes—derivados de una instalación incorrecta de las matrices. Tras realizar comprobaciones, a menudo descubrimos que los programas y parámetros son correctos, pero la matriz está desalineada o no está bien bloqueada en su posición.
Cambiar las matrices es mucho más que sustituir una herramienta vieja por una nueva; afecta directamente a la calidad del curvado, la vida útil de las herramientas y la estabilidad de la máquina. Una instalación correcta garantiza una producción en serie fluida, mientras que una instalación incorrecta hace prácticamente imposible fabricar piezas conformes, por mucho tiempo que se dedique a realizar ajustes.
Cada tarea de curvado de tubos requiere una combinación de herramientas diferente.
Aunque dos tubos estén fabricados con el mismo material, las diferencias en el diámetro, el espesor de pared, el radio de curvado o la forma del producto requieren configuraciones de herramientas completamente distintas. Seleccionar las herramientas adecuadas garantiza que la máquina pueda guiar y sujetar el tubo de forma fiable, logrando ángulos de curvado uniformes y evitando someter las herramientas y el tubo a una tensión excesiva.
Por el contrario, unas herramientas incompatibles o instaladas incorrectamente pueden provocar problemas que van desde una mala calidad del curvado y elevados índices de desperdicio hasta un desgaste prematuro de las herramientas y paradas de la máquina. Desde el punto de vista de la gestión de la producción, unos cambios de herramientas eficientes son esenciales para maximizar la utilización del equipo y mantener una calidad constante del producto.
En primer lugar, familiarícese con las herramientas de la curvadora de tubos.
Antes de realizar un cambio, debe conocer la función de cada herramienta.
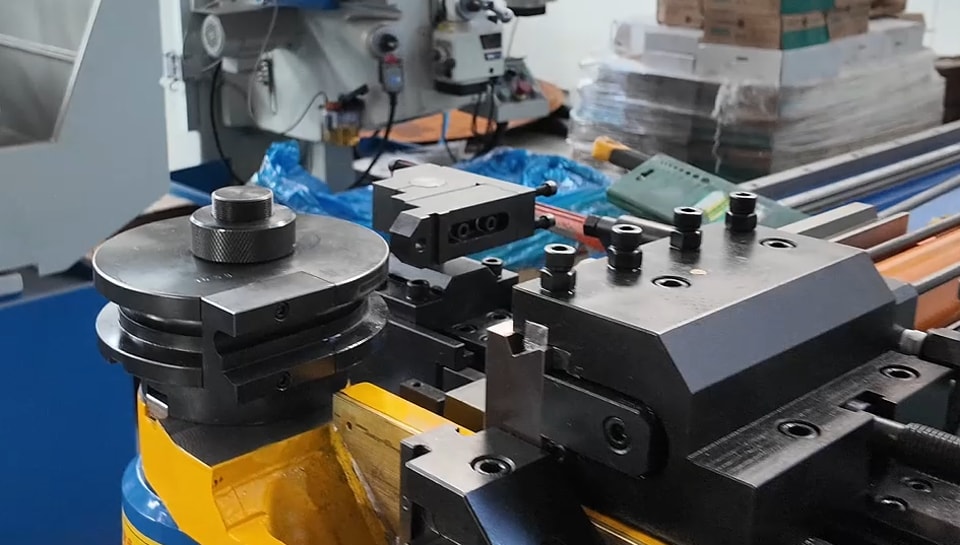
La matriz de curvado es la herramienta de conformado principal que determina el radio de curvado. Montada en el brazo de curvado, gira junto con este durante el proceso. Al seleccionar una matriz de curvado, sus dimensiones deben coincidir con el diámetro del tubo y el radio de curvado deseado.
La matriz de sujeción se encarga de mantener el tubo firmemente apoyado contra la matriz de curvado durante el ciclo de curvado. Una fuerza de sujeción estable evita que el tubo se deslice y garantiza la precisión de posicionamiento.
La matriz de presión sostiene la sección recta del tubo y controla el flujo del material. Un ajuste adecuado de la matriz de presión produce una deformación más uniforme y reduce el riesgo de formación de arrugas o aplastamiento excesivo.
Matrices antiarrugas y mandriles—aunque no son estándar en todas las máquinas—suelen ser necesarios para tubos de pared delgada o curvados de radio reducido. La matriz antiarrugas evita la formación de arrugas en el radio interior, mientras que el mandril sostiene el tubo desde el interior para minimizar el colapso.
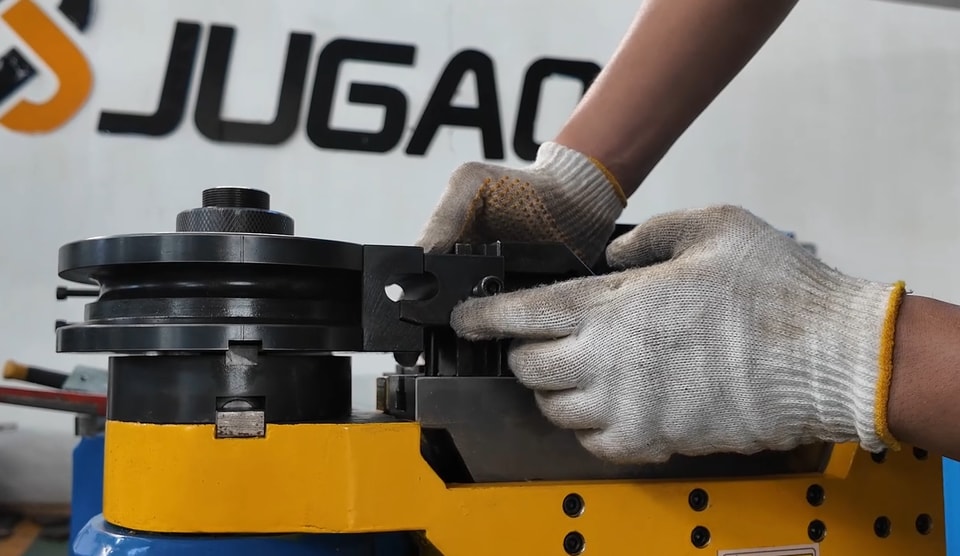
¿Cómo se seleccionan las herramientas adecuadas? No es un paso adicional del proceso de cambio, sino una parte integral del mismo.
Los operarios experimentados consideran la selección de herramientas parte del flujo de trabajo de cambio, no una tarea independiente y aislada. Antes de la instalación, verifique las siguientes especificaciones: diámetro exterior del tubo, espesor de pared, radio de curvado requerido, tipo de material y requisitos de producción.
Por ejemplo, un tubo de acero inoxidable de pared delgada y un tubo de acero al carbono del mismo diámetro pueden requerir configuraciones de herramientas completamente diferentes. Aunque el programa esté perfectamente elaborado, elegir las herramientas incorrectas seguirá dando lugar a un curvado defectuoso.
Detenga la máquina antes de comenzar el trabajo.
La máquina debe encontrarse en un estado seguro antes de cambiar las herramientas. Complete el ciclo de curvado actual, desplace los ejes a una posición segura, reúna las herramientas de repuesto necesarias, verifique sus especificaciones, póngase el equipo de protección individual (EPI) y asegúrese de que haya suficiente espacio de trabajo alrededor de la máquina.
Un recordatorio importante: las estructuras de las matrices, los mecanismos de bloqueo y los métodos de ajuste varían entre las curvadoras de tubos de distintos fabricantes. Los pasos siguientes solo sirven como guía general; al cambiar las herramientas, siga siempre el manual específico de su equipo o consulte directamente al servicio técnico del fabricante.
Una preparación minuciosa puede ahorrar mucho tiempo durante el cambio de matrices.
Antes de retirar la matriz usada, inspeccione la nueva para comprobar que no tenga abolladuras, arañazos ni un desgaste excesivo. A continuación, limpie cuidadosamente todas las superficies de montaje—eliminando virutas metálicas, polvo, óxido y restos de lubricante.
Estos detalles aparentemente menores pueden impedir que la matriz se asiente correctamente y provocar errores de alineación que comprometan directamente la calidad del tubo curvado. Los técnicos experimentados dedican tiempo adicional a limpiar e inspeccionar estas superficies, ya que saben que un posicionamiento preciso depende de unas zonas de contacto limpias.
Al manipular matrices pesadas, utilice equipos de elevación adecuados para garantizar tanto su seguridad personal como la protección de las superficies de precisión de la matriz.
Este es el proceso paso a paso para cambiar las herramientas:
Paso 1: Retire las herramientas usadas. Libere el mecanismo de bloqueo según el diseño de la máquina y retire con cuidado las herramientas instaladas. Durante la extracción, evite golpear o arrastrar las herramientas sobre superficies de precisión; cualquier daño puede reducir su vida útil y comprometer la precisión durante la siguiente instalación.
Paso 2: Limpie e inspeccione la zona de montaje. Después de retirar las herramientas usadas, limpie a fondo las superficies de montaje y compruebe si presentan daños o un desgaste anormal. Este sencillo paso garantiza que las nuevas herramientas se asienten correctamente y evita errores de posicionamiento inesperados.
Paso 3: Instale la nueva matriz de curvado. Móntela según el diámetro del tubo y el radio de curvado requeridos. Antes de apretarla, compruebe que la matriz esté correctamente asentada sobre la superficie de montaje y que no haya residuos debajo.
Paso 4: Instale la matriz de sujeción y la matriz de presión. Ambas deben permanecer correctamente alineadas con la matriz de curvado. Un posicionamiento preciso es fundamental, ya que trabajan conjuntamente durante el proceso de curvado. Una desalineación reduce la estabilidad de la sujeción y afecta a la calidad final del curvado.
Paso 5: Instale las demás herramientas según sea necesario. Si el proceso requiere una matriz antiarrugas o un mandril, instálelos y ajústelos de acuerdo con las especificaciones de la pieza. Cada aplicación puede requerir ajustes específicos de holgura, por lo que es necesario realizar un ajuste cuidadoso.
Paso 6: Apriete y verifique. Apriete todos los elementos de fijación y confirme que cada componente de las herramientas esté correctamente instalado antes de poner en marcha la máquina. Una inspección visual final en esta etapa puede evitar muchos problemas innecesarios durante la producción.
Después de cambiar las herramientas, realice un curvado de prueba antes de iniciar la producción en serie.
Cambiar las herramientas no significa que la producción pueda comenzar de inmediato. Los operarios experimentados realizan uno o varios curvados de prueba antes de iniciar la producción continua. Este proceso de verificación confirma que las nuevas herramientas están correctamente instaladas y alineadas, y que los movimientos de la máquina se ajustan a lo previsto.
Durante el curvado de prueba, preste atención a los siguientes aspectos: ángulo de curvado, radio de curvado, calidad de la superficie y posibles signos de aplastamiento, formación de arrugas o sujeción inestable del tubo.
Si surge algún problema, compruebe la alineación y la calidad de instalación de las herramientas antes de ajustar los parámetros de la máquina. A menudo, los pequeños errores de posicionamiento introducidos durante el cambio de herramientas son la causa real de los defectos de curvado.
Errores comunes durante el cambio de matrices
Instalar una matriz con especificaciones incorrectas, no limpiar las superficies de montaje, apretar los pernos de forma desigual, pasar por alto la alineación de la matriz y omitir los dobleces de prueba antes de iniciar la producción.
Aunque estos errores puedan parecer menores, pueden provocar ajustes repetidos, desperdicio de material o paradas inesperadas. Establecer procedimientos operativos estandarizados permite minimizar estos riesgos.
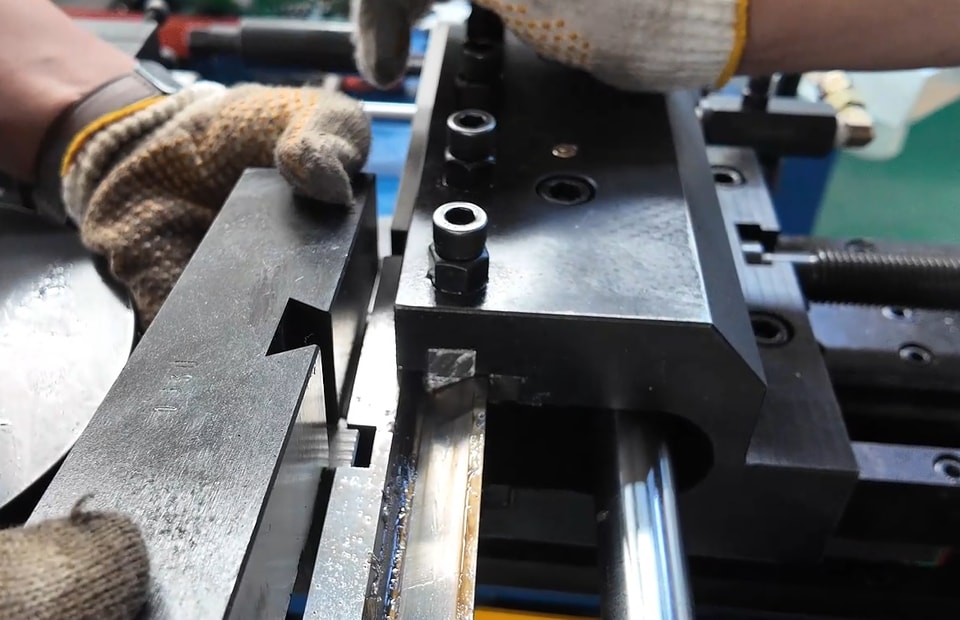
Las máquinas varían; no siga los tutoriales a ciegas.
La estructura de las matrices y los procedimientos de sustitución de las máquinas curvadoras de tubos varían según el fabricante y el modelo. Por lo tanto, los procesos de cambio de matrices mostrados en vídeos o descritos en tutoriales generales deben utilizarse únicamente como referencias técnicas.
Utilice siempre el equipo de acuerdo con el manual, verifique los procedimientos con el personal técnico, confirme la compatibilidad de la máquina antes de realizar ajustes y no modifique la configuración de la máquina sin autorización. Esto garantiza la seguridad y evita un mantenimiento inadecuado causado por las diferencias en el diseño de las máquinas.
Un mantenimiento rutinario adecuado puede reducir la frecuencia de cambio de matrices.
Un mantenimiento adecuado prolonga la vida útil de las matrices y minimiza la necesidad de cambiarlas. Entre las prácticas recomendadas se incluyen limpiar la matriz después de cada turno, aplicar un inhibidor de óxido durante el almacenamiento, inspeccionar periódicamente el desgaste, lubricar las superficies móviles de contacto cuando sea necesario, almacenar por separado los diferentes juegos de matrices y comprobar los elementos de fijación antes de iniciar la producción.
Estos hábitos ayudan a mantener la precisión del curvado y a reducir los costes operativos a largo plazo.
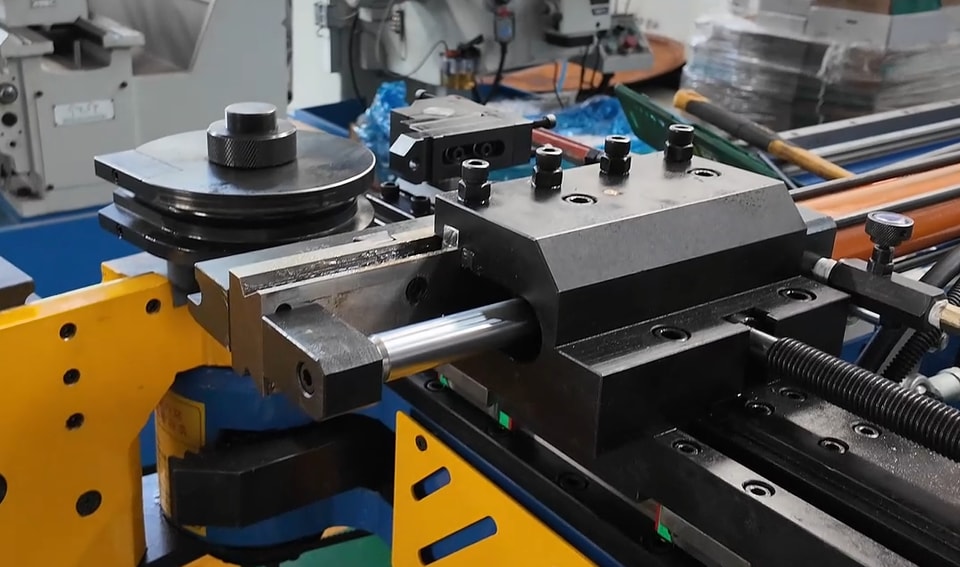
Contáctenos