- tel:+86-13222111178
- email:info@ntjugao.com


¿Cuáles son los fundamentos del corte por láser?
¿Cuáles son los fundamentos del corte por láser?
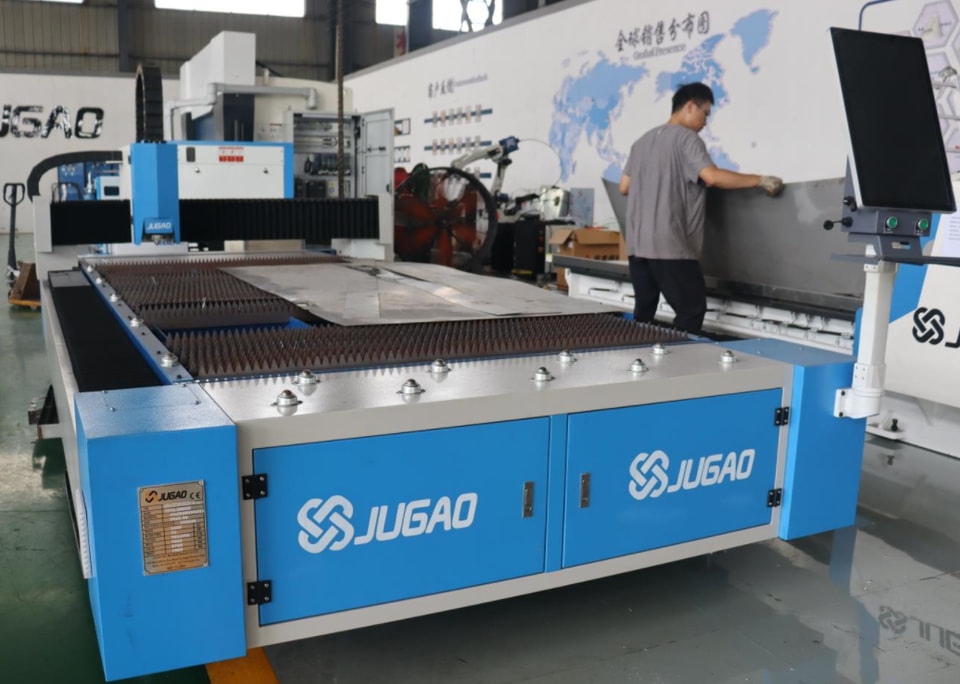
El principio básico del corte por láser es el procesamiento térmico mediante un haz láser focalizado de alta energía. Cuando el haz altamente concentrado incide sobre la superficie de la pieza, la zona irradiada alcanza temperaturas extremadamente altas de forma instantánea, lo que provoca que el material se funda o vaporice rápidamente. Una vez que el haz atraviesa por completo la pieza, comienza el proceso de corte: el láser sigue un contorno predefinido y funde continuamente el material a lo largo de su recorrido. Al mismo tiempo, un chorro de gas auxiliar expulsa los residuos fundidos de la zona de corte, creando una ranura estrecha—de anchura aproximadamente igual al diámetro del haz láser focalizado—lo que garantiza la precisión del corte.
I. Clasificación de los principales procesos de corte por láser
(i) Corte por fusión con oxígeno
El corte por fusión con oxígeno es el proceso estándar para trabajar acero con bajo contenido de carbono y utiliza oxígeno de alta pureza como gas auxiliar de corte. Durante la operación, el oxígeno se presuriza hasta un máximo de 6 bar y se inyecta a gran velocidad en la ranura de corte. El acero—precalentado por el láser—experimenta una intensa reacción de oxidación exotérmica con el oxígeno a alta presión. Esto libera una cantidad considerable de energía térmica (hasta cinco veces la energía del propio láser), lo que facilita enormemente la fusión y eliminación del material y mejora eficazmente la eficiencia y la estabilidad del corte en chapas gruesas.
(ii) Corte por fusión
El corte por fusión es un proceso habitual para cortar metales y también es adecuado para materiales no metálicos fusibles, como la cerámica. Este proceso utiliza gases inertes—como nitrógeno o argón—a presiones de entre 2 y 20 bar. Debido a la estabilidad química de los gases inertes, estos no reaccionan con el metal fundido en el corte; el gas a alta presión simplemente expulsa los residuos fundidos por la parte inferior. Además, protege la superficie de corte de la atmósfera, evita la oxidación y garantiza un acabado liso y limpio.
(iii) Corte por aire comprimido
El corte por aire comprimido se utiliza principalmente para procesar rápidamente materiales de chapa fina. Al comprimir aire común hasta 5–6 bar, se genera un chorro eficaz a alta presión que expulsa el metal fundido del corte. Como el aire contiene aproximadamente un 80 % de nitrógeno—que proporciona propiedades de protección inerte—el corte por aire comprimido es, en esencia, una modalidad de corte por fusión. Ofrece bajos costes de procesamiento y una alta eficiencia, por lo que resulta ideal para aplicaciones que requieren una precisión estándar en chapas finas.
(IV) Corte asistido por plasma
Con los parámetros de proceso adecuados, durante el corte por fusión se forma una nube de plasma en la zona de la ranura. Esta nube está compuesta por una mezcla de vapor metálico ionizado y gas auxiliar ionizado. La nube de plasma absorbe eficazmente la energía del láser de CO₂ y la transmite rápidamente a la pieza, lo que mejora la eficiencia del acoplamiento energético, acelera la fusión del material y aumenta considerablemente la velocidad de corte. Por ello, este proceso también se conoce como corte por plasma de alta velocidad.
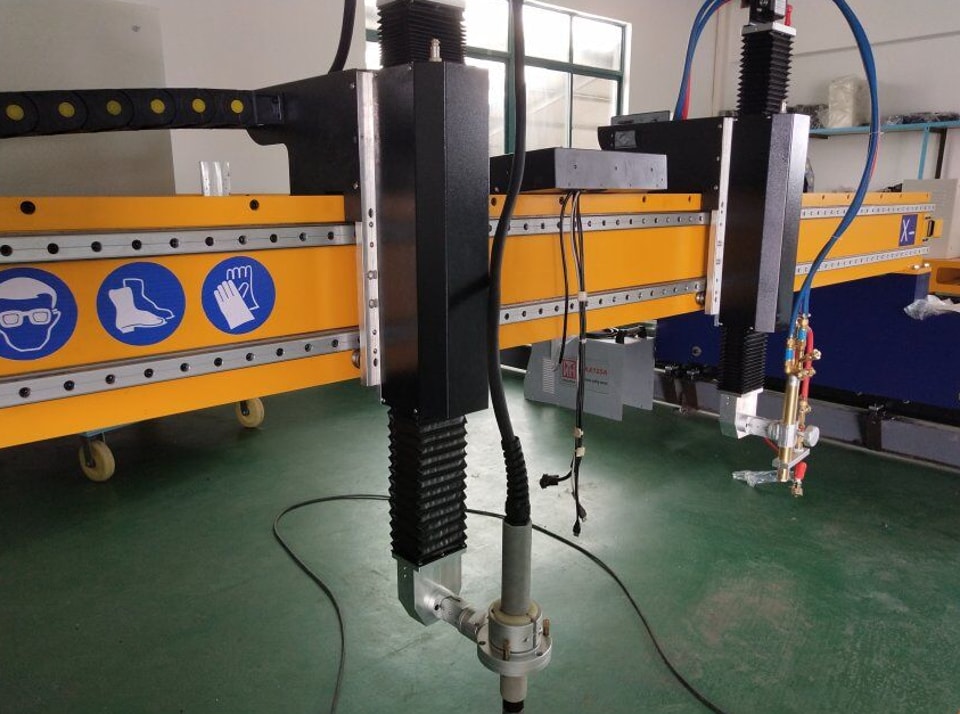
Es importante señalar que las nubes de plasma son transparentes a las longitudes de onda de los láseres de estado sólido y no favorecen la absorción ni la conversión de energía. Por tanto, el corte asistido por plasma solo es compatible con sistemas láser de CO₂ ₂.
(V) Corte por vaporización
El corte por vaporización se basa en vaporizar y eliminar directamente el material, lo que minimiza la conducción de calor hacia las zonas circundantes y prácticamente evita la deformación térmica. Con un láser de CO de onda continua₂ ₂ se puede realizar un corte por vaporización de precisión en materiales con baja capacidad térmica, alta absorción de luz y que no se funden—como películas de plástico, madera, papel y espuma.
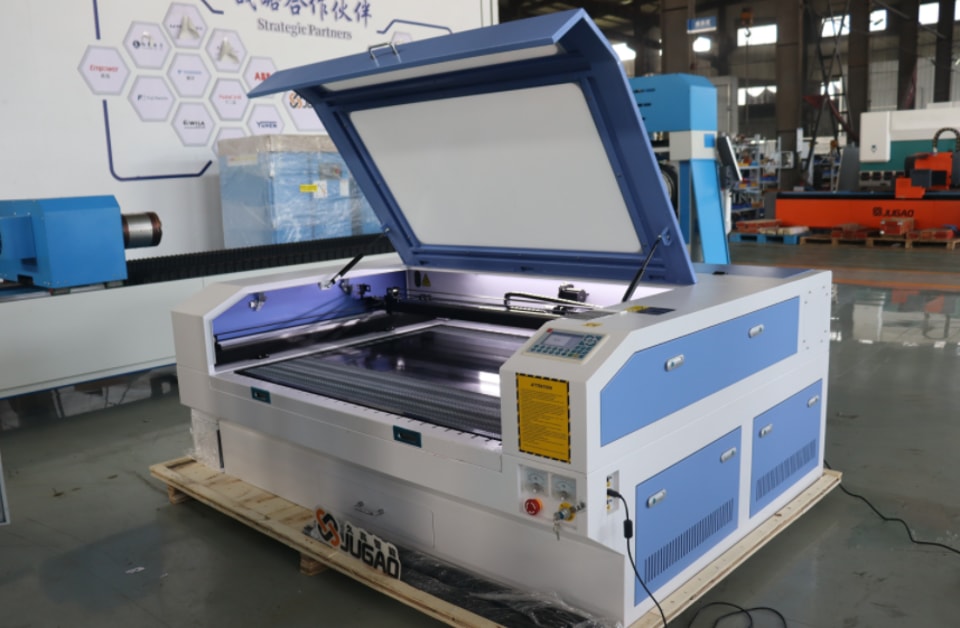
Gracias a los avances en la tecnología láser de pulsos ultracortos, el corte por vaporización se ha extendido también a los materiales metálicos. Los electrones libres del metal absorben rápidamente la energía láser y experimentan un aumento brusco de temperatura. El uso de pulsos ultracortos de picosegundos evita que el láser interactúe con partículas fundidas o plasma durante el proceso; en su lugar, el material se sublima y elimina directamente antes de que el calor pueda propagarse a las zonas circundantes. Este proceso no genera efectos térmicos, fusión ni rebabas, y permite realizar cortes de altísima precisión sin daños térmicos.
II. Parámetros clave del proceso de corte por láser
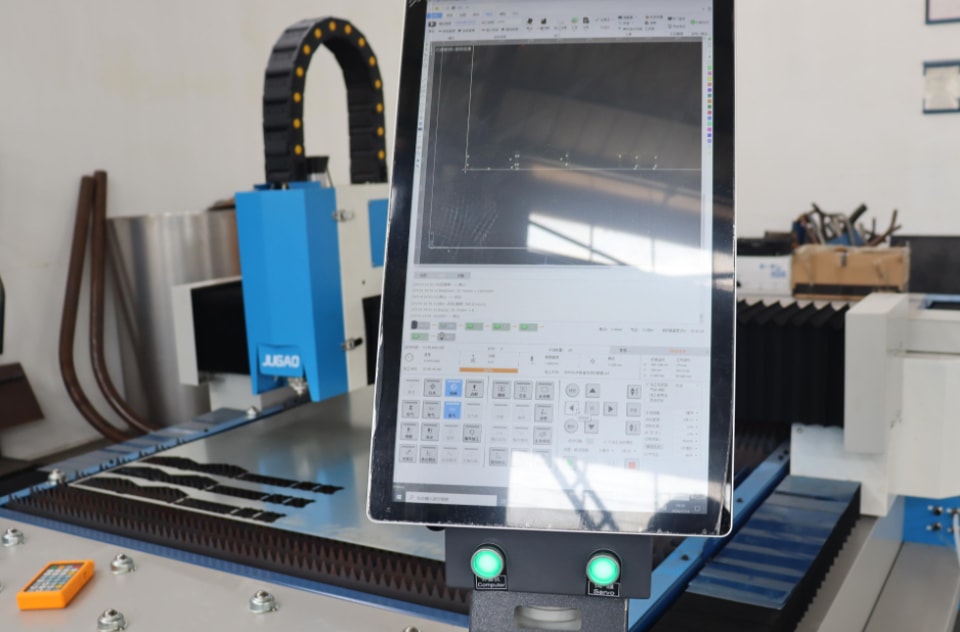
Los resultados, la precisión y la calidad del corte por láser dependen de una combinación de parámetros. Algunos vienen determinados por la fuente láser y las capacidades del hardware de la máquina, mientras que otros pueden ajustarse con flexibilidad según el material y los requisitos específicos del proceso. Los principales parámetros ajustables son:
(I) Grado de polarización
El grado de polarización indica la eficiencia de conversión y aprovechamiento de la energía láser. Los equipos industriales estándar suelen ofrecer un grado de polarización de aproximadamente el 90 %, un valor que satisface las necesidades de la gran mayoría de las aplicaciones de corte de alta precisión.
(II) Diámetro del punto focal
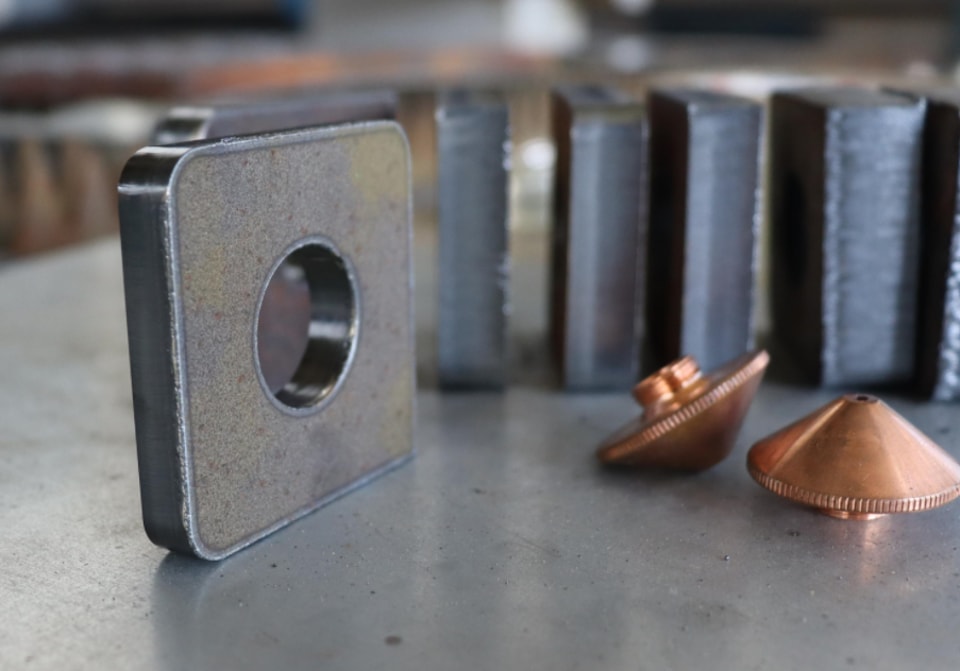
El diámetro del punto focal determina directamente el ancho de la ranura de corte y puede ajustarse cambiando la lente de enfoque por otra de distinta distancia focal. Un punto focal de menor diámetro produce una ranura más estrecha y una mayor precisión de corte, por lo que es adecuado para fabricar piezas pequeñas de precisión y contornos complejos.
(III) Posición del foco
La posición del foco influye directamente en el diámetro del punto láser y la distribución de la densidad de potencia sobre la superficie de la pieza, y también determina la forma del corte. Es un parámetro fundamental para controlar la lisura y la perpendicularidad de la superficie de corte, y debe calibrarse con precisión según el grosor y el tipo de material.
(IV) Potencia del láser
La potencia del láser debe ajustarse con precisión a la técnica de procesamiento, el tipo de material y el grosor de la chapa. Durante el proceso, la densidad de potencia sobre la superficie de la pieza debe superar el umbral de procesamiento del material para garantizar una fusión y vaporización estables y evitar problemas como cortes incompletos o intermitentes.
(V) Modo de funcionamiento
Los láseres funcionan principalmente en modo continuo o pulsado. El modo de onda continua (CW) es adecuado para el corte de contornos estándar en metales y plásticos convencionales (con grosores de milímetros a centímetros) y ofrece un procesamiento estable y eficiente. El modo pulsado de baja frecuencia se utiliza principalmente para perforar chapas y cortar contornos con una precisión muy alta, ya que limita eficazmente la zona afectada por el calor.
(VI) Velocidad de corte
La velocidad de corte debe ajustarse y coordinarse dinámicamente con la potencia del láser. Una velocidad excesiva impide que el material se funda lo suficiente y puede dejar el corte incompleto; una velocidad demasiado baja provoca acumulación de calor y defectos como superficies de corte rugosas, rebabas y deformación térmica.
(VII) Diámetro de la boquilla
El diámetro de la boquilla determina el caudal y el patrón de flujo del gas auxiliar, por lo que es un parámetro clave para eliminar la escoria. Las chapas más gruesas necesitan una zona de cobertura mayor del gas auxiliar, lo que requiere una boquilla de mayor diámetro para retirar por completo los residuos fundidos. (VIII) Pureza y presión del gas
El oxígeno y el nitrógeno son los gases auxiliares más utilizados en el corte por láser, y su pureza y presión determinan directamente la calidad del borde de corte. El corte por llama utiliza oxígeno como gas auxiliar y requiere una pureza del 99,95 %; cabe destacar que la presión de oxígeno necesaria disminuye a medida que aumenta el grosor de la chapa. El corte por fusión emplea nitrógeno como gas auxiliar, con una pureza estándar del 99,995 % (idealmente, del 99,999 %). Para cortar chapas de acero gruesas, se necesita una presión de nitrógeno mayor para mejorar la eliminación de la escoria y evitar la oxidación.
III. Uso de bibliotecas de parámetros de proceso
En las primeras etapas del desarrollo de la tecnología de corte por láser, los operarios debían calibrar los parámetros del proceso mediante repetidas pruebas de corte—un proceso laborioso que exigía una curva de aprendizaje pronunciada. Hoy en día, los sistemas de control de corte por láser más extendidos incorporan bases de datos de parámetros estandarizados. Estas bases de datos ofrecen parámetros preestablecidos—como la potencia del láser, la velocidad de corte, la presión del gas y la posición del foco—adaptados a distintos tipos y grosores de material. Gracias a estas bibliotecas estandarizadas, incluso los operarios sin conocimientos especializados pueden configurar rápidamente el equipo e iniciar la producción, lo que reduce considerablemente las barreras operativas y mejora la uniformidad del procesamiento.
IV. Criterios de evaluación de la calidad del corte por láser
La calidad de las piezas acabadas mediante corte por láser se evalúa combinando varios indicadores, que se clasifican en criterios de inspección visual y mediciones de precisión con instrumentos. Los defectos visuales—como rebabas, hendiduras y estrías de corte—pueden detectarse a simple vista, mientras que las medidas de precisión—como la perpendicularidad del corte, la rugosidad superficial y la anchura de la ranura de corte—requieren instrumentos de medición profesionales. Además, factores como los depósitos superficiales, las marcas de corrosión, el tamaño de la zona afectada por el calor (ZAC) y la deformación general de la pieza sirven como indicadores clave para evaluar la calidad del producto terminado.
V. Perspectivas de aplicación en la industria
En comparación con métodos tradicionales como el cizallado mecánico, el corte por llama y el corte por plasma, el corte por láser ofrece numerosas ventajas—entre ellas, una gran precisión, una deformación térmica mínima, compatibilidad con una amplia variedad de materiales, flexibilidad de procesamiento y una calidad uniforme del producto—lo que lo convierte en un proceso esencial para la fabricación de precisión moderna. Actualmente, esta tecnología se utiliza ampliamente en sectores como la fabricación de productos metálicos, los componentes de automoción, la industria aeroespacial, el procesamiento de chapa y la publicidad y decoración. A medida que la tecnología láser siga evolucionando, mejorarán aún más la eficiencia, la precisión y la adaptabilidad del procesamiento, lo que abrirá nuevas posibilidades de aplicación e impulsará el crecimiento del sector.
Contáctenos