- tel:+86-13222111178
- email:info@ntjugao.com


Solución rápida de problemas de presión del gas auxiliar en máquinas de corte láser JUGAO
Solución rápida de problemas de presión del gas auxiliar en máquinas de corte láser JUGAO
Tabla de contenidos
1. El papel fundamental de la presión del gas en las operaciones de corte por láser
2. Principales causas de las anomalías en la presión del gas auxiliar de JUGAO
○ Presión de salida insuficiente en la fuente de suministro de gas
○ Fugas en las tuberías de gas y los racores de conexión
○ Elementos filtrantes de gas obstruidos
○ Válvulas reguladoras de presión averiadas
○ Boquilla o canales internos de flujo de gas parcialmente obstruidos
3. Procedimiento de diagnóstico paso a paso para solucionar problemas de presión del gas
○ Paso 1: Inspeccionar la fuente original de suministro de gas
○ Paso 2: Leer y comparar las lecturas de todos los manómetros
○ Paso 3: Realizar una prueba integral de estanqueidad del sistema
○ Paso 4: Examinar el estado de funcionamiento de los filtros de gas
○ Paso 5: Realizar una inspección visual de la boquilla de corte por láser
○ Paso 6: Evaluar el rendimiento real de los reguladores de presión
4. Reglas de mantenimiento preventivo para un suministro estable de gas auxiliar
○ Establecer procedimientos normalizados de inspección periódica
○ Implementar el reemplazo oportuno de los cartuchos filtrantes
○ Mantener las boquillas de corte completamente limpias
○ Supervisar los datos de consumo de gas en tiempo real
5. Síntomas de advertencia habituales de las averías de presión del gas
6. Preguntas técnicas frecuentes
7. Conclusión final
La presión anómala del gas auxiliar es una de las averías frecuentes que afectan negativamente al acabado del procesamiento, la productividad del taller y la estabilidad operativa de las máquinas de corte por láser JUGAO. Si observa una fuerte acumulación de escoria, una penetración parcial de las chapas, superficies de corte ásperas o un rendimiento de corte irregular, es muy probable que la causa subyacente sea una presión del gas auxiliar inestable o insuficiente. Esta guía técnica presenta métodos prácticos para diagnosticar fallos relacionados con el gas en los equipos láser JUGAO, analiza las principales fuentes de averías y ofrece soluciones aplicables para recuperar un rendimiento de mecanizado óptimo. Tanto si trabaja como operador de primera línea, técnico de mantenimiento o supervisor de producción, este documento le ayudará a reducir las horas de parada no planificadas y a mantener una calidad de corte uniforme en la fabricación diaria.
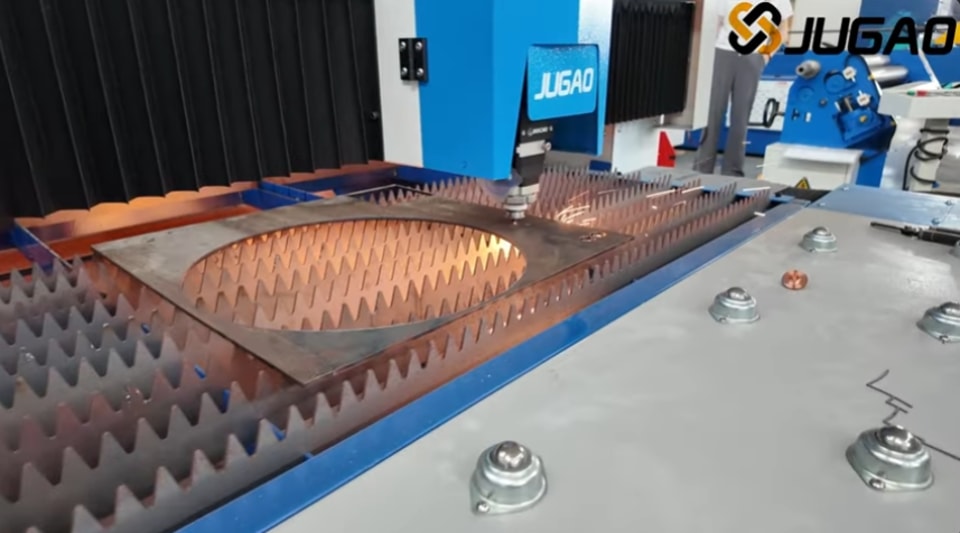
El papel fundamental de la presión del gas en las operaciones de corte por láser
El gas de proceso auxiliar desempeña varias funciones esenciales durante el corte por láser: expulsa el metal fundido de las ranuras de corte, enfría las zonas locales de procesamiento a alta temperatura y protege las lentes ópticas internas frente a la contaminación por salpicaduras.
Si la presión del gas desciende por debajo del umbral especificado por fábrica, aparecerán diversos defectos de procesamiento no deseados:
• Fuerte acumulación de rebabas y escoria en los bordes de la pieza
• El material no se puede penetrar completamente durante el corte
• Aparecen marcas de quemado en las secciones transversales de corte
• Disminuye la velocidad máxima de corte alcanzable
• Se deteriora la uniformidad dimensional de las piezas acabadas
• La boquilla se contamina con residuos fundidos con mayor frecuencia
Reconocer estos síntomas de advertencia habituales sienta las bases para diagnosticar eficazmente los problemas de presión del gas.
Principales causas de las anomalías en la presión del gas auxiliar de JUGAO
Presión de salida insuficiente en la fuente de suministro de gas
La causa más directa es una presión de salida insuficiente en el extremo de suministro de gas. Las botellas de gas vacías, los compresores de aire defectuosos o las unidades generadoras de gas inestables reducirán la presión suministrada a la máquina de corte por láser JUGAO. Los técnicos deben verificar los datos de presión de la fuente antes de revisar los componentes posteriores.
Fugas en las tuberías de gas y los racores de conexión
Las fugas de gas consumen presión antes de que el flujo de aire llegue al cabezal de corte por láser.
Las ubicaciones habituales propensas a fugas incluyen:
• Uniones de conexión de las mangueras flexibles
• Componentes de los acoplamientos de conexión rápida
• Interfaces de montaje de las válvulas solenoides
• Puntos de montaje de los reguladores de presión
• Conjuntos de colectores de distribución de gas
Incluso los puntos de fuga más pequeños pueden generar efectos negativos evidentes, especialmente en condiciones de corte a alta presión.
Elementos filtrantes de gas obstruidos
Los filtros de gas están diseñados para retener la humedad, la neblina de aceite y las impurezas sólidas presentes en los circuitos de gas.
A medida que se acumulan las horas de funcionamiento, el interior del filtro se obstruye con contaminantes, lo que genera resistencia al flujo y pérdida de presión. Los cartuchos de filtro sucios contribuyen considerablemente a la inestabilidad del suministro de gas de asistencia.
Válvulas reguladoras de presión averiadas
Los reguladores de presión se encargan de ajustar la presión de salida suministrada al equipo láser.
Un regulador de presión dañado puede presentar los siguientes síntomas:
• Suministro de una presión inferior al valor objetivo preestablecido
• Variaciones evidentes de presión durante los ciclos de procesamiento
• Imposibilidad de mantener estable la presión ajustada
Una fluctuación pronunciada en los manómetros requiere una inspección inmediata de los conjuntos de reguladores.
Boquilla o canales internos de flujo de gas parcialmente obstruidos
La escoria fundida y los residuos metálicos proyectados pueden obstruir parcialmente los orificios de la boquilla o los conductos internos de gas.
En estas circunstancias, la lectura de la presión de entrada sigue pareciendo normal, pero el caudal de gas efectivo y la presión real ejercida sobre la zona de corte resultan insuficientes.
Procedimiento de diagnóstico paso a paso para solucionar problemas de presión del gas
Paso 1: Inspeccionar la fuente original de suministro de gas
Comience el diagnóstico desde el origen del suministro de gas.
Para sistemas de suministro de gas mediante cilindros:
• Confirme la presión residual dentro de los cilindros de gas
• Verifique el estado de apertura o cierre de las válvulas de los cilindros
• Descartе que los cilindros de gas estén casi agotados
Para generadores de gas o compresores de aire instalados en las instalaciones:
• Compruebe la presión de trabajo en tiempo real
• Compruebe si aparece alguna señal de alarma
• Confirme que la salida continua de gas sea estable
Registre todas las lecturas de presión para realizar posteriormente un análisis comparativo.
Paso 2: Leer y comparar las lecturas de todos los manómetros
Compruebe todos los manómetros distribuidos a lo largo de la tubería completa de suministro de gas.
Compare los siguientes valores:
• Presión inicial en la fuente de gas
• Presión de salida después del regulador de presión
• Presión de entrada recibida por la máquina láser JUGAO
Una caída de presión considerable entre dos puntos de medición indica una obstrucción del flujo o una fuga de gas en este tramo de la tubería.
Paso 3: Realizar una prueba integral de estanqueidad del sistema
Aplique un líquido detector de fugas o utilice un detector electrónico profesional de fugas.
Concéntrese en inspeccionar los siguientes puntos:
• Uniones roscadas de las tuberías
• Puntos de conexión de las mangueras flexibles
• Racores instalados en los reguladores de presión
• Conjuntos de válvulas solenoides
Repare todos los puntos de fuga detectados antes de continuar con los siguientes pasos del diagnóstico.
Paso 4: Examinar el estado de funcionamiento de los filtros de gas
Desmonte las unidades de filtrado de gas para realizar una inspección física.
Compruebe si se presentan las siguientes condiciones:
• Acumulación de polvo y partículas dentro de la carcasa del filtro
• Contaminación por humedad condensada
• Sedimentos residuales de aceite
Sustituya los elementos filtrantes obstruidos siguiendo los requisitos oficiales de mantenimiento de JUGAO.
Paso 5: Realizar una inspección visual de la boquilla de corte por láser
Una boquilla dañada o muy contaminada distorsionará el patrón de flujo del gas.
Compruebe si hay:
• Proyecciones solidificadas adheridas a la abertura de la boquilla
• Deformación de la punta de la boquilla
• Abrasión grave de la superficie
• Obstrucción parcial de la abertura
Realice la limpieza o instale una boquilla original JUGAO completamente nueva, según sea necesario.
Paso 6: Evaluar el rendimiento real de los reguladores de presión
Ajuste el mando del regulador de presión y observe la variación en el manómetro.
Un regulador de presión que funcione correctamente debe presentar las siguientes características:
• Respuesta fluida al ajuste manual
• Mantiene estable la presión de salida en condiciones de trabajo dinámicas
• El valor de presión recupera rápidamente la estabilidad después de un cambio en el caudal
Sustituya los componentes defectuosos del regulador si la presión no puede mantenerse estable.
Reglas de mantenimiento preventivo para un suministro estable de gas auxiliar
Establecer procedimientos normalizados de inspección periódica
Se recomienda encarecidamente inspeccionar semanalmente los componentes del sistema de gas.
El alcance de la inspección incluye:
• Estado de funcionamiento del manómetro
• Rendimiento operativo del regulador
• Acumulación de suciedad en el interior de los elementos filtrantes
• Grado de envejecimiento de las mangueras de gas
• Estado de apertura y cierre de las distintas válvulas
Las inspecciones rutinarias ayudan a detectar posibles riesgos mucho antes de que interfieran con la producción normal.
Implementar el reemplazo oportuno de los cartuchos filtrantes
Un número considerable de fallos de presión del gas se debe a un mantenimiento deficiente de los filtros.
Siga los ciclos de sustitución recomendados por JUGAO y mantenga suficientes elementos filtrantes de repuesto en stock.
Mantener las boquillas de corte completamente limpias
Limpie las boquillas al inicio y al final de cada turno de producción.
Las boquillas limpias garantizan un flujo de gas uniforme y resultados de corte fiables.
Supervisar los datos de consumo de gas en tiempo real
Un aumento repentino del consumo de gas suele indicar una fuga oculta o un deterioro del rendimiento del sistema. Registrar las tendencias de consumo de gas permite identificar a tiempo las averías en desarrollo.
Síntomas de advertencia habituales de las averías de presión del gas
Preste atención a estas manifestaciones anómalas típicas:
• Bordes de corte ásperos e irregulares
• Excesiva formación de escoria y rebabas
• La pieza no se puede cortar por completo
• Reducción de la velocidad máxima de avance de corte
• La boquilla se contamina con mucha frecuencia
• El sistema activa mensajes de alarma relacionados con la presión del gas
• Calidad de procesamiento inestable entre las piezas de un mismo lote
La identificación temprana de estas señales puede evitar costosas paradas de producción.
Preguntas técnicas frecuentes
P1: ¿Qué avería se produce con mayor frecuencia en los sistemas de presión del gas de corte por láser?
Los problemas más habituales son una presión efectiva insuficiente del gas debido a fugas en las tuberías, cartuchos filtrantes obstruidos y reguladores de presión averiados.
P2: ¿La baja presión del gas de asistencia afecta negativamente a la calidad del corte?
Por supuesto. Una presión de gas insuficiente provoca defectos de rebaba, penetración de corte incompleta, un acabado deficiente de los bordes y una disminución de la eficiencia general de producción.
P3: ¿Cuál es la frecuencia recomendada de inspección de todo el sistema de suministro de gas?
Realice una inspección semanal mediante muestreo y un mantenimiento integral del sistema cada mes. Ajuste adecuadamente el intervalo según la carga operativa diaria real de la máquina de corte láser JUGAO.
Conclusión final
El diagnóstico rápido de las anomalías en la presión del gas auxiliar es fundamental para mantener el acabado del corte, la capacidad de producción y la fiabilidad de las máquinas de corte láser JUGAO. Mediante una inspección ordenada de la fuente de gas, los manómetros, los reguladores, los filtros, las tuberías y las boquillas, el personal de mantenimiento puede localizar las causas raíz y restablecer el funcionamiento normal del sistema con un tiempo de inactividad mínimo.
Las inspecciones programadas y el mantenimiento preventivo proactivo son la mejor manera de evitar que las fallas relacionadas con la presión del gas interrumpan los procesos de fabricación. Si se producen fallas persistentes en el sistema de gas y necesita asistencia técnica profesional, no dude en ponerse en contacto con el equipo de soporte técnico de JUGAO para recibir asesoramiento especializado y orientación para la resolución de problemas.
Contáctenos