- tel:+86-13222111178
- email:info@ntjugao.com



¿Qué causa el ruido de las punzonadoras y cómo reducirlo?
¿Qué causa el ruido de las punzonadoras y cómo reducirlo?
Índice
1. Principio de funcionamiento
2. Medidas para controlar el ruido de las prensas punzonadoras
• Reducción del ruido en la fuente
• Aislamiento acústico a lo largo de la vía de transmisión
• Uso de materiales antivibratorios y fonoabsorbentes
3. Conclusión
El exceso de ruido sigue siendo un problema persistente en las plantas de fabricación de chapa metálica. Saber cómo reducir el ruido de una prensa punzonadora va mucho más allá de la comodidad del operario: es esencial para cumplir la normativa de salud laboral y seguridad en el trabajo. Por lo general, este ruido molesto se debe a las resonancias estructurales, las colisiones metálicas a alta velocidad durante el cizallado y unos ajustes deficientes de la prensa. A continuación, presentamos métodos de ingeniería probados en planta para reducir los niveles de ruido en el taller, proteger el bienestar del personal y mantener las líneas de producción en plena eficiencia.
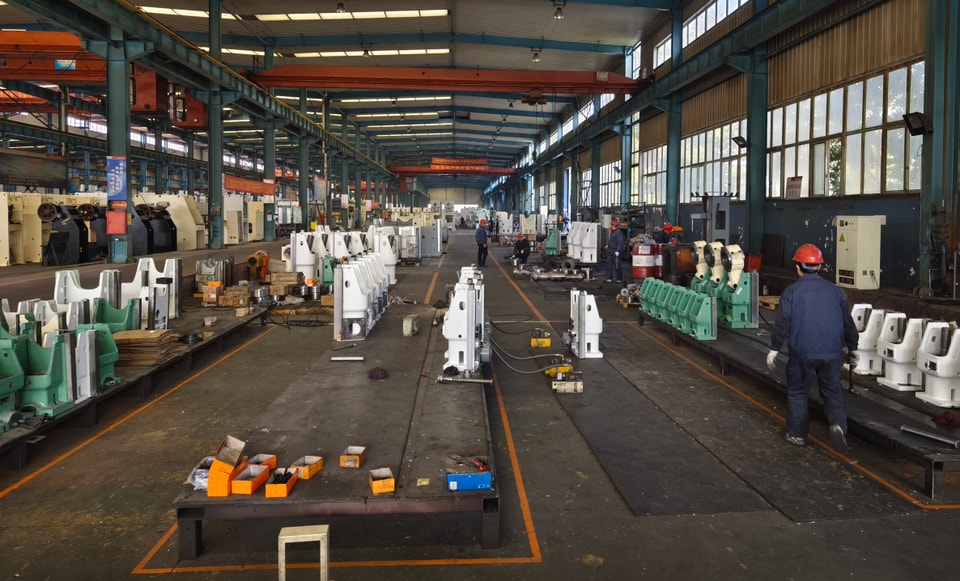
En esencia, una punzonadora funciona como una prensa mecánica o hidráulica. En la fabricación industrial, el estampado de chapa ofrece importantes ventajas frente al mecanizado convencional por arranque de material: ahorra materia prima y energía eléctrica, permite ciclos rápidos, requiere una formación sencilla para los operarios y produce geometrías complejas mediante matrices especiales que el fresado o el torneado no pueden reproducir. Por ello, la tecnología de estampado sigue extendiéndose a nuevos sectores de fabricación.
Los procesos de estampado se centran principalmente en chapas metálicas planas. Al combinar la prensa con herramientas especializadas, los fabricantes realizan operaciones de corte de piezas, punzonado, conformado, embutición profunda, recorte de bordes, corte fino, acuñado, remachado y extrusión en frío. Estos componentes estampados se utilizan tanto en productos cotidianos como en equipos avanzados: desde interruptores de pared, enchufes, utensilios de cocina y armarios hasta chasis de ordenador, conjuntos aeroespaciales y sistemas de defensa.
Principio de funcionamiento
En esencia, una prensa punzonadora mecánica convierte la energía cinética de rotación en un movimiento vertical alternativo. El motor de accionamiento principal hace girar un volante de gran masa y, al acoplarse el embrague, el par se transmite a través de los engranajes reductores, el cigüeñal (o eje excéntrico) y la biela, que impulsa la corredera verticalmente. Todos los componentes giratorios, desde el motor hasta la biela, siguen una trayectoria circular.
Para transformar el movimiento giratorio en el desplazamiento rectilíneo de la corredera, los ingenieros incorporan una articulación entre la biela y la corredera. Por lo general, las prensas utilizan una rótula esférica o un pasador cilíndrico para convertir la rotación en fuerza lineal. Al descender, el punzón ejerce presión sobre la chapa hasta superar su límite elástico y provocar una deformación plástica que permite obtener las formas y tolerancias exactas de la pieza.
Para lograr cortes y conformados limpios, se necesita un conjunto de troqueles ajustado, compuesto por un punzón superior y una matriz inferior, con la chapa situada entre ambos y sometida a una fuerza controlada. La rígida estructura de la prensa absorbe y estabiliza las intensas fuerzas de reacción ascendentes que se generan cuando se fractura el material.
Entre las máquinas habituales de taller, las prensas punzonadoras se encuentran entre las más ruidosas. En las zonas de estampado en funcionamiento, los niveles de ruido ambiental suelen alcanzar entre 90 y 110 dB(A), lo que supone un grave riesgo auditivo para el personal cercano y genera molestias acústicas en las instalaciones circundantes.
Medidas para controlar el ruido de las prensas punzonadoras
1. Reducción del ruido en la fuente
La forma más eficaz de reducir el ruido del estampado es eliminar las vibraciones y la energía de impacto directamente en su origen:
• Elegir prensas de diseño silencioso:Al seleccionar nuevos equipos de producción dentro del presupuesto disponible, dé prioridad a prensas modernas con estructuras y sistemas de accionamiento diseñados para funcionar con menos ruido.
• Optimizar la geometría y la holgura de las herramientas:Al diseñar las herramientas, a menudo se pasa por alto su comportamiento acústico. Ajustar correctamente la holgura radial entre el punzón y la cavidad de la matriz puede reducir el ruido en unos 5 dB(A). Además, sustituir los punzones de cara plana por perfiles escalonados o filos de corte inclinados distribuye la carga de corte y reduce el ruido otros 5 a 10 dB(A), aunque los contornos complejos de las piezas pueden aumentar la dificultad de mecanizado de la matriz. Los extractores de poliuretano y los amortiguadores internos también ayudan a suavizar el impacto durante el retorno.
• Ajustar las tolerancias del mecanismo biela-manivela:Las prensas mecánicas utilizan mecanismos de biela-manivela, en los que los ajustes flojos provocan golpes metálicos. Instalar los rodamientos según las especificaciones de precarga del fabricante y mantener tolerancias de montaje estrictas evita los impactos por holgura. Si el desgaste ha aumentado las holguras, el uso de lubricantes de mayor viscosidad en los apoyos de los rodamientos mejora la amortiguación de la película lubricante y reduce el ruido durante la marcha en vacío.
• Mejorar el diseño del embrague y del tren de engranajes:La adaptación de prensas inclinables de bastidor abierto (OBI) o de montantes rectos, sustituyendo los embragues mecánicos rígidos por embragues de fricción neumáticos, elimina los fuertes golpes durante el acoplamiento. Asimismo, reemplazar los engranajes rectos del tren de accionamiento por engranajes helicoidales o de espina de pescado de precisión prácticamente elimina el zumbido del engrane.
• Usar matrices con filos de corte inclinados:Sustituir las caras de corte planas por filos biselados o inclinados permite que el punzón corte la chapa progresivamente, en lugar de impactar todo el perímetro a la vez. Al prolongar el tiempo de cizallado, se reduce la fuerza máxima del impacto. La reducción del ruido depende del ángulo del bisel: una inclinación de entre 3° y 10° suele ofrecer el mejor equilibrio entre reducción acústica y durabilidad de la herramienta.
• Encerrar los accionamientos giratorios y la zona de la matriz:Instalar carcasas acústicas rígidas sobre el volante y el tren superior de engranajes bloquea el ruido mecánico en su origen. Los motores de alta potencia se benefician de cubiertas acústicas específicas, parciales o completas. En torno a la mesa inferior y la zona de trabajo de la matriz, la instalación de resguardos móviles o cabinas transparentes de aislamiento acústico con revestimiento interior de espuma fonoabsorbente reduce considerablemente el ruido de impacto del punzonado.
2. Aislamiento acústico a lo largo de la vía de transmisión
Si las modificaciones en la fuente no bastan para reducir el ruido hasta niveles seguros, interrumpir la propagación del sonido por el aire antes de que llegue a los trabajadores es una medida fiable y probada:
• Bafles suspendidos y absorción acústica en paredes:Colgar bafles acústicos del techo o revestir las paredes de hormigón del taller con paneles fonoabsorbentes evita que las ondas sonoras reverberen en la nave y suele reducir el ruido ambiental del taller en unos 6 dB(A).
• Barreras acústicas localizadas:Colocar pantallas móviles y fonoabsorbentes alrededor de las prensas más ruidosas protege los puestos de trabajo cercanos y las zonas de operación, con una reducción localizada de unos 8 dB(A).
• Cabinas acústicas completamente cerradas:En las líneas de estampado continuo de alta velocidad, encerrar toda la prensa en una cabina acústica modular puede reducir el ruido entre 15 y 25 dB(A). Estas cabinas incorporan conductos de entrada y salida de aire silenciados para evitar la acumulación de calor, además de puertas acústicas de acceso rápido y ventanas de vidrio de seguridad laminado para inspeccionar las matrices y realizar tareas de mantenimiento.
3. Uso de materiales antivibratorios y fonoabsorbentes
• Instale soportes antivibratorios:Coloque soportes aislantes de elastómero de alta resistencia o de muelles debajo de las patas de la prensa para impedir que las vibraciones estructurales se propaguen por la losa de hormigón.
• Instale cabinas acústicas modulares:Rodee las zonas de estampado de alto nivel sonoro con cabinas acústicas de chapa revestidas para contener el ruido aéreo cerca de la máquina.
• Instale paneles acústicos en paredes y techos:Revista las superficies estructurales cercanas con paneles acústicos de metal perforado o lana mineral para absorber las ondas sonoras reflejadas.
• Especifique herramientas diseñadas para reducir el ruido:Elija punzones con ángulo de corte, placas extractoras amortiguadas y matrices rectificadas con precisión, diseñados para minimizar el chasquido al finalizar el corte.
• Ajuste con precisión los parámetros de la carrera de la prensa:Calibre la velocidad de la corredera, la altura de cierre y la fuerza de conformado con los valores efectivos mínimos necesarios para obtener piezas de calidad, evitando golpes excesivos al finalizar el corte.
• Instale pantallas acústicas específicas para la zona de troquelado:Fije protecciones abatibles o deslizantes de policarbonato y espuma sobre la abertura de la mesa para amortiguar el ruido directamente en la zona de las herramientas.
Conclusión
Controlar el ruido de una prensa punzonadora requiere combinar mejoras mecánicas, un diseño inteligente de los troqueles y un mantenimiento riguroso en planta. Al combinar soportes antivibratorios para la cimentación con herramientas afiladas de corte oblicuo, una lubricación adecuada y operarios bien capacitados, puede convertir una prensa de estampado ruidosa en un equipo más silencioso, seguro y productivo. ¿Desea optimizar el rendimiento acústico de su taller de fabricación? Contacte hoy con JUGAO para recibir asesoramiento a medida sobre cabinas insonorizadas, herramientas de precisión y sistemas de punzonado llave en mano.
Contáctenos